

Autor: Weibo
Datum: Sep 21, 2026
Co znamená Extruder? Typy, šroubovací sudy a kompletní průvodce výběrem
Projděte se továrnou na trubky nebo plechy a uslyšíte extrudér, než ho spatříte: dlouhý sud hučí, plastové pelety mizí v násypce na jednom konci a na druhém z matrice se vysouvá teplá souvislá trubka. Ten stroj uprostřed je extrudér a to je důvod, proč továrna může hodinu po hodině bez zastavení přeměnit volné pelety na produkt s konstantním průřezem.
Zeptejte se, co znamená extruder, a upřímná odpověď má dvě vrstvy. Z technického hlediska je extrudér stroj, který taví nebo změkčuje materiál a tlačí ho skrz tvarovaný otvor nazývaný matrice, takže materiál odchází jako souvislý pramen s pevným profilem. V každodenním nákupním jazyce se stejné slovo často vztahuje na sestavu šroubu a hlavně, která provádí tavení a čerpání. Manažer závodu, který kupuje kompletní výrobní linku, a technik údržby, který objednává náhradní šroub, mohou říci „extruder“ a znamenat dvě různé věci.
Tento dvojí význam je komerčně důležitý. Rozhoduje, zda nabízíte stroj, náhradní díl nebo službu, a rozhoduje o tom, které specifikace se na zakázku skutečně vztahují.
Extrudér je nejlépe chápán jako vyhřívané čerpadlo s tvarovacím lisem: dopravuje, taví, stlačuje a formuje materiál kontinuálně, spíše než aby plnil formu dávku po injekci.
Krátká odpověď: Co " Extruder „Prostředky v prostém jazyce
Sloveso „vytlačit“ pochází z latinského extrudere, což znamená vytlačit nebo vystrčit. Lis na těstoviny, plnička klobás, těsnící pistole a stroj na výrobu hliněných cihel, to vše vytlačuje materiál. Vytlačování plastu dělá přesně to samé, až na to, že vytlačovaný materiál je tavenina polymeru při 160 až 300 stupních Celsia.
Stroj získá jméno extruder, když kombinuje pět funkčních prvků:
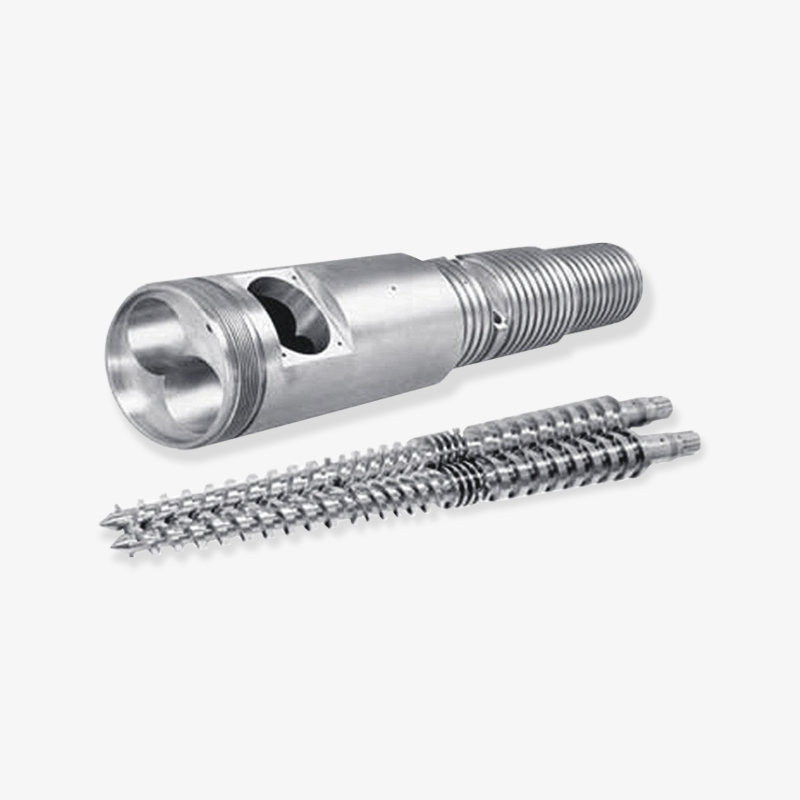
- Sud, silnostěnný ocelový válec, který obsahuje proces.
- Jeden nebo více šroubů uvnitř barelu, které dopravují, stříhají a stlačují materiál.
- Krmný systém, obvykle násypka s dávkovacím nebo gravimetrickým podavačem.
- Topný a chladicí systém, typicky keramická nebo litá hliníková topidla s chlazením vzduchem nebo vodou.
- Matrice na výstupním konci, plus pohon a převodovka, která otáčí šroubem.
Stejně užitečné je pochopit, co extrudér není. Není to formovací stroj, protože nemá žádnou dutinu a žádný cyklus: materiál odchází nepřetržitě, místo aby byl vstřikován v jednotlivých dávkách. Nejedná se o mísič v klasickém smyslu, i když míchací extrudéry míchají agresivně. A není to jen trubka se šroubem, protože geometrie šroubu, kompresní poměr a regulace teploty určují, zda je výstup rovnoměrný nebo plný neroztavených skvrn.
Výkon se běžně vyjadřuje v kilogramech za hodinu a kvalita se normálně vyjadřuje jako homogenita taveniny, tlaková stabilita a rozměrová tolerance. Tato tři čísla, nikoli fyzická velikost stroje, vám říkají, co daný extruder skutečně umí.
Pokud stroj dodává kontinuální proud roztaveného materiálu přes matrici, jedná se o extrudér; pokud plní uzavřenou dutinu v cyklech, jedná se o formovací stroj.
Čtyři úkoly, které provádí každý extrudér
Ať už má šnek průměr 45 mm nebo 200 mm, ať stroj zpracovává PVC prášek nebo recyklované polyetylenové vločky, stejné čtyři práce probíhají za sebou podél válce. Pokud jim porozumíte, konverzace o specifikacích je mnohem kratší.
1. Solidní doprava
Pelety nebo prášek padají skrz plnicí hrdlo a jsou taženy dopředu rotujícími lopatkami šneku. V této zóně je kanál nejhlubší a polymer je stále pevný, takže se šnek chová jako dopravník. Přívodní sekce mohou být hladké nebo drážkované; drážkovaná podávací sekce uchopuje materiál pevněji a zvyšuje výkon na polyolefinech, zatímco hladký vývrt je šetrnější a je často preferován pro tepelně citlivé PVC.
Problémy s posuvem jen zřídka pocházejí ze samotného šroubu. Vlhkost, tvar pelet, obsah jemných částic a teplota násypky – to vše mění, jak konzistentně materiál vstupuje do prvních letů. Přemostěná násypka nebo nouzová podávací zóna se ve směru proudění projeví jako rázový výstup, který žádná úprava teploty nedokáže opravit.
2. Tavení a plastifikování
Jak se hloubka kanálu snižuje, pevné lože je přitlačováno ke stěně hlavně. Tření a smyk vytvářejí většinu energie tavení, přičemž ohřívače sudů přispívají menším podílem. To je důvod, proč je výkon pohonu a geometrie šroubu důležitější než příkon ohřívače, když je výstup zvednutý.
Tavení musí být dokončeno dříve, než materiál dosáhne matrice. Neroztavené částice se v konečném produktu objevují jako gely, skvrny nebo slabá místa a jsou nejčastější stížností z vytlačovacích linek, které byly posunuty za jejich návrhový bod.
3. Měření a vytváření tlaku
V dávkovací části je kanál nejmělčí a tavenina je čerpána jako viskózní kapalina. Tlak se zvyšuje od téměř nuly v plnicím hrdle až po 100 až 400 barů v matrici, v závislosti na odporu matrice a viskozitě materiálu. Tento tlak musí být vytvořen hladce, protože kolísání tlaku se přímo promítá do kolísání tloušťky konečného produktu.
Často se zde přidávají míchací prvky: Maddock nebo bariérové sekce pro disperzní míchání, ananasové nebo kolíkové mixéry pro distributivní míchání. Stojí nějaký výstup, ale kupují konzistenci, což je obvykle lepší obchod.
4. Tvarování na matrici
Forma dává tavenině její konečný tvar. Konstrukce formy řídí rozložení tloušťky stěny, povrchovou úpravu a velikost bobtnání formy, což je jev, při kterém tavenina mírně expanduje, když opouští břit formy. Následná zařízení, jako jsou dimenzovací objímky, vakuové nádrže, chladicí lázně, odtahové jednotky a řezačky, pak uzamknou rozměry.
Perfektně postavený extrudér se špatně navrženou matricí stále produkuje špatný produkt. Naopak, skromný extrudér s dobře navrženou matricí a stabilním výstupním zařízením dokáže udržet úzké tolerance po léta.
Dopravování, tavení, dávkování a tvarování se děje v jednom souvislém průchodu, takže slabost v jakékoli jednotlivé zóně omezuje výkon celé linky.
Co slovo zahrnuje v různých odvětvích
Zpracování plastů je největším uživatelem tohoto termínu, ale stejné slovo se objevuje v několika nesouvisejících odvětvích. Kupující pohybující se mezi sektory může být překvapen, jak moc se slovní zásoba posouvá.
- Vytlačování plastů: trubky, desky, fólie, profily, potahování drátů, filamenty a směsi. Výkon se měří v kilogramech za hodinu.
- Vytlačování pryže: síta, extrudéry s horkým a studeným přívodem, které protlačují pryžové směsi skrz matrice pro hadice, těsnění a profily.
- Vytlačování potravin: extrudéry svačin a cereálií používají šneky k vaření a expanzi škrobu pod tlakem, pak se vlhkost z hubice odpaří.
- Vytlačování kovů a hlíny: hliníkové profily a cihlové nebo keramické tvary se vytlačují srovnatelným způsobem, obvykle při mnohem vyšších tlacích.
- Aditivní výroba: „extruder“ na 3D tiskárně je hot-end plus pohon, který podává filament. Provádí stejné dopravní a tavicí funkce ve velmi malém měřítku.
Praktickým důsledkem je, že specifikace se mezi sektory nepřenášejí. Extrudér občerstvení a extrudér trubek mohou sdílet architekturu šroubu a sudu, přičemž nesdílejí téměř žádné konstrukční hodnoty. Když se někdo na technické poradě zeptá, co znamená extrudér, užitečná následná otázka je vždy jaký materiál a jaký výrobek.
"Extruder" je spíše funkční popis než jeden typ stroje, takže materiál a produkt vždy definují skutečnou specifikaci.
Běžné typy extruderů a v čem jsou dobré
Nejužitečnější klasifikace je podle konfigurace šneku, protože tato jediná volba určuje schopnost míchání, úroveň smyku, chování při podávání a cenu. Níže uvedená tabulka shrnuje hlavní skupiny používané při zpracování plastů a pryže.
| Typ extrudéru | Jak to funguje | Typické materiály | Typické produkty |
|---|---|---|---|
| Jediný šroub | Jeden šnek dopravuje, stlačuje a čerpá taveninu | PE, PP, PS, ABS, PC, recyklované vločky | Trubka, plech, vyfukovaná fólie, povlak drátu, tyč, vlákno |
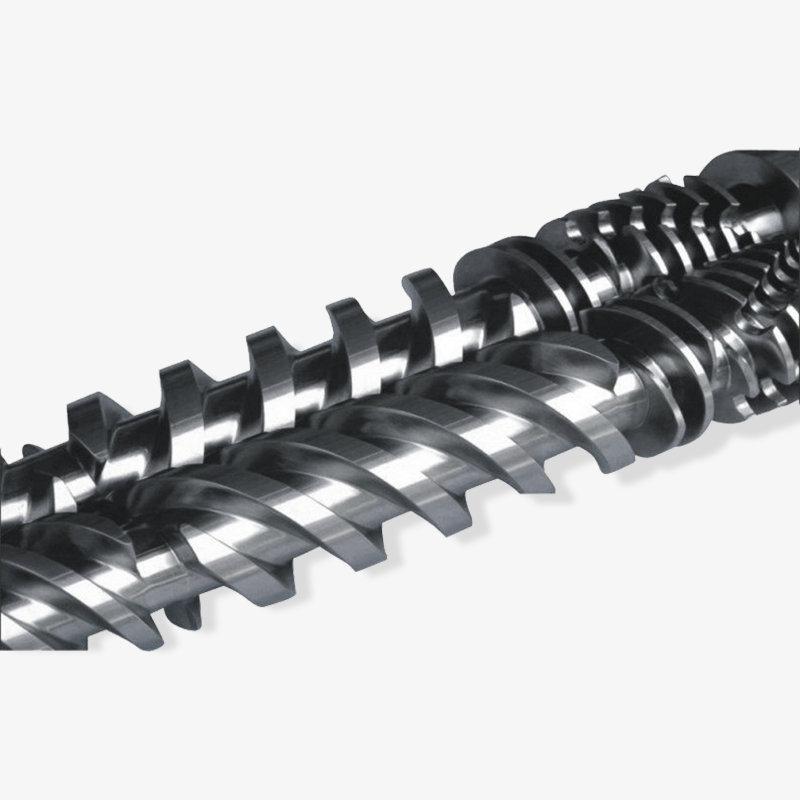
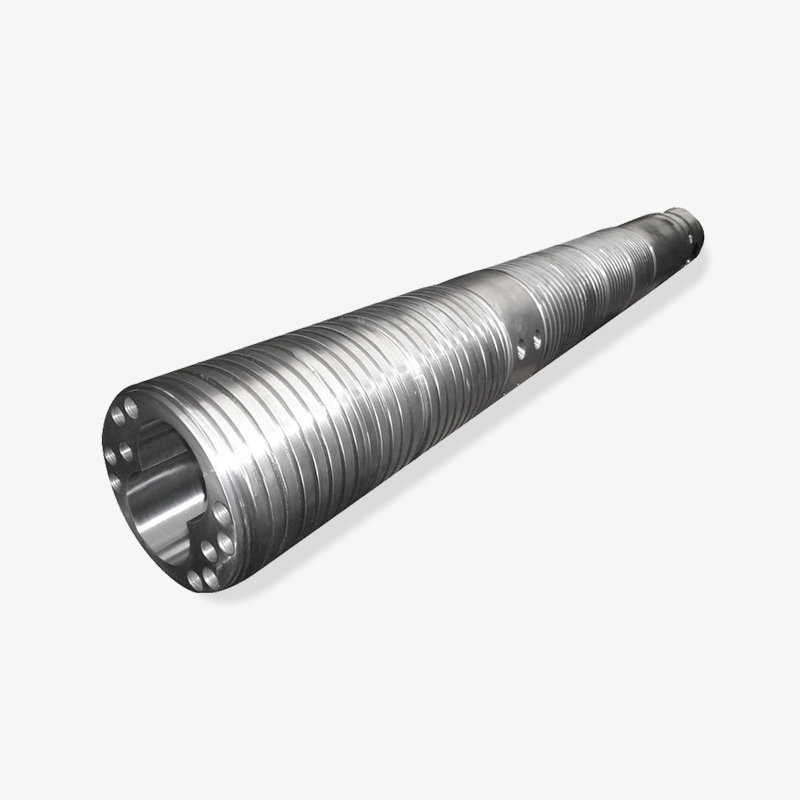
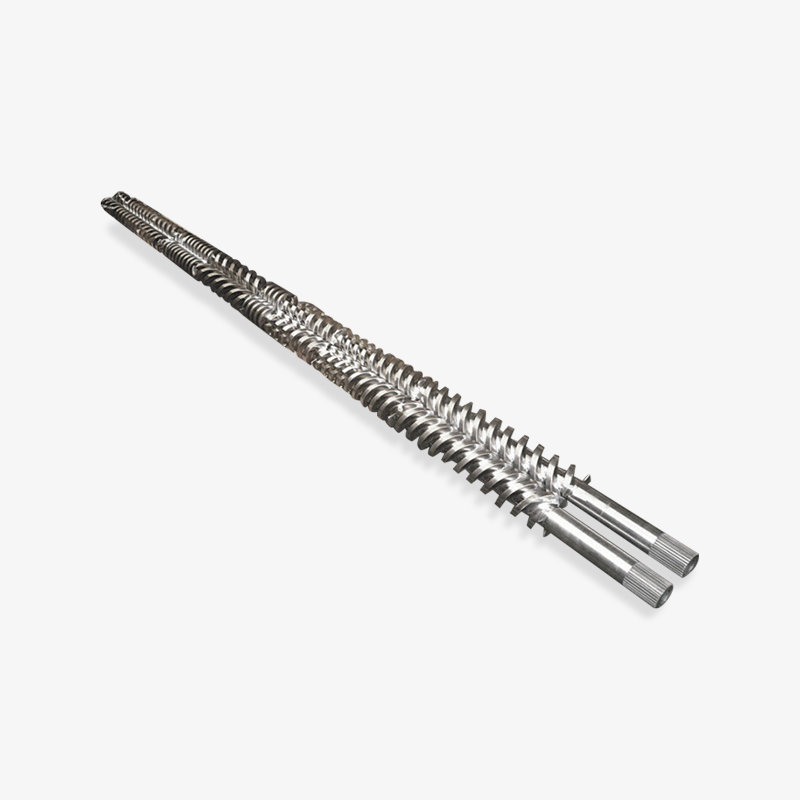
| Kónický dvojitý šroub | Dva do sebe zapadající kónické šrouby s velkou podávací plochou a jemným střihem | Pevné a měkké PVC, kompozity dřevo-plast | Trubka, okenní profil, obklad, plech, kabelový kanál |
| Paralelní dvojitý šroub | Dva paralelní do sebe zabírající šneky, často s modulárními dopravními a míchacími prvky | PVC, PE, PP, plněné a vyztužené směsi | Trubka, profil, plech, peletizace, kompaundace |
| Planetární válcový extruder | Jeden centrální šroub s více planetovými šrouby, které se odvalují uvnitř drážkovaného barelu | PVC, PVC pěna, směsi citlivé na teplo | List, pěnová deska, fólie, kalandrovaný materiál |
| Vícešnekové a prstencové extrudéry | Tři nebo více šroubů uspořádaných symetricky pro velmi vysokou obnovu povrchu | Vysoce plněné směsi citlivé na smyk | Slučovací, devolatilizační, speciální list |
Za tím stolem sedí dva kompromisy. Dvoušnekové stroje lépe mísí a podávají, ale stojí více na kilogram výkonu a vyžadují pečlivější údržbu, protože šrouby zabírají s úzkými vůlemi. Jednošnekové stroje jsou jednodušší, levnější na provoz a pozoruhodně spolehlivé, ale silně závisí na kvalitě pelet a konzistentním podávání.
U PVC je volba obvykle rychle vyřešena: kónické dvoušnekové extrudéry dominují tuhým PVC trubkám a profilům, protože jejich velká podávací plocha přijímá prášek a jejich jemný střihový profil omezuje degradaci. U polyolefinových trubek je často nejekonomičtější cestou jednošnekový stroj s drážkovanou podávací sekcí. U směsných a vysoce plněných systémů jsou standardní řešení paralelní dvoušnekové nebo planetové konstrukce.
Konfigurace šneku, nikoli velikost stroje, je rozhodnutí, které určuje, zda extrudér vyhovuje danému materiálu a produktu.
Extrudér vs vstřikovací lis: Rozdíl mezi kupujícími
Protože oba stroje používají šroub uvnitř vyhřívaného sudu, jsou často zaměňovány v nabídkách a dotazech na náhradní díly. Princip fungování je zcela odlišný, stejně jako způsoby opotřebení a náhradní díly.
| Charakteristický | Extruder | Vstřikovací lis |
|---|---|---|
| Procesní režim | Kontinuální | Cyklický, záběr po záběru |
| Pohyb šroubu | Otáčí se nepřetržitě jedním směrem | Otáčí se, aby plastikoval, a poté se vratným pohybem vstřikuje |
| Výstupní míra | Kilogramy za hodinu | Výstřely za hodinu nebo gramy na výstřel |
| Tvarovací prvek | Otevřená matrice, materiál nepřetržitě odchází | Uzavřená dutina formy, materiál uvnitř tuhne |
| Typická vlastnost šroubu | Dlouhá dávkovací část, směšovací prvky, vysoké L/D | Zpětný ventil, kratší L/D, vysoký kompresní poměr |
| Vzor opotřebení | Postupně, rozprostřete podél dávkovací zóny a matrici | Koncentrováno v blízkosti zpětného ventilu a napájecí zóny |
Důsledek údržby je praktický. Šnek extrudéru se často nejvíce opotřebovává v dávkovací části a na špičce, protože tam vrcholí smyk a tlak. Vstřikovací šroub se obvykle nejprve opotřebuje kolem zpětného ventilu a pojistného kroužku kvůli opakovanému axiálnímu pohybu. Objednáním nesprávného šroubu pro nesprávný stroj vznikne součást, která špatně pasuje a má horší výkon.
To je také důvod, proč dodavatel náhradních dílů musí před cenovou nabídkou potvrdit typ stroje, průměr šroubu, poměr L/D a montážní geometrii. Šroub, který je rozměrově blízký, není totéž jako šroub, který je funkčně správný.
Vytlačování a vstřikování sdílejí šrouby a hlavně, ale ne geometrii šroubů, takže náhradní díly nejsou nikdy zaměnitelné.
Výkon v praxi: Jak moc extrudér skutečně tlačí
Propustnost je první číslo, které většina kupujících hledá, a které je nejčastěji nepochopeno. Publikované údaje obvykle popisují nejlepší případ materiálu s dobře přizpůsobenou matricí a stabilním posuvem. Skutečný výkon klesá, když je materiál plněn, když je forma omezující, když je posuv nekonzistentní nebo když chladicí systém nemůže odvádět dostatek tepla. Samotný průměr šroubu vysvětluje pouze část obrázku, protože hloubka kanálu, poměr L/D, rychlost šroubu a výkon pohonu se vzájemně ovlivňují. Větší válec běžící pomalu může pohybovat méně materiálu než menší sud běžící rychle a stroj běžící na svou maximální rychlost může produkovat nepřijatelnou kvalitu taveniny. Níže uvedená tabulka uvádí hlavní rodiny extruderů vedle sebe pomocí indikativních výstupních rozsahů, což je užitečný výchozí bod pro plánování v rané fázi spíše než konečná specifikace.
Orientační rozsahy propustnosti podle typu extrudéru
Jediný šroub, 45 mm, 25:1 L/D
Jediný šroub, 90 mm, 30:1 L/D
Kónický dvojitý šroub, 55/110 mm
Paralelní dvojitý šroub, 62 mm
Planetární válcový extruder, 150 mm
Délka tyče je úměrná hornímu konci každého typického rozsahu na stupnici 1 100 kg/h. Skutečný výkon závisí na materiálu, geometrii šroubu, odporu matrice a výkonu pohonu.
Nejzřetelnějším trendem v grafu je rozpětí mezi malým jednošnekovým strojem a planetovým válcovým extruderem, což je zhruba dvacetinásobný rozdíl ve výkonu. Tato mezera není způsobena samotným průměrem. Planetární jednotka rozděluje práci mezi mnoho malých šroubů s velmi velkou kontaktní plochou, takže může jemně plastifikovat velký objem, zatímco jeden šroub o průměru 45 mm má jeden úzký kanál a omezený prostor pro přenos tepla.
Druhým trendem je, že dvě rodiny dvojitých šroubů sedí blízko u sebe uprostřed rozsahu navzdory velmi odlišné geometrii. Kónický dvojitý šroub kompenzuje svou kratší délku velkou podávací plochou, proto si tak dobře poradí s PVC práškem. Paralelní dvojitý šnek dosahuje podobného výkonu s delším, modulárnějším šnekem, který pojme směšovací a odvzdušňovací sekce.
Třetím postřehem je, že výstupní rozsahy jsou široké a šířka je smysluplná. Pás 250 až 600 kg/h pro 62 mm paralelní dvojitý šroub odráží, jak silně složení mění výkon: lehce naplněná směs PVC probíhá v horní části pásu, zatímco silně naplněná směs s abrazivním plnivem může klesat směrem dolů a spotřebovávat mnohem více dostupného hnacího výkonu.
Porovnání dvou jednotlivých šroubových záznamů ukazuje, jak zavádějící mohou být srovnání průměrů. Zdvojnásobení průměru ze 45 mm na 90 mm zvýší výkon zhruba o faktor osm místo faktoru dva, protože se zvýší jak průřez kanálu, tak dosažitelná rychlost šroubu. Kupující, kteří škálují na základě lineárních předpokladů, často předimenzují měnič nebo poddimenzují následnou chladicí sekci.
Samotný výstup nikdy neospravedlňuje nákup. Stroj běžící na vrcholu svého sortimentu s nestabilní taveninou produkuje šrot rychlostí, která odstraňuje jakoukoli výhodu v oblasti průchodnosti. V praxi je použitelný výstup nejvyšší hodnotou, při které tlaková stabilita, teplota taveniny a rozměrová tolerance zůstávají uvnitř specifikace.
Stejná logika platí pro náhradní díly. Náhradní šnek s jiným kompresním poměrem nebo mělčím dávkovacím kanálem mění výstupní křivku celého stroje. Když závod modernizuje šnek, měla by být současně přezkoumána kapacita chlazení a vytahování vytlačovací linky, protože po vylepšení šneku se úzké místo často pohybuje po proudu.
A konečně, údaje o průchodnosti by měly být vždy svázány s uvedeným materiálem, uvedenou rychlostí šroubu a uvedenou matricí. Cenovou nabídku, která uvádí produkci bez těchto tří podmínek, nelze srovnávat s konkurenční nabídkou a rozdíl se obvykle objeví pouze během prvního týdne výroby.
Publikované údaje o výkonu mají smysl pouze tehdy, když jsou materiál, rychlost šneku a matrice specifikovány společně, protože použitelný výkon je omezen spíše stabilní kvalitou taveniny než maximální rychlostí.
Šrouby a sudy: Součásti, které rozhodují o tom, co dokáže extrudér
Většinu práce uvnitř jakéhokoli extrudéru dělají dvě součásti: šnek a válec. Jsou to také dvě součásti, které se opotřebovávají jako první, což z nich dělá centrum diskusí o inženýrství i nákupu.
Geometrie šroubů
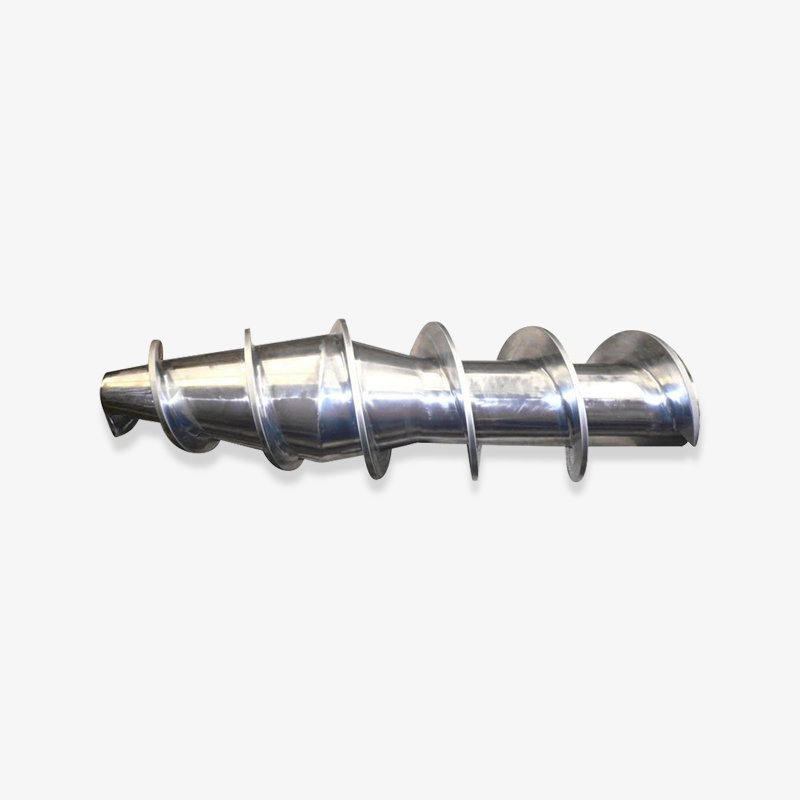
Standardní třízónový šnek se dělí na podávací, kompresní a dávkovací část. Kompresní poměr, vypočítaný z hloubky přiváděcího kanálu dělené hloubkou dávkovacího kanálu, typicky spadá mezi 2:1 a 4:1 v závislosti na objemové hustotě a chování taveniny. Bariérové šrouby oddělují kanály pevných látek a taveniny pro zlepšení stability tavení. Míchací sekce, jako jsou Maddock, Egan nebo kolíkové míchačky, zlepšují disperzi barev a homogenitu taveniny, s určitými náklady na výstup.
Poměr L/D, délka hlavně dělená průměrem šroubu, je další číslo v záhlaví. Univerzální stroje často pracují v poměru 25:1 až 30:1, zatímco odvětrávané stroje a šneky mohou dosáhnout 36:1 nebo více. Delší šnek nabízí delší dobu zdržení a více prostoru pro míchání a odvzdušňování, ale také zvyšuje zatížení kroutícím momentem a náklady.
Konstrukce sudů
Sudy jsou obvykle vyrobeny z nitridované oceli, bimetalických vložek nebo objímek z nástrojové oceli. Nitridované sudy vyhovují neplněným polymerům, jako jsou PE a PP. Bimetalové sudy, ve kterých je slitina odolná proti opotřebení odstředivě odlita do vývrtu, zvládají daleko lépe směsi se skleněnými, minerálními a vysoce abrazivními látkami. Tloušťka vložky se obvykle pohybuje od 1,5 do 2,5 mm a hodnoty tvrdosti v rozsahu 55 až 65 HRC jsou běžné pro třídy odolné proti opotřebení.
Produktové rodiny v praxi
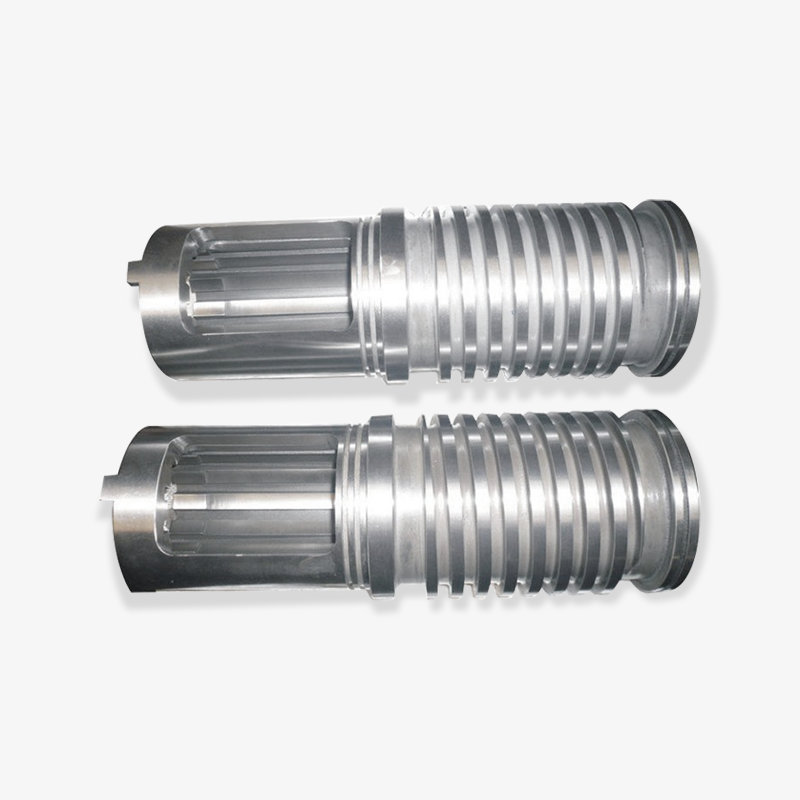
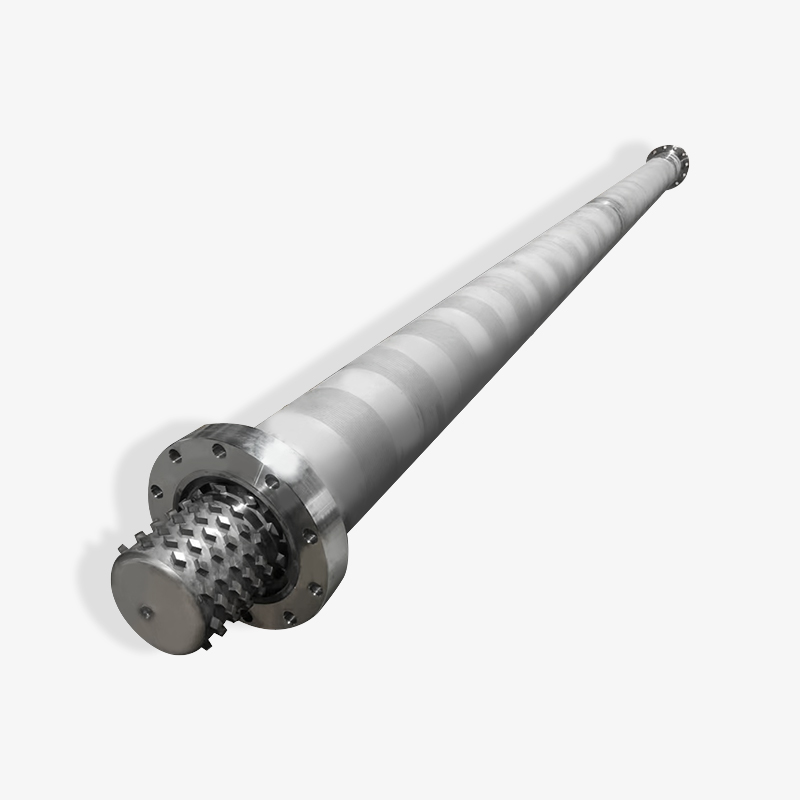
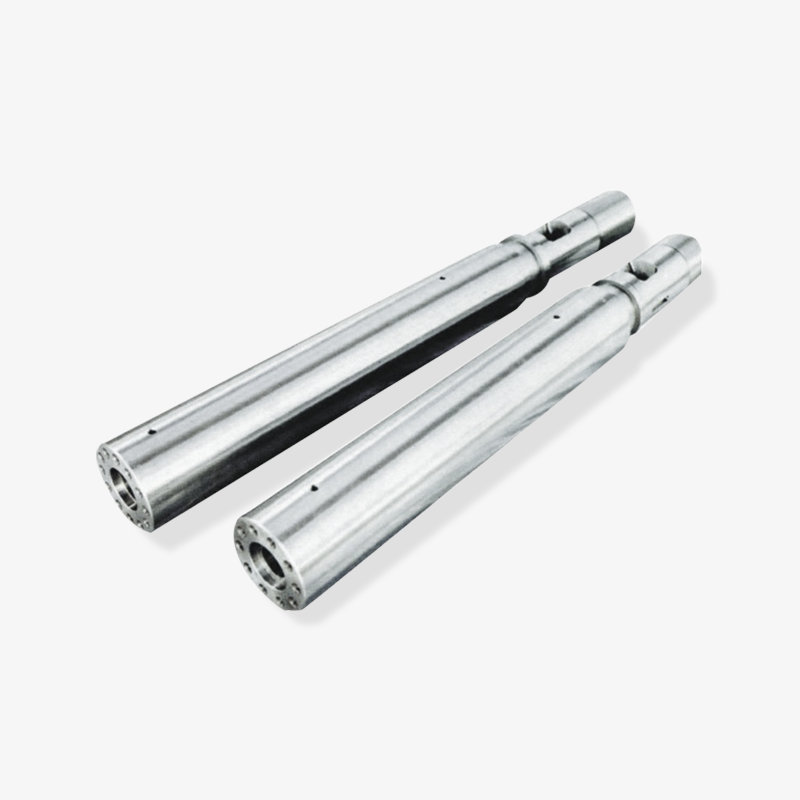
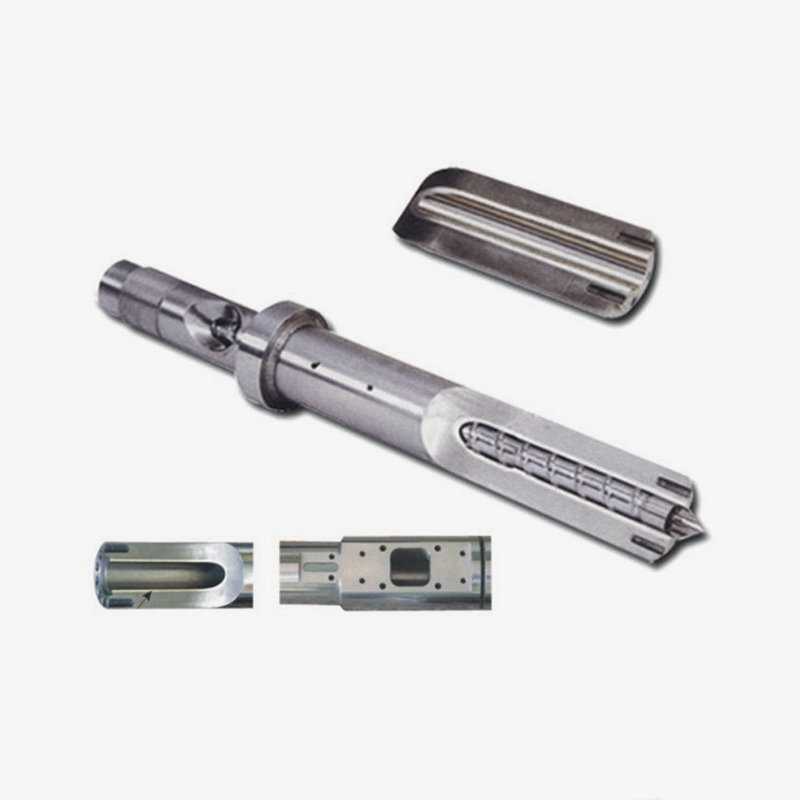
Pro výrobce strojů a procesory se zásoba šroubů a hlavně rozděluje do rozpoznatelných skupin. Sady jednotlivých šroubů a hlav v řadě SJ pokrývají obecné vytlačování trubek, plechů a profilů. Kónické sady dvojitých šroubů a sudů řady SJS slouží k vedení z tuhého a měkkého PVC. Paralelní dvoušroubové válce zvládají vysoce výkonné PVC a kompaundační úkoly. Planetové šneky, válce a kompletní planetové extrudéry WB-WE vyhovují šetrnému, vysoce výkonnému plastifikování. Bimetalové sady šneků a sudů se zabývají abrazivními složeními. Šnekové a sudové sestavy vstřikovacích strojů pokrývají cyklickou stránku průmyslu, zatímco šneky pryžových extruderů a sady šneků a sudů z EPE pěny slouží ke zpracování pryže a výrobě pěny z expandovaného polyetylénu.
Výrobci v tomto segmentu obvykle pracují jako dodavatelé komponent i jako řešitelé problémů. Zhoushan Microwave Screw Machinery se sídlem v Zhejiangu, která byla založena v roce 1990, provozuje více než 10 000 metrů čtverečních dílenského prostoru a staví se jako kombinovaný výrobce přesných šroubů a barelů a obráběcí závod, který vyváží na trhy včetně Spojených států, Německa, Dubaje, Vietnamu a Thajska. Tento profil je typický pro speciální dodavatele, na které se výrobci strojů spoléhají, když standardní katalogový šroub neodpovídá specifickému materiálu nebo výstupnímu cíli.
Geometrie šneku nastavuje schopnost tavení a míchání, zatímco materiál válce určuje životnost; oba musí odpovídat zpracovávanému materiálu.
Jak vybrat extrudér pro konkrétní práci
Výběr začíná produktem a postupuje zpětně. V tabulce níže jsou uvedeny parametry, které nejčastěji rozhodují o úspěchu nabídky ve výrobě.
| Parametr | Typický rozsah | Proč na tom záleží |
|---|---|---|
| Průměr šroubu | 30-200 mm | Nastaví výstupní okno spolu s rychlostí a hloubkou kanálu |
| L/D poměr | 20:1 až 36:1 | Řídí dobu zdržení, míchání a schopnost odvětrávání |
| Kompresní poměr | 2:1 až 4:1 | Musí odpovídat objemové hustotě pelet nebo prášku |
| Výkon pohonu | Závisí na materiálu a výkonu | Určuje dosažitelný výkon bez zastavení krouticího momentu |
| Konstrukce sudů | Nitridované nebo bimetalické | Životnost opotřebení s plněnými nebo korozivními sloučeninami |
| Zemřít a po proudu | Dimenzování, chlazení, vytahování, řezání | Tolerance a povrchová úprava se nastavují zde, ne v hlavni |
V praxi se opakují dva způsoby selhání. Prvním je poddimenzování pohonu za účelem snížení nákladů: stroj dosahuje požadovaného výkonu pouze při maximální rychlosti šneku, kdy se teplota taveniny stává nestabilní a kvalita produktu kolísá. Druhým je výběr nitridovaného barelu pro abrazivní složení, které způsobuje viditelné opotřebení během měsíců a pomalý pokles výkonu, který je obtížné diagnostikovat.
Zbytek by mělo řídit materiální chování. PVC vyžaduje nízký smyk a krátkou dobu zdržení, což ukazuje na kónické dvoušroubové konstrukce. Polyolefinová trubka upřednostňuje jednošnekový stroj s drážkovanou podávací sekcí. Inženýrské pryskyřice plněné sklem potřebují bimetalové válce a otěruvzdorné šroubové navařování. Pěnové aplikace vyžadují přesné řízení vstřikování plynu a tlaku taveniny, což obvykle znamená vyhrazený profil šroubu spíše než profil pro všeobecné použití.
Začněte od materiálu, tolerance produktu a požadovaného výstupu; geometrie šroubu a materiál hlavně vyplývají z těchto tří, nikoli z katalogu.
Kde se extrudéry používají: Aplikace a skutečné produkty
Dosah extruze je širší, než většina kupujících očekává, protože tímto způsobem lze vyrobit téměř jakýkoli produkt s konstantním průřezem.
- Potrubí a trubky: přívod vody, kanalizace, plyn, kabelová trubka, lékařské trubky.
- List a deska: obalový list, značení, stavební deska, pěnová deska.
- Fólie: vyfukovaná fólie na sáčky a vložky, litá fólie na laminování.
- Profily: okenní rámy, dveřní profily, nábytkové lemování, kabelovody.
- Dráty a kabely: izolace a opláštění aplikované při vysoké rychlosti linky.
- Pěna: EPE a další výrobky z expandovaného polyetylenu, kde speciální pěnový šroub a válec zvládají taveninu nasycenou plynem.
- Pryž: hadice, těsnění, ochranné lišty a předlisky pro lisování.
- Složení: plněné, vyztužené a barevné předsměsi pelety.
- Recyklace: výstup z mycí linky přeměněn na opakovaně použitelné pelety.
- Vlákno: Vlákno pro 3D tisk vytažené z extrudovaného pramene.
Každá aplikace nese svou vlastní kulturu tolerance. Lékařské hadičky mohou vyžadovat změnu tloušťky stěny pod několik setin milimetru, zatímco drenážní potrubí snese mnohem více. Tyto rozdíly se promítají zpět do konstrukce šroubu, kvality matrice a stability systému pohonu.
Stejný princip vytlačování zahrnuje trubky, plechy, fólie, profily, pěnu, pryž a směsi; mění se pouze šroub, hlaveň a matrice.
Nákup šroubů a sudů: Co by si měli B2B kupující ověřit
Zadávání zakázek v tomto odvětví je náročné na vztahy, ale stále by mělo být řízeno specifikacemi. Ať už spolupracujete s výrobcem, dodavatelem nebo exportně orientovaným velkoobchodem, platí stejný ověřovací seznam.
- Ověřte typ stroje, průměr šroubu, poměr L/D a montážní rozměry podle výkresu, nikoli fotografie.
- Vyžádejte si specifikaci materiálu pro šroub a hlaveň, včetně základní třídy oceli a procesu úpravy.
- Zeptejte se na hodnoty tvrdosti a případně hloubku nitridace nebo tloušťku bimetalové vložky.
- Písemně zkontrolujte přímost, soustřednost a tolerance jakosti povrchu.
- Ujasněte si, zda je šroub výměnou typu drop-in nebo vyžaduje přizpůsobení stávajícímu hlavni.
- Zkontrolujte přípustné opotřebení a očekávanou životnost pro váš konkrétní obsah plniva.
- Potvrďte dodací lhůtu, způsob balení a exportní dokumentaci, pokud jsou díly zasílány do zahraničí.
Vlastní a standardní cesty dodávek se liší náklady a rizikem. Standardní šroub může být dodán rychle a za předvídatelnou cenu, ale nemusí odpovídat neobvyklému materiálu. Vlastní šroub stojí více a trvá déle, přesto může odstranit přetrvávající problém s kvalitou, který pohlcuje šrot po celá léta. Zkušení kupující obvykle žádají standardní opci a vlastní opci ve stejné poptávce, poté obě porovnají s náklady na špatný výstup.
MOQ a politika skladování také ovlivňují rozhodnutí. Výrobci strojů, kteří podporují mnoho zákazníků, těží z dodavatele, který vyrobí jeden nebo dva kusy až do výkresu, zatímco velkoobjemoví zpracovatelé mohou upřednostňovat náhradní sadu. Držet jeden náhradní šroub a hlaveň na polici je levné ve srovnání s týdenní ztrátou výroby.
Před objednáním písemně ověřte třídu materiálu, tvrdost a rozměrové tolerance, protože šroub, který pasuje, není automaticky šroubem, který funguje.
Základy údržby a odstraňování problémů
Extrudéry postupně selhávají a první známky lze snadno přehlédnout, protože linka stále běží. Sledování výkonu, tlaku taveniny a zatížení motoru společně obvykle odhalí opotřebení dříve, než se kvalita produktu zhroutí.
| Symptom | Pravděpodobná příčina | Nejprve zkontrolujte |
|---|---|---|
| Postupný pokles výkonu | Opotřebení šroubu nebo hlavně, zvýšená vůle | Změřte průměr šroubu a vrtání hlavně |
| Nerozpuštěné skvrny nebo gely | Překročena kapacita tavení, nesprávná teplota profilu | Teplotní profil sudu, rychlost šneku, protitlak |
| Rázový výkon a kolísání tlaku | Nekonzistentní krmení, přemostění nebo vlhkost | Násypka, podavač, sušení, teplota podávací zóny |
| Přehřátá tavenina | Nadměrný střih, opotřebený šroub, zablokované chlazení | Rychlost šneku, chladicí okruh, přesnost termočlánku |
| Krátká životnost šroubu | Abrazivní plnivo, špatná třída sudu | Obsah plniva, materiál hlavně, možnost tvrdonávaru |
Preventivní postupy jsou jednoduché. Kontrolujte ohřívače a termočlánky měsíčně, protože vadný ohřívač nutí šroub generovat více smykového tepla a urychluje opotřebení. Zkontrolujte plnicí hrdlo a násypku z hlediska jemných částic a přemostění. Vytahujte šroub v plánovaných intervalech a zaznamenávejte průměry, aby byly trendy opotřebení viditelné, nikoli odhadované. Udržujte proplachovací materiál přizpůsobený zpracovávanému polymeru a nikdy nedovolte, aby stroj seděl s PVC při vysoké teplotě.
Když výkon klesne, instinkt je zvýšit rychlost šroubu. To obvykle zvyšuje teplotu taveniny namísto obnovení průchodnosti a zkracuje životnost šroubu. První měření vůle je rychlejší a levnější.
Zaznamenejte rozměry šroubu a hlavně při každé plánované odstávce; Data trendu opotřebení zabraňují většině neplánovaných odstávek linky.
Často kladené otázky
Co znamená extruder v jedné větě?
Extrudér je stroj, který taví nebo změkčuje materiál a kontinuálně ho tlačí skrz matrici, aby se vyrobil produkt s pevným průřezem, jako je trubka, deska, fólie nebo profil.
Je extruder stroj nebo součást?
Obě použití jsou správná. Při plánování výroby je extrudér kompletní stroj včetně pohonu, válce, šneku a matrice. Při údržbě a nákupu náhradních dílů se „extruder“ často vztahuje konkrétně k sestavě šroubu a hlavně. Před citací si vždy ověřte, který význam platí.
Jaký je rozdíl mezi extruderem a vstřikovacím lisem?
Extrudér pracuje nepřetržitě a tlačí taveninu skrz otevřenou matrici, takže výstup se měří v kilogramech za hodinu. Vstřikovací lis plastifikuje šnekem, ale poté vstřikuje jednotlivé broky do uzavřené formy, takže výstup se měří v brocích nebo gramech na dávku.
Co znamená L/D na šneku extruderu?
L/D je efektivní délka šroubu dělená jeho průměrem. Šroub 25:1 na hlavni 45 mm má efektivní délku asi 1 125 mm. Vyšší poměry poskytují delší dobu zdržení pro tavení, míchání a odvětrání, ale vyžadují větší krouticí moment a vyšší náklady na výrobu.
Proč jsou dvoušnekové extrudéry dražší než jednošnekové stroje?
Dvoušnekové stroje vyžadují dva přizpůsobené šrouby, složitější převodovku se synchronizovanými hřídeli a přísnější výrobní tolerance. Také se lépe krmí a mísí, zejména prášky a plněné směsi, což ospravedlňuje náklady v aplikacích PVC a směsí.
Jak dlouho vydrží šnek a válec extrudéru?
Životnost závisí především na obsahu plniva, teplotě zpracování a disciplíně údržby. Neplněné polyolefiny na nitridovaném šneku a sudu mohou běžet mnoho let, zatímco směsi plněné sklem mohou nitridovanou sadu znatelně opotřebovat během jednoho nebo dvou let. Bimetalové válce a otěruvzdorné navařování šroubů podstatně prodlužují životnost při brusném provozu.
Mohu vyměnit pouze šroub bez výměny hlavně?
Ano, ale pouze pokud je vývrt hlavně stále v toleranci. Jakmile vůle mezi lopatkami šneku a stěnou hlavně překročí specifikační limit, nový šnek sám o sobě neobnoví výkon, protože tavenina klouže dozadu přes lopatky. Změřením obou komponent před objednáním se vyhnete drahé chybě.
Z jakých materiálů jsou extruderové šneky a sudy vyrobeny?
Mezi běžné šroubové oceli patří nitridační třídy jako 38CrMoAlA a nástrojové oceli jako SKD61 nebo D2. Sudy jsou typicky nitridované oceli nebo bimetalické, kde slitina odolná proti opotřebení je odlita do vývrtu. Správná volba závisí na abrazivitě a korozním potenciálu zpracovávaného polymeru.
Co je to bimetalový šroub a hlaveň?
Bimetalický označuje hlaveň s odstředivě litou slitinovou vložkou odolnou proti opotřebení, často spárovanou s kaleným nebo tvrdým šroubem. Kombinace odolává otěru skleněnými vlákny a minerálními plnidly mnohem lépe než nitridovaný vývrt za vyšší pořizovací cenu.
Potřebuji vlastní šroub nebo standardní?
Standardní šrouby vyhovují běžným materiálům a standardním výrobkům. Vlastní šrouby mají smysl, když je materiál neobvyklý, když se používá speciální plnivo, když je třeba zvýšit výstup bez výměny stroje nebo když existující problém s kvalitou bránil úpravám procesu.
Většina otázek týkajících se extruderů se redukuje na tři skutečnosti: materiál, produkt a rozměry stroje; tyto tři odpovědi definují vše ostatní.
Referenční modul: Rodiny šroubů a hlavně
Následující modul shrnuje rodiny součástí, které se nejčastěji objevují v dotazech na náhradní díly pro vytlačování. Je určena jako rychlá orientační mapa pro kupující a inženýry, kteří připravují specifikaci nebo porovnávají nabídky.
Jediný šroub a hlaveň
Univerzální extruze pro trubky, plechy, tyče a profily. Geometrie řady SJ se zónami posuvu, komprese a dávkování.
Kónický dvojitý šroub a hlaveň
Sady řady SJS pro tuhé a měkké PVC, s velkou podávací plochou a jemným střihem pro směsi citlivé na teplo.
Paralelní dvojitý šroub a hlaveň
Modulární geometrie pro vysoce výkonné PVC, plněné směsi a míchací linky s odvzdušňovacími a mísícími sekcemi.
Planetární šroub a hlaveň
Planetové šneky, sudy a kompletní extrudéry řady WB-WE pro šetrné, velkoobjemové plastifikování.
Bimetalový šroub a hlaveň
Sady odolné proti opotřebení pro skleněné, minerální a korozivní přípravky, kde se nitridované otvory příliš rychle opotřebovávají.
Speciální šrouby a hlavně
Sestavy vstřikovacích lisů, pryžové vytlačovací šrouby a EPE pěnové šneky a sudy pro vytlačování pěny.
Protože se tyto rodiny překrývají v geometrii, ale liší se materiálem, tvrdostí a zpracováním, nejbezpečnějším přístupem pro výrobce strojů je dodat výkres stroje a specifikaci materiálu společně. Tento jediný krok odstraňuje většinu rizik ze zámořské objednávky náhradních dílů.
Specifikace šroubu a hlavně je kompletní pouze tehdy, když jsou geometrie, základní materiál, úprava a tvrdost uvedeny na stejném výkresu.
Závěr
Co znamená extruder? Znamená to stroj, který taví a čerpá materiál nepřetržitě přes matrici, a také to znamená sestavu šroubu a hlavně, která to umožňuje. Tyto dvě definice spojuje jediná myšlenka: řízený tlak a řízená teplota vytvářejí stabilní průřez a zákazníci platí za stabilitu.
Pro výrobce strojů a zpracovatele je praktická cesta přímočará. Nejprve definujte materiál a toleranci produktu. Vyberte konfiguraci šroubu, která vyhovuje materiálu. Vyberte si konstrukci sudu, která vyhovuje obsahu plniva. Dimenzujte pohon tak, aby požadovaného výkonu bylo dosaženo pod maximální rychlostí šroubu. Před odesláním objednávky si pak písemně ověřte rozměry a tvrdost.
Extruze odměňuje přípravu a trestá zkratky. Dobře sladěná sada šroubů a hlavně běží tiše po celá léta a zachovává toleranci během dlouhých výrobních sérií. Neodpovídající sada vytváří zmetkovitost, problémy s teplem a předčasné opotřebení, které žádná úprava procesu nemůže plně kompenzovat.
Nejprve srovnejte materiál, geometrii šroubu a konstrukci hlavně; výkon a životnost se automaticky odvíjí od této shody.
Vybraný displej ložiska

 浙公网安备 33090202000520 号
