

Autor: Weibo
Datum: Sep 15, 2026
Extruder Význam: Typy, pracovní principy, aplikace a průvodce výběrem
Význam napřtrudéru začíná jednou jednoduchou myšlenkou: extrudér je stroj, který protlačuje materiál skrz matrici, aby jej průběžně tvaroval. Při zpracování plastů to obvykle znamená přivádění polymerních pelet do vyhřívaného sudu, jejich tavení pomocí rotačního šneku a protlačování taveniny pevným otvorem za účelem vytvoření trubky, fólie, plechu, profilu nebo pelet. Definice zní stručně, ale tato fráze pokrývá širokou rodinu strojů, od kompaktního pryžového extrudéru v továrně až po paralelní dvoušnekovou míchací linku 40:1. Inženýři, nákupní týmy a údržbáři interpretují význam extruderu prostřednictvím stroje, který obsluhují, takže stojí za to tento termín rozebrat z několika úhlů.
Tato příručka vysvětluje význam extrudéru v praktických pojmech: původ slovníku, pracovní princip, konfigurace hlavního šneku a válce, aplikace, které se spoléhají na vytlačovací zařízení, a úvahy o výběru a údržbě, které jsou pro kupující důležité. Čerpáme také ze zkušeností společnosti Zhoushan Microwave Machinery, čínského výrobce šroubů a sudů založeného v roce 1990, abychom ukázali, jak se tato definice promítá do rozhodnutí dodavatele v reálném světě. Na konci byste měli být schopni vysvětlit, co je extrudér, poukázat na součásti, které určují jeho výkon, a klást správné otázky při porovnávání strojů nebo náhradních dílů.
Stručně řečeno, extrudér znamená v průmyslové praxi kontinuální tvarování roztaveného nebo změkčeného materiálu šroubovým tlakem přes matrici a kombinace šneku a válce uvnitř stroje určuje většinu jeho schopností a nákladů.
Extruder Význam: Za definicí slovníku
Slovníky definují extrudér jako „stroj, který tvaruje materiál jeho protlačováním skrz matrici“. Tato fráze zachycuje základní pohyb, ale vynechává podmínky uvnitř stroje. Typický plastový extrudér jednoduše neprotlačuje studené pelety otvorem. Musí materiál podávat, zhutňovat, roztavit třením a vnějším teplem, přimíchat jakékoli přísady nebo barviva, vytvořit tlak a poté protlačit homogenní taveninu matricí, která vytvoří konečný průřez. Stručně řečeno, význam extrudéru v konstrukci zařízení je tvarován šnekem, válcem, topným systémem, převodovkou a matricí společně, nikoli samotnou matricí.
Slovo má dlouhou lingvistickou historii. „Extruder“ pochází z latiny extrudere , kombinace ex (ven) a trudere (tlačit). Tento původ vysvětluje, proč se stejné slovo objevuje ve velmi odlišných oblastech. V potravinářském průmyslu extrudér vaří a tvaruje občerstvení a krmivo pro zvířata. Při zpracování keramiky a kovů extrudéry protlačují jíl nebo zahřáté předvalky skrz matrice. Při 3D tisku přivádí malý extrudér tenký pramen filamentu do horké trysky. Každé z těchto zařízení sdílí stejný princip: aplikujte tlak na materiál a nechte tvarovaný otvor určit výsledek.
V rámci zpracování plastů s sebou tento pojem nese některé specifické předpoklady, které je užitečné znát. Za prvé, extrudér je kontinuální stroj, zatímco vstřikovací stroj je cyklický. Za druhé, extrudér označuje celý stroj, zatímco výrazy „šnek extrudéru“ a „válec extrudéru“ označují dvě nejkritičtější součásti uvnitř stroje. Za třetí, výstupem extrudéru, často nazývaného extrudát, může být cokoliv od hotové trubky po polotovar plechu, který jde k dalšímu zpracování. Zachování těchto rozdílů výrazně usnadňuje komunikaci s dodavateli strojů, protože stejné slovo se objevuje v katalozích produktů, dokumentaci procesů a příručkách údržby s mírně odlišnými odstíny významu.
Praktická definice extruderu proto závisí na kontextu: pro výrobce strojů je to kompletní zpracovatelská linka, pro výrobce komponentů je to sestava šneku a sudu a pro operátora závodu je to zařízení, které mění surovinu na prodejný produkt.
Jak funguje extrudér: Princip fungování a základní komponenty
Jakmile víte, co je extrudér, další vrstva významu extrudéru je, jak převádí pevný polymer na kontinuální taveninu. Proces se řídí stejnou logickou posloupností v téměř každém šroubovém extrudéru. Šroub se otáčí uvnitř těsně přiléhajícího barelu a vytváří mechanické tření při vnějším zahřívání. Roztavený polymer se pak hromadí na hlavě válce a je protlačován mezerou matrice.
Proces vytlačování krok za krokem
- Krmení - Materiál vstupuje do sudu přes násypku, buď samospádem nebo silovým podavačem. Plnicí hrdlo je obvykle chlazené vodou, aby se zabránilo předčasnému tání a přemostění.
- Přeprava a komprese - Šnekový kanál unáší materiál dopředu. Jak se hloubka kanálu snižuje, materiál se stlačuje, vytlačuje vzduch a začíná měknout.
- Tavení a plastifikování - Třecí teplo z rotace šroubu plus pásy topného tělesa roztaví polymer. Bariérové lety nebo mísící prvky zlepšují stejnoměrnost taveniny.
- Dávkování a tlakování - Poslední šneková sekce řídí výstupní rychlost, vyhlazuje kolísání tlaku a dodává hlavě stálou teplotu taveniny.
- Formování - Tavenina prochází sítovými pakety, přerušovací deskou a poté matricí, která dodává extrudátu jeho konečný průřez a velikost.
- Chlazení a následná manipulace - Po matrici se produkt kalibruje, chladí, táhne, řeže nebo navíjí v závislosti na aplikaci.
Základní součásti extrudéru
Každý extrudér bez ohledu na velikost nebo výrobce obsahuje následující hlavní části. Pochopení jejich rolí pomáhá pracovníkům údržby a kupujícím porovnávat stroje s jistotou.
| Komponenta | Funkce | Vliv na kvalitu produktu |
|---|---|---|
| Šroub | Dopravuje, stlačuje, taví a míchá materiál | Určuje výkon, kvalitu taveniny a spotřebu energie |
| Barel | Obklopuje šroub a přenáší teplo | Ovlivňuje regulaci teploty a ochranu proti opotřebení šroubů |
| Systém vytápění a chlazení | Udržuje požadovaný teplotní profil | Zabraňuje degradaci a zajišťuje konzistenci taveniny |
| Převodovka a hnací motor | Otáčí šroub požadovanou rychlostí a kroutícím momentem | Nastavuje maximální průchodnost a stabilitu točivého momentu |
| Sada lámací desky a síta | Filtruje nečistoty a vytváří tlak | Zlepšuje čistotu taveniny a míchání |
| Zemřít | Vytvaruje extrudát do požadovaného tvaru | Definuje rozměrovou přesnost a povrchovou úpravu |
Pro kupující a inženýry si šroub a hlaveň zaslouží zvláštní pozornost. Tyto dvě části se opotřebovávají při vysoké teplotě a tlaku a jejich slitina, tepelné zpracování a povrchové kalení určují, jak dlouho může extrudér běžet, než je potřeba údržba. Výrobce, jako je Microwave Machinery, který vyrábí šroub i válec, může řídit lícování, výběr materiálu a povrchovou úpravu jako sladěný systém, což je praktická výhoda při výměně součástí na stávající lince.
Poměr délky šroubu k průměru: klíčová specifikace
Mezi specifikacemi, které definují význam extrudéru z technického hlediska, si zvláštní pozornost zaslouží poměr délky k průměru šneku. Poměr L/D porovnává pracovní délku šneku s jeho průměrem a přímo ovlivňuje, kolik tavení, míchání a natlakování může šnek dodat. Vyšší hodnota L/D obvykle poskytuje delší dobu zdržení a lepší plastifikaci, což je důvod, proč vysoce výkonné a kompaundační linky mají tendenci používat delší šneky. Různé konfigurace šroubů se vyvinuly kolem různých rozsahů L/D a jejich správné čtení vám pomůže porovnat datové listy dodavatelů. Sloupcový graf níže shrnuje typické poměry L/D pro pět běžných konfigurací šneku extrudéru.
Typický poměr L/D podle konfigurace šroubu
Planetový šroub 18:1
Kónický dvojitý šroub 22:1
Jednošroubová generálka 25:1
Jednošroubová trubka nebo fólie 30:1
Paralelní dvojité skládání 40:1
Čtení grafu zdola nahoru odhaluje jasnou logiku významu extrudéru v konstrukci stroje. Planetová konfigurace má nejkratší L/D, protože její valivá vřetena rozdělují napětí na velkou plochu, takže k dosažení dobré kvality taveniny nepotřebuje dlouhý válec. Kónický dvojitý šnek také zůstává kompaktní, což vyhovuje jeho typické roli změkčování tuhého PVC při nízké teplotě zpracování. Univerzální jednoduchý šnek pracuje v poměru 25:1, protože tato geometrie poskytuje spolehlivou rovnováhu pro většinu pelet, které budete podávat. Když aplikace vyžaduje vyšší kvalitu taveniny, délka jednoho šneku se prodlouží na 30:1, jak je vidět na potrubí a vedení fólie. Paralelní dvojitý šnek v poměru 40:1 představuje druhý extrém: dlouhý válec poskytuje více zón míchání a umožňuje umístění napájecích portů podél válce. V praxi poměr L/D také ovlivňuje podlahovou plochu instalace, náklady na ohřev sudu a postupy odstraňování šroubů. Delší šroub znamená větší povrchový kontakt, což zvyšuje požadavky na krouticí moment od převodovky. To také znamená, že výrobce sudů musí kontrolovat přímost na větší délce, a proto je při objednávání dlouhých sudů důležitá přesnost obrábění. To je jeden z důvodů, proč zkušení kupující nepožadují pouze největší dostupný L/D. Specifikují L/D, které odpovídají materiálu, profilu šroubu a následnému vybavení. Tento druh sladění je přesně tím, kde výrobce šroubů a hlavně získává svou hodnotu. Až bude příště dodavatel nabízet extrudér nebo náhradní válec, budete vědět, že číslo L/D je více než jen rozměr; je to údaj o tom, na kolik práce je stroj navržen.
Pracovní princip extrudéru lze shrnout jako podávání, stlačování, tavenina, odměřování a forma; každá součást mezi násypkou a matricí existuje, aby byl jeden z těchto pěti kroků stabilnější.
Hlavní typy extrudérů používaných v průmyslu
Rodina extruderů je obvykle kategorizována podle geometrie šneku a každý typ slouží jinému provoznímu výklenku. Znalost těchto kategorií prohloubí vaše chápání významu extruderu a pomůže vám při čtení seznamu produktů výrobce.
Jednošnekové extrudéry
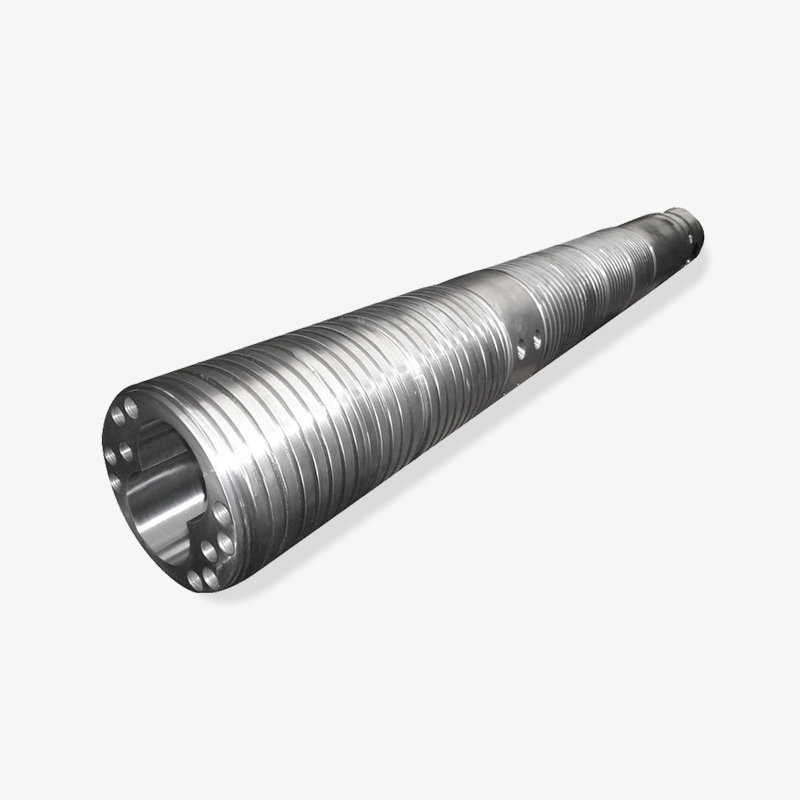
Jednošnekové extrudéry jsou nejběžnější konfigurací při zpracování plastů. Jeden šroub se otáčí v hladkém válci a materiál se pohybuje dopředu spirálovými kanály. Toto provedení je ekonomické, mechanicky jednoduché a spolehlivé pro zpracování dobře složených pelet. Dominuje aplikacím, jako je vytlačování trubek, vytlačování profilů, vyfukování fólií a lití plechů, kde je konzistentní výkon a teplota důležitější než intenzivní míchání. Jediný šnekový válec pro aplikace extruderu je typicky přizpůsoben typu polymeru, výstupní rychlosti a poměru L/D zvoleným technikem procesu.
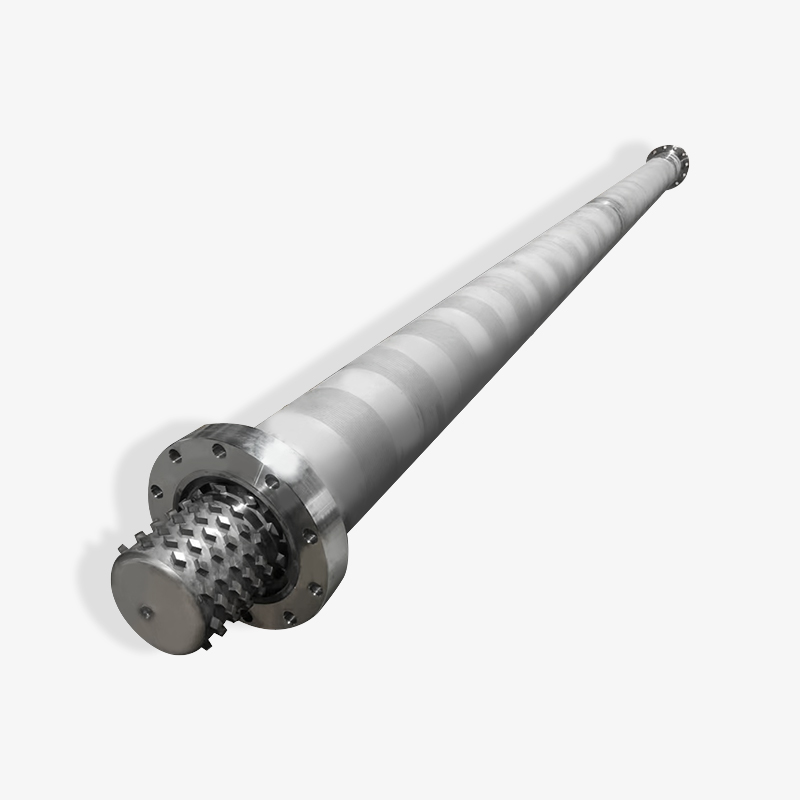
 Jednošroubová hlaveň pro extrudér s modulární konstrukcí Tento válec vyhovuje standardním procesům vytlačování, jako jsou trubky, profily a fólie. Jeho modulární konstrukce zjednodušuje údržbu, zatímco šrouby z legované oceli a přesná regulace teploty podporují konzistentní tavení a efektivní výstup. Zobrazit produkt →
Dvoušnekové extrudéry
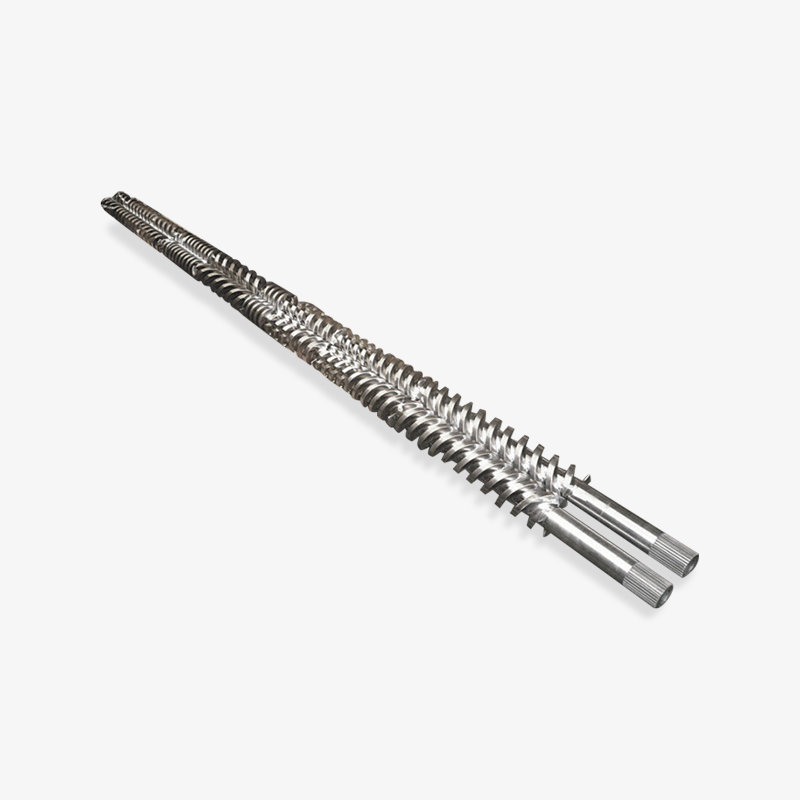
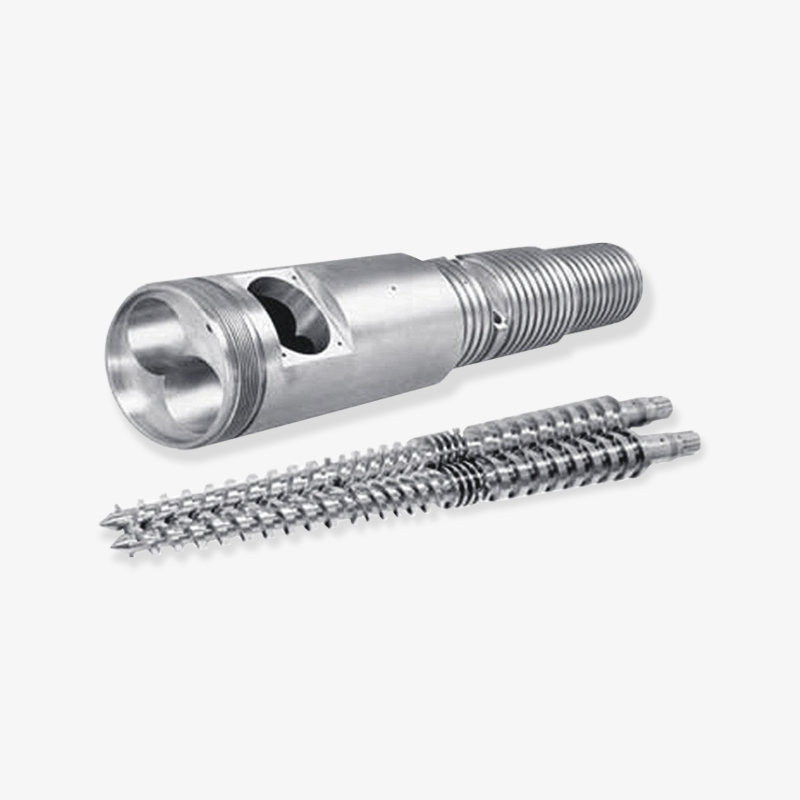
Dvoušnekové extrudéry používají dva paralelní nebo kónické šneky běžící vedle sebe. Dále se dělí na korotující a protiběžné typy a na do sebe zabírající a nezabírající dvojice. Souběžně rotující paralelní dvojité šneky jsou tahouny při míchání, výrobě předsměsí a odstraňování těkavých látek, protože generují kontrolovaný smyk a samočistící účinek. Kónické dvojité šneky mají širší kořen na přívodním konci a menší průměr na výstupním konci, což poskytuje vysoký kompresní poměr bez nadměrného zahušťování materiálu; jsou klasickou volbou pro potrubí a profilové potrubí z PVC. Sestava kónického dvojitého šroubu a válce je navržena tak, aby zvládla nízkou smykovou citlivost PVC při zachování stabilní dodávky taveniny do formy.
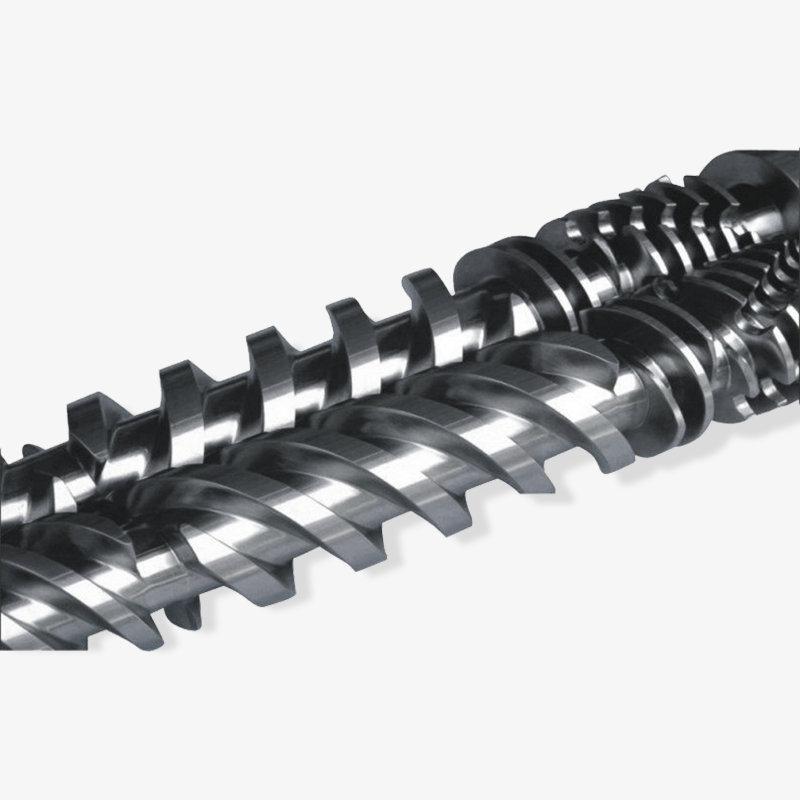
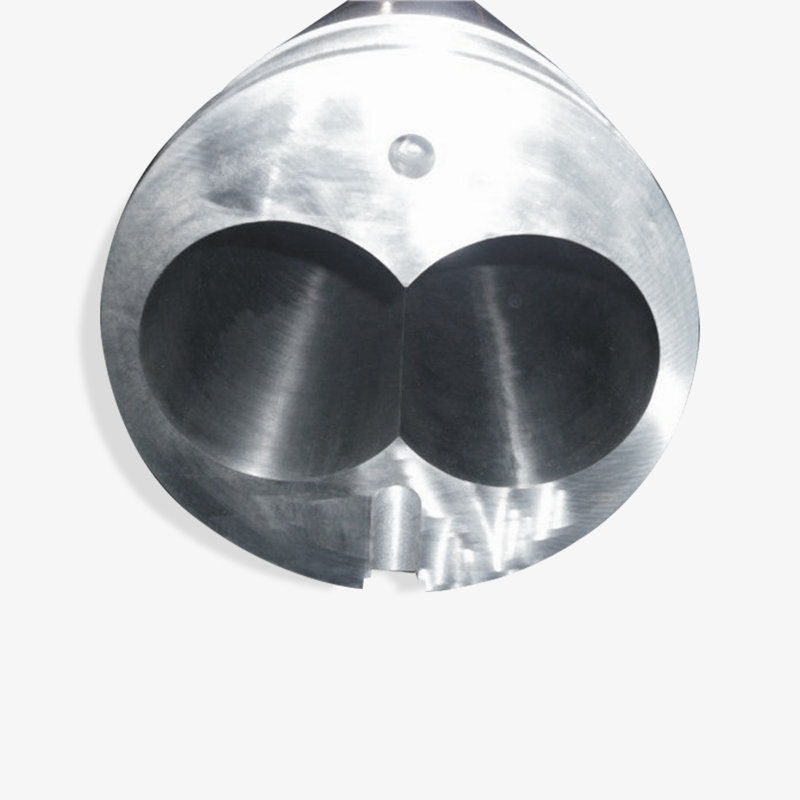 Sestava kónického dvojitého šroubu a hlavně pro PVC Tento kónický dvojitý šroub a válec, navržený pro zpracování s nízkým střihem, dodává stabilní taveninu do matrice. Nabízí vysoký kompresní poměr a rovnoměrné míchání, díky čemuž je spolehlivou volbou pro potrubí a profilové potrubí z PVC. Zobrazit produkt →
Planetary Screw Extruders
Planetový šnekový extrudér kombinuje jeden centrální hlavní šnek s několika planetovými šneky uspořádanými po jeho obvodu. Planetová vřetena se odvalují mezi hlavním šroubem a drážkovaným válcem, čímž vytvářejí velký povrchový kontakt a jemný střih. Toto uspořádání je vynikající pro materiály citlivé na teplo, zejména tuhé PVC a další sloučeniny, které se rozkládají při vysokém střihu. Vzhledem k tomu, že k míchání dochází na mnoha malých kontaktních místech, teplota taveniny zůstává nízká a přísady jsou distribuovány velmi rovnoměrně.
Ram a pístové extrudéry
Beranové extrudéry a pístové extrudéry nepoužívají rotující šnek. Tlačí materiál pomocí pístu s vratným pohybem, což je užitečné pro ultra-vysokomolekulární polymery, pryžové předlisky a určité potravinářské pasty, které nesnesou šnekové míchání. Jejich výkon je méně rovnoměrný než u šroubovacích strojů, ale spolehlivě zpracovávají obtížné materiály a často se vyskytují ve specializovaných výrobních linkách, kde je hlavním požadavkem tlak, nikoli míchání.
Porovnání typů extruderů
Níže uvedená tabulka uvádí přibližné referenční rozsahy pro každou konfiguraci. Skutečné hodnoty závisí na materiálu, konstrukci šroubu a nastavení vedení, takže je používejte spíše jako výchozí bod než jako specifikaci nákupu.
| Typ | Rychlost běžného šroubu | Typické L/D | Nejvhodnější pro |
|---|---|---|---|
| Jediný šroub | 20-120 ot./min | 25-30:1 | Pipe, profile, film, sheet, standard pellets |
| Paralelní dvojitý šroub | 200-600 ot./min | 32-48:1 | Compounding, masterbatch, devolatilization |
| Kónický dvojitý šroub | 10-60 ot./min | 18-25:1 | PVC pipe, profiles, sheet |
| Planetový šroub | 10-50 ot./min | 16-20:1 | Heat-sensitive materials, PVC compounds |
| Ram extruder | Není šroubovaný | Nelze použít | UHMWPE, pryžové předlisky, pasty |
Typ extruderu, který potřebujete, je určen méně značkou a více materiálem, požadovanou rychlostí smyku a tvarem následného produktu; to je důvod, proč se dodavatelé ptají na váš recept předtím, než uvedou nabídku na stroj.
Extruder Aplikaces across Industries
Význam extrudéru zůstává abstraktní, dokud jej nepropojíte se skutečnými produkty. Stroj se používá k výrobě téměř každého plastového polotovaru v kontinuální formě a v přizpůsobených verzích slouží také pro gumárenský, kovový, keramický a potravinářský průmysl. Společný závit je vždy stejný: materiál je protlačován matricí a získává pevný průřez.
- Trubky a profily - PVC, PE a PP trubky pro rozvody vody, kanalizace a plynu, dále okenní profily, zárubně a ozdobné lišty.
- Film a list - Foukaná fólie pro balení, litá fólie a fólie pro tvarování za tepla pro podnosy, kelímky a blistry.
- Compounding and pelletizing - Dvoušnekové linky, které míchají přísady, plniva a barviva do homogenních pelet.
- Pěnové výrobky - EPE perlová bavlněná pěna, izolační deska XPS a další chemicky foukané pěny.
- Drát a kabel - Extruzní povlak, který nanáší izolační a obalové vrstvy na jádra vodičů.
- Gumové výrobky - Pryžové extrudéry podávají pásové nebo profilované polotovary před vulkanizací.
- Jídlo a krmivo - Extrudéry na vaření tvarují svačiny, snídaňové cereálie a krmivo pro domácí zvířata.
- 3D tisk - Malý extrudér na vlákna taví a nanáší plastové vrstvy.
Například při vytlačování pěny je navržen speciální šnek a válec pro vytlačování pěny EPE se speciální geometrií míchání a chlazení taveniny pro řízení plynné fáze uvnitř taveniny. Tento detail ukazuje, proč při výběru náhradních dílů nestačí obecný význam extrudéru: geometrie šneku musí odpovídat chemii procesu, nejen modelu stroje.
Oblasti použití a typické konfigurace šroubů
Následující tabulka nabízí rychlou referenci, pro který typ extrudéru se běžně vybírá v různých segmentech produktů. Skutečné konstrukce strojů se liší, a proto zacházejte s hodnotami spíše jako s průmyslovou orientací než za konečný technický výpočet.
| Application | Typický výstup | Běžný typ šroubu | Critical Process Requirement |
|---|---|---|---|
| Vodní dýmka | 200-1000 kg/h | Jediný šroub or conical twin | Stabilní tloušťka, nízký počet gelů |
| PVC okenní profil | 100-500 kg/h | Kónický dvojitý šroub | Even fusion, low degradation |
| Směsná předsměs | 500-3000 kg/h | Paralelní dvojitý šroub | Vysoký rozptyl, samočistící |
| EPE pěnová deska | 80-300 kg/h | Special single screw with mixing pins | Struktura uzavřených buněk, chlazení taveniny |
| Předtvar pryžové hadice | 50-400 kg/h | Gumový vytlačovací šroub | Low temperature rise, uniform shape |
Každá aplikace vytlačování se promítá do specifického designu šneku a válce; trubky, fólie, pěny a směsi vypadají v obecném diagramu podobně, ale v praxi vyžadují velmi odlišnou geometrii šroubů.
Jak si vybrat extrudér: Kritéria výběru pro kupující
Výběr extruderu je technickým a ekonomickým rozhodnutím. Nákupní týmy se často zaměřují na cenu a dodávku, zatímco výrobní inženýři se zaměřují na kvalitu a stabilitu taveniny. Kompletní výběrový proces by měl uspokojit obě strany. Níže uvedená pravidla platí, ať už kupujete kompletní vytlačovací stroj nebo sadu náhradních šroubů a hlavně.
The Five Factors That Drive Selection
- Typ materiálu - Skupina polymerů, přísady a požadované okno zpracování určují geometrii šroubu a materiál válce.
- Výstupní rychlost - Měřeno v kilogramech za hodinu, nikoli výkon motoru, protože konstrukce šroubu a objem hlavně nastavují skutečný limit.
- Geometrie finálního produktu - Potrubí, fólie, profily, desky a pelety vyžadují různé požadavky na lisování, chlazení a tažení.
- Prostředí opotřebení - Abrazivní plniva, recyklovaný materiál a vysoké provozní teploty urychlují opotřebení šroubu a válce.
- Energie a infrastruktura - Dostupné napětí, chladicí voda, stlačený vzduch a podlahová plocha ovlivňují konečný výběr stroje.
Referenční rámec pro porovnávání nabídek dodavatelů
Když vám dodavatel zašle cenovou nabídku, technický list obvykle obsahuje následující parametry. Níže uvedené karty zobrazují pět čísel, která byste měli porovnat v různých nabídkách.
Materiál
PE, PP, PVC, PA nebo směs
PE, PP, PVC, PA nebo směs
Výstup
Cílový kg/h a rychlost šroubu
Cílový kg/h a rychlost šroubu
L/D poměr
Vybírá se podle typu procesu
Vybírá se podle typu procesu
Kompresní poměr
Range of 2:1 to 4:1 typical
Range of 2:1 to 4:1 typical
Materiál šroubu
Nitridované nebo bimetalické
Nitridované nebo bimetalické
Materiálová kompatibilita je na prvním místě. Šnek určený pro měkké PVC nedodá stejnou kvalitu taveniny s vysokohustotním polyethylenem a šnek určený pro pelety se může potýkat s práškem nebo přebroušením. Výstupní cíl pak vylučuje mnoho strojů: 60 mm jednošnekový extrudér nemůže konkurovat 75 mm paralelnímu dvojitému šneku pro průchodnost směsí, bez ohledu na výkon motoru. Poměr L/D a kompresní poměr by měly být navrženy na základě vašeho produktu, nikoli podle standardního katalogu, protože všechny trubky, fólie a profily vyžadují různé křivky tání. Nakonec materiál šroubu a povrchová úprava naznačují, kolik údržby byste si měli na příští roky rozpočítat.
Jednoduchý šroub nebo dvojitý šroub: Rychlá kontrola ve dvou sloupcích
Pokud se stále rozhodujete mezi dvěma nejběžnějšími konfiguracemi, toto jednoduché srovnání může vést rozhovor s vaším dodavatelem.
| Vyberte si jednošnekový extrudér, když... Váš materiál přichází jako dobře složené pelety, výkon pod 800 kg/h je přijatelný, vaší prioritou je provozní jednoduchost a nižší počáteční investice a konečným produktem je trubka, profil, fólie nebo deska ze standardních polymerů. | Choose a twin screw extruder when... Přidáváte prášek nebo recepturu s přísadami, potřebujete vysokou disperzi nebo odstranění těkavých látek, zpracováváte tuhé PVC při nízkém střihu nebo skládáte předsměs rychlostí několik set kilogramů za hodinu. |
Důležité jsou také zkušenosti dodavatele. U výrobce, který dodává OEM a uživatelům na trhu s náhradními díly v několika zemích, je pravděpodobnější, že má zdokumentovaná řešení běžných problémů, jako je přemostění, rázy nebo předčasné opotřebení šroubů. Například Microwave Machinery dodává šroubové a sudové komponenty na trhy včetně Spojených států, Německa, Dubaje, Vietnamu a Thajska od roku 1990, což poskytuje jeho inženýrskému týmu širokou zpětnou vazbu ze skutečných vytlačovacích linek pracujících v různých klimatických podmínkách, surovinách a úrovních dovedností obsluhy.
Nikdy nevybírejte extrudér pouze podle ceny za kilogram výstupu; specifikace šroubu a hlavně, zkušenosti dodavatele s procesem a poprodejní podpora rozhodují o skutečných nákladech na vlastnictví po dobu pěti let.
Údržba extrudéru: Ochrana šneku a hlavně
Extrudér, který běží nepřetržitě po tři směny, čelí agresivním podmínkám: abrazivní plniva, vysoké teploty válce a cyklické tepelné namáhání. Šroub a hlaveň jsou proto považovány za vyměnitelné opotřebitelné díly, nikoli za trvalé součásti. Jejich životnost závisí na zpracovávaném materiálu, konstrukci šroubu, metalurgii a rutině údržby.
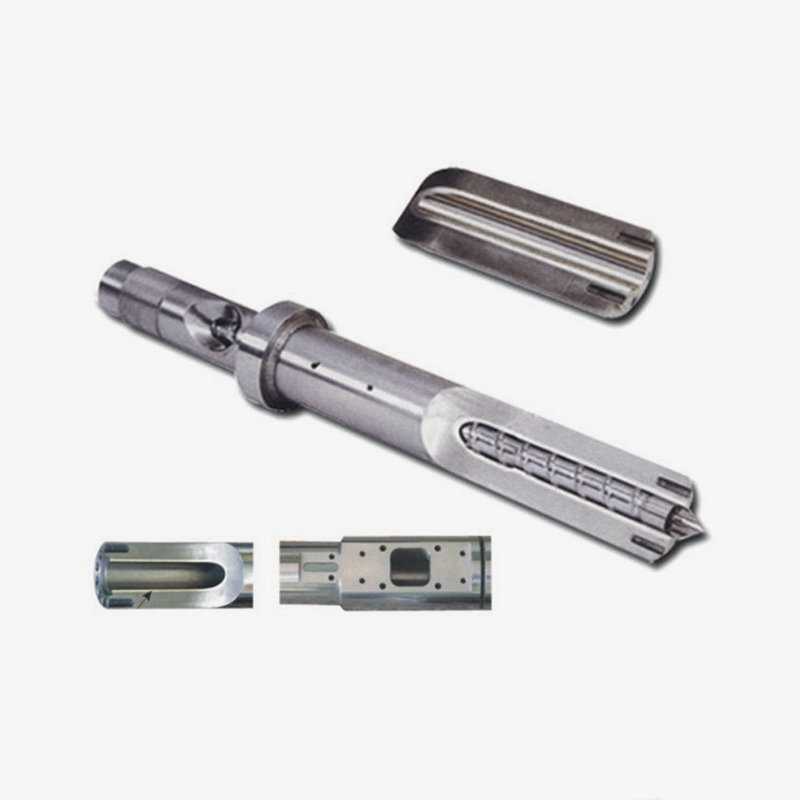
Mezi běžné známky toho, že šroub nebo válec vyžaduje pozornost, patří kolísání výstupního tlaku, rostoucí teplota taveniny, špatná kvalita povrchu, černé skvrny nebo náhlý pokles výkonu. Jednoduchým pravidlem je změřit průměr šroubu a vrtání hlavně při každé plánované zastávce údržby a porovnat je s toleranční tabulkou výrobce. Rovněž stojí za připomenutí, že modulární konstrukce může zlepšit údržbu: podávací sekce, válcové segmenty a dokonce i šroubové prvky lze vyměnit jednotlivě namísto výměny celé součásti, což snižuje prostoje i náklady. An vysvětlení, jak modulární konstrukce zlepšuje efektivitu údržby a výrobní výkon systému s jedním válcem extruderu poskytuje praktický příklad tohoto přístupu.
Ochrana proti opotřebení je dalším nákupním rozhodnutím, které patří do rozpočtu údržby. Nitridované šrouby si poradí se standardními materiály, zatímco bimetalový válec s obložením ze slitiny odolné proti opotřebení prodlužuje životnost, když linka zpracovává plněný nebo recyklovaný materiál. Výměna sudu stojí mnohem víc než výběr správného obložení na začátku, a proto se zkušení výrobci OEM ptají na recept, než dokončí specifikaci komponent.
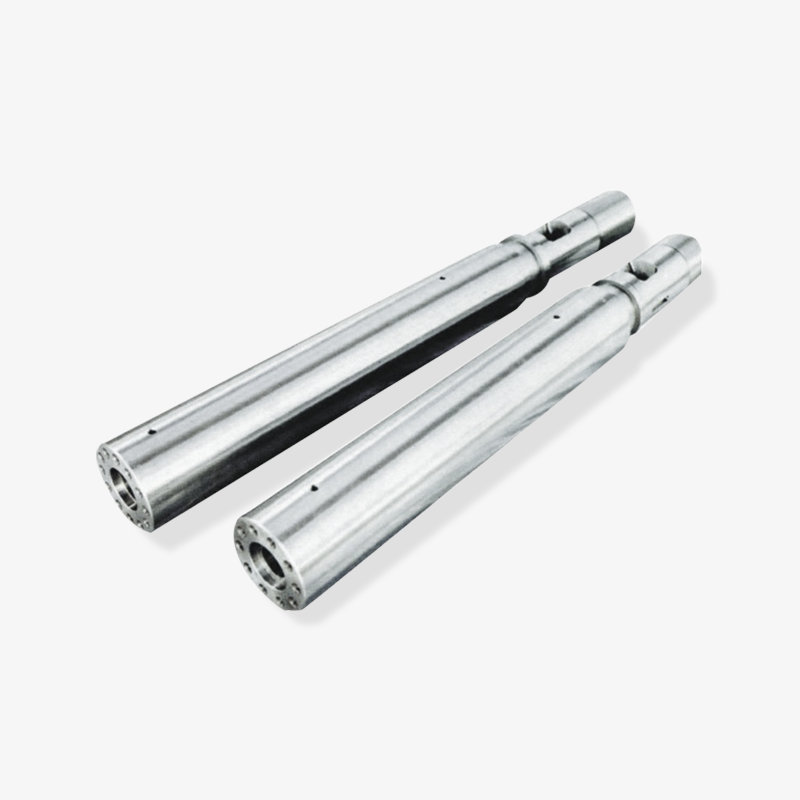
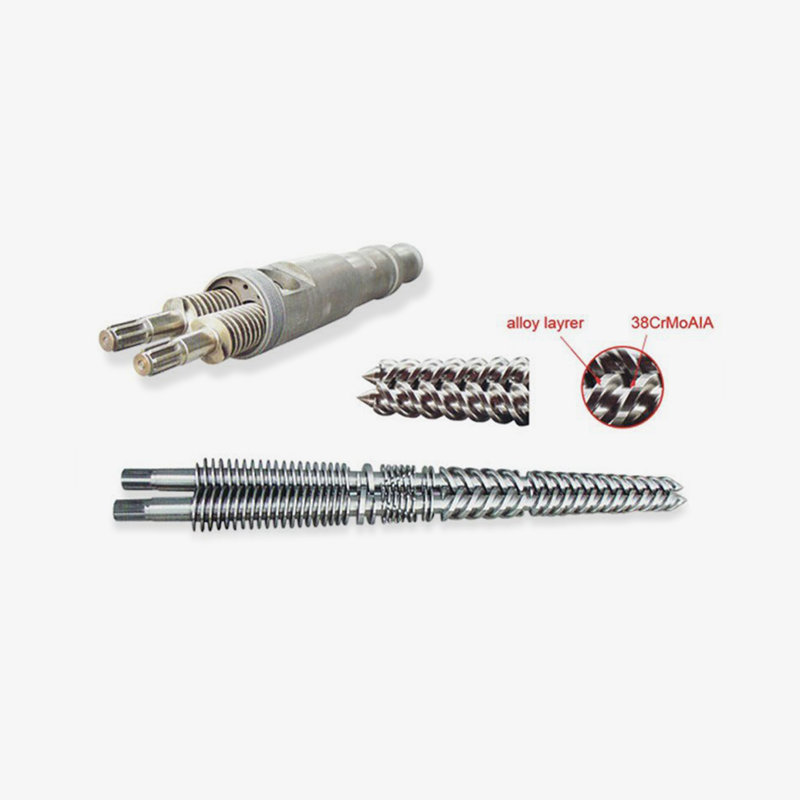 Bimetalová hlaveň s podšívkou ze slitiny odolné proti opotřebení Bimetalová vnitřní vrstva prodlužuje životnost při manipulaci s plněnými, recyklovanými nebo technickými plasty. Přesné obrábění snižuje tření a spotřebu energie, díky čemuž je tato hlaveň trvanlivým vylepšením pro náročné aplikace vytlačování. Zobrazit produkt →
Nejvýnosnější údržbou při vytlačování je prevence: zvolte správnou metalurgii, pravidelně sledujte vůle šroubů a hlavně a vyměňujte opotřebitelné díly dříve, než poškodí převodovku nebo následné zařízení.
Výrobci, dodavatelé a velkoobchodníci extruderů: Co hledat
Protože extrudéry jsou postaveny na technologii šneků a sudů, na kvalitě vašeho dodavatele záleží stejně jako na konstrukci stroje. Termín „výrobce extruderů“ může odkazovat na společnost, která staví kompletní vytlačovací stroje, zatímco „dodavatel šneků a sudů“ popisuje výrobce komponent, který tyto stroje zásobuje. Mnoho výrobců vytlačovacích linek nakupuje své šneky a sudy od specializovaných dodavatelů, a proto může být specializovaný výrobce šneků a sudů, jako je Microwave Machinery, strategickým partnerem pro výrobce strojů, integrátory a distributory.
V průmyslu plastových strojů často stejná společnost pracuje jako výrobce, dodavatel a velkoobchodník prostřednictvím různých kanálů. Továrna OEM nakupuje komponenty ve velkém, regionální agent nakupuje za účelem dalšího prodeje a závod pro koncové uživatele nakupuje náhradní díly v nepravidelných intervalech. Schopný výrobce komponent by měl být schopen obsloužit všechny tři režimy: sériovou výrobu s konzistentními tolerancemi, zakázkové inženýrství pro modely OEM a poprodejní servis pro objednávky náhradních dílů. Microwave Machinery například provozuje dílnu větší než 10 000 metrů čtverečních, zaměstnává více než 60 zaměstnanců a vyváží na trhy, jako jsou Spojené státy, Německo, Dubaj, Vietnam a Thajsko. Tyto signály měřítka jsou relevantní, protože naznačují, že společnost spravuje dlouhé dodavatelské řetězce a dokumentaci kvality přesahující úroveň jednotného trhu.
Při hodnocení potenciálního dodavatele extrudéru si vyžádejte tři dokumenty: materiálový certifikát pro šnek a válec, zprávu o kontrole tolerance a referenční seznam od zákazníků ve vaší konkrétní aplikaci. S výrobcem, který slouží vašemu typu výroby léta, se pracuje snadněji než s výrobcem, který rozumí pouze jednošnekovým strojům pro všeobecné použití. Profil společnosti a kategorie produktů si můžete prohlédnout na oficiální stránky výrobce abyste porozuměli řadě dostupných řešení pro šrouby, válce a stroje.
Ať už jim říkáte výrobci extruderů, dodavatelé šneků a sudů nebo velkoobchodníci se stroji, rozhodující kritéria jsou stejná: výrobní kapacita, kontrola kvality, zkušenosti s aplikací a ochota konstruovat komponenty podle receptury zákazníka.
Často kladené otázky o významu a výběru extrudéru
Co znamená pojem extruder v jednoduché větě?Jednou větou, extruder je stroj, který nepřetržitě taví a tlačí plast nebo jiný zpracovatelný materiál skrz matrici, aby vytvořil konzistentní tvar. V každodenním továrním jazyce je to zařízení, které mění pelety nebo prášek znovu na trubku, fólii, plech, profil nebo pelety. |
Je extrudér stejný jako vstřikovací stroj?Ne. Extrudér běží nepřetržitě a vyrábí dlouhé výrobky s konstantním průřezem, zatímco vstřikovací stroj cyklicky plní uzavřenou formu diskrétním dílem. Tyto dva stroje sdílejí podobnou technologii šroubu a válce, ale jejich výkon, logika ovládání a nástroje jsou odlišné. |
Jaký je rozdíl mezi jednošnekovým a dvoušnekovým extrudérem?Jednošnekový extrudér používá jeden šnek k dopravě, tavení a dávkování materiálu a nejlépe funguje s předem smíchanými peletami. Dvoušnekový extrudér používá dva šneky přizpůsobené ozubeným kolům, které poskytují více míchání, samočištění a kontrolu nad dobou zdržení, což je důvod, proč je preferován pro míchání, zpracování PVC prášku a reaktivní extruzi. |
Jaké materiály dokáže extruder zpracovat?Většinu termoplastů lze extrudovat, včetně PE, PP, PVC, PS, ABS, PA a PET. Extrudéry také zpracovávají kaučukové směsi, potravinářské těsto, keramickou pastu a některé kovy ve specializovaných formách. Limitujícím faktorem je obvykle konstrukce šroubu a válce, protože každý materiál má specifickou teplotu zpracování a toleranci ve smyku. |
Jak dlouho vydrží šnek a válec extrudéru?Životnost se pohybuje od dvou do osmi let v závislosti na materiálu, rychlosti šroubu, obložení hlavně a rutině údržby. Vysoce abrazivní směsi se skleněným vláknem nebo uhličitanem vápenatým mohou opotřebovat nitridovaný sud za několik let, zatímco bimetalový sud může vydržet za stejných podmínek mnohem déle. |
Co znamená poměr L/D v extrudéru?Poměr L/D je pracovní délka šroubu dělená průměrem šroubu, vyjádřená jako číslo jako 25:1 nebo 40:1. Udává, kolik času materiál stráví uvnitř barelu tavením, mícháním a vytvářením tlaku. Vyšší L/D obecně zlepšuje kvalitu taveniny, ale zvyšuje náklady, spotřebu energie a podlahovou plochu. |
Pochopení významu extrudéru na úrovni komponentů je nejlepší ochranou proti nákupu špatného stroje: o tom, zda bude vaše vytlačovací linka dlouhodobě bezproblémově fungovat, rozhoduje šnek a válec, nikoli značka.
Jakmile propojíte definici stroje s jeho šrouby, sudy, teplotními zónami a aplikacemi, význam extruderu přeroste ze slovníkové věty na úplný technický obrázek. Šroub a hlaveň zůstávají díly, které rozhodují o produktivitě a kvalitě dílů, takže by je kupující měli hodnotit stejně pečlivě jako převodovku nebo motor. Ať už jste OEM plánující novou řadu, distributor vytvářející katalog náhradních dílů nebo manažer údržby, který hledá spolehlivou náhradu, nejprve si zajistěte své znalosti o extruderu a poté si vyberte partnera, který dokáže tyto znalosti převést do odpovídajících komponent.
Nejjasnějším způsobem, jak uvést význam extruderu do praxe, je začít s materiálem a produktem, který chcete vyrobit, a poté se vrátit ke geometrii šneku, specifikaci válce a schopnosti dodavatele, který bude tyto výstupy spolehlivě dodávat roky.
Vybraný displej ložiska

 浙公网安备 33090202000520 号
