

Autor: Weibo
Datum: Sep 15, 2026
Význam extrudéru: typy, pracovní princip a kompletní nákupní průvodce
Technik údržby ve středně velké továrně na trubky se jednou zastavil před svou vytlačovací linkou a položil nám otázku, která zněla jednodušeji, než byla. Ukázal na dlouhý, vyhřívaný válec namontovaný mezi převodovkou a zápustkovou hlavou a řekl: „Operátor tomu říká extrudér, ale když se mě zeptá, co ten stroj vlastně dělá, potřebuji lepší odpověď než ‚vyrábí trubky‘.“ Nejužitečnější odpověď je, že extrudér je stroj na kontinuální tváření. Odebírá volné plastové granule, pomocí rotačního šneku je roztaví uvnitř vyhřívaného sudu a poté protlačí roztavený materiál průvlakem, aby vytvořil produkt s pevným průřezem.
Během několika posledních desetiletí se šnekový extrudér stal nejpoužívanějším výrobním zařízením v průmyslu zpracování plastů. Vodní potrubí, okenní rámy, izolace kabelů, nákupní tašky, balicí fólie, pěnové fólie a dokonce i pelety, které krmí vstřikovací stroje, to vše projde v určitém okamžiku svého života extrudérem. Účelem tohoto článku je praktickým způsobem vysvětlit význam extruderu: nejprve definice, potom pracovní sekvence, poté hlavní typy strojů, standardní šneková a sudová terminologie, se kterou se setkáte v datasheetech, a nakonec body výběru a údržby, které rozhodují o tom, zda vytlačovací linka běží hladce nebo tráví příliš mnoho času v opravně.
Extrudér je kontinuální tvarovací stroj: taví plastové granule ve vyhřívaném válci s rotujícím šnekem a tlačí taveninu skrz matrici, aby se vytvořil dlouhý díl s konstantním průřezem.
Co znamená Extruder? Praktická definice
Ve slovnících má slovo extruder velmi široký význam. Popisuje osobu nebo stroj, který něco vytlačuje, a z hlediska výroby se definice extrudéru obvykle týká stroje, který tvaruje materiál jeho protlačováním skrz matrici. Kovové extrudéry protlačují zahřáté hliníkové předvalky skrz matrici za účelem vytvoření profilů; extrudéry z hlíny tvarují cihly a dlaždice; potravinářské extrudéry vaří a tvarují občerstvení a těstoviny. V plastikářském průmyslu je však význam extruderu pevně spojen s jedním konkrétním typem stroje: šnekovým extrudérem, někdy nazývaným šnekový extrudér nebo šnekový extrudér.
Na rozdílu záleží, protože plastový extrudér dělá mnohem víc než jen protlačování materiálu skrz matrici. Také taví polymer, přimíchává do něj přísady, odplyňuje ho a vytváří tlak. Stroj provádí tyto úkoly v jedné nepřetržité operaci. To je to, co odděluje skutečný extrudér od jednoduchého čerpadla nebo dávkovacího mixéru. Když inženýr řekne „máme problém s extruderem“, obvykle má na mysli celou sestavu šroubu a hlavně spolu s pohonem, topením a řídicím systémem.
Je také užitečné oddělit stroj od procesu. Vytlačování je proces kontinuálního tvarování; extruder je zařízení, které to provádí. Mnoho vytlačovacích linek je ve skutečnosti postaveno kolem jednoho vytlačovacího lisu a několika navazujících jednotek: matrice, kalibrátor, chladicí žlab, odtah a řezačka. To je důvod, proč mohou dvě továrny vyrábět stejný průměr potrubí a přesto mít zcela odlišné linie v závislosti na konstrukci šroubu, obložení hlavně a pomocném zařízení.
A konečně, význam extruderu by neměl být zaměňován se vstřikovacím lisem. Oba používají šnek ve vyhřívaném sudu a oba zpracovávají termoplastické materiály, ale vstřikovací stroj pracuje přerušovaně: pohybuje šnekem vratným pohybem, plní uzavřenou formu, otevře formu, vysune součást a cyklus opakuje. Extrudér dodává kontinuální proud taveniny a ustáleného stavu dosáhne pouze tehdy, když se šnek neustále otáčí stabilní rychlostí a tok taveniny je konzistentní. Pochopení tohoto požadavku na ustálený stav je prvním krokem k pochopení všeho ostatního o vytlačování.
V plastech je extrudér kontinuální šroubový stroj, který taví, míchá a vypouští polymer pod tlakem; jak dobře celý proces funguje, určuje pár šroubu a hlavně, nikoli samotná matrice.
Jak funguje extrudér? Princip práce
Každý šnekový extrudér, bez ohledu na značku nebo velikost, funguje na stejném fyzikálním principu: šnek se otáčí uvnitř těsně usazeného válce a táhne zrnitý polymer dopředu, zatímco ho teplo a tření změkčují. Pokud by hlaveň byla průhledná a mohli byste přiblížit šroubový kanál, viděli byste, jak se plast pohybuje jako souvislá spirálová vlna. Během této krátké cesty od násypky k matrici se odehrává pět různých fází.
Pět fází od granulí k tavení
- Krmení. Pelety nebo prášek z násypky padají do šnekového kanálu, když rotující šnek táhne materiál dopředu. Zóna podávání se svými hlubokými unášeči určuje, kolik materiálu může vstoupit do stroje.
- Tání. Tření mezi rotujícím šnekem a stěnou válce, plus teplo z ohřívačů válce, začne tavit polymer. V kompresní zóně, jak se objem kanálku zmenšuje, jsou granule stlačovány proti horkému povrchu válce a vytváří se film taveniny.
- Míchání. Tavenina pokračuje vpřed a lopatky šneku vytvářejí smyk, který rovnoměrně rozptyluje přísady, pigmenty, plniva a sklolaminát taveninou.
- Měření. V měřicí zóně má kanál konstantní malou hloubku. Zde šnek funguje jako objemové čerpadlo, které dodává stabilní, tlakově řízený tok taveniny do formy.
- Formování. Na konci sudu je tavenina protlačována otvorem matrice, což dává výrobku jeho tvar. Zařízení po proudu táhne, ochlazuje a řeže vznikající profil.
Komponenty, které umožňují sekvenci
Každý stupeň závisí na specifické mechanické součásti. Hlaveň je tlustá, tvrzená ocelová trubka, která obsahuje materiál a absorbuje teplo. Šnek je pohyblivý prvek, který dopravuje a hněte plast; jeho průměr a poměr délky k průměru do značné míry řídí výkon a kvalitu taveniny. Pohonný systém, obvykle střídavý motor s převodovkou, určuje krouticí moment a otáčky šroubu. Topné pásy kolem válce dodávají další teplo při spuštění a regulují teplotu válce, zatímco chladicí ventilátory nebo vodní kanály odvádějí přebytečné teplo, když je střih taveniny vysoký. Forma je konečným tvarovacím otvorem a měničem síta nebo přerušovací deskou před kontaminací filtrů matrice. Všechny tyto složky musí spolupracovat, protože polymer se neroztaví jako jeden blok; postupně taje a jakákoliv porucha v jedné fázi mění podmínky v každé další fázi.
Když stroj běží normálně, je tok taveniny na matrici rovnoměrný a výkon na otáčku šneku je stabilní. Když jedna ze součástí začne selhávat, první známky se téměř vždy objeví jako změny ve výkonu, tlaku nebo teplotě taveniny. To je důvod, proč zkušené týmy údržby sledují tlakoměry a hodnoty proudu motoru, než aby čekaly na viditelné vady produktu.
Geometrie šroubu také řídí dobu zdržení a smykovou rychlost. Dlouhý šnek s jemným kompresním poměrem poskytuje delší dobu zdržení a nižší smykovou rychlost, což je ideální pro materiály citlivé na teplo, jako je PVC. Krátký šnek se strmým kompresním poměrem působí vysokou smykovou rychlostí, což zlepšuje míchání, ale zvyšuje teplotu taveniny. Tento kompromis vstupuje do hry u každého typu šroubu popsaného v další kapitole.
Všechny extrudéry sledují stejnou pětistupňovou sekvenci: podávání, tavení, míchání, dávkování a formování; nerovnováha v jakékoli fázi se okamžitě projeví jako kolísání výstupu nebo posun teploty taveniny.
Hlavní typy extrudérů a co jednotlivé názvy znamenají
V praktickém rozhovoru "jaký typ extruderu máte?" téměř vždy odkazuje na uspořádání šroubů. Šnek je část, která dává stroji jméno: jednošnekový extrudér, dvoušnekový extrudér, planetární válecový extrudér nebo pístový extrudér. Každý design existuje, protože řeší jiný problém zpracování a výběr špatného omezí výstup nebo poškodí materiál.
Jednošnekové extrudéry
Jednošnekový extrudér je nejběžnějším typem na světě a stroj, který většina lidí myslí, když se řekne „extruder“. Skládá se z jednoho šroubu rotujícího v jednom hlavni, obvykle s hladkým vývrtem nebo drážkovanou podávací sekcí. Jeho předností je jednoduchá konstrukce, nízká cena, snadná obsluha a spolehlivý výkon pro dobře definované materiály jako je polyetylen, polypropylen a polystyren. Většina linek na potrubí, profily, fólie a plechy používá jednošnekové extrudéry, protože tyto produkty vyžadují stabilní dodávku taveniny spíše než intenzivní míchání.
Konstrukce šneku pro jednošnekové stroje sleduje klasickou třízónovou geometrii: podávací zóna, kompresní zóna a dávkovací zóna. Hloubka a délka každé zóny definují kompresní poměr, který je normálně mezi 2:1 a 3,5:1 pro polymery pro všeobecné použití. Se správně zvoleným šnekem může jednošnekový extrudér dodávat velmi stabilní tlak taveniny, ale je to mírný mixér; plniva a pigmenty mohou zůstat špatně dispergované, pokud šnek nemá další míchací prvky. Pro mnoho procesorů je odpovědí koupit si jeden šroub a hlaveň jako sladěný pár od specializovaného výrobce spíše než ze samostatných zdrojů.
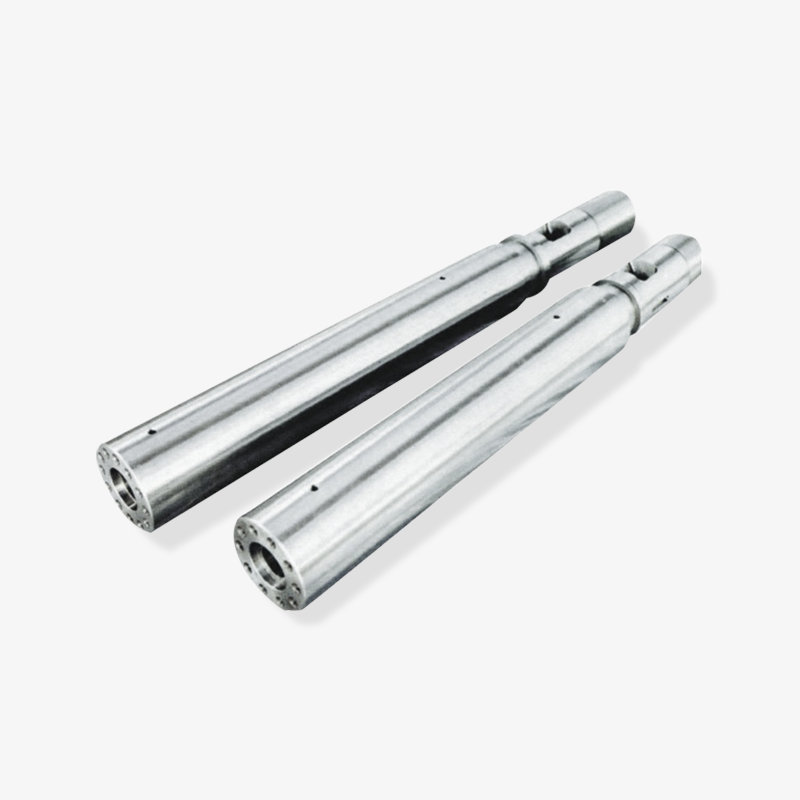
 Odpovídající sady jednoho šroubu a sudu pro stabilní vytlačování Tento dodavatel nabízí páry jednotlivých šroubů a sudů, které jsou navrženy pro stabilní tlak taveniny v dlouhodobých aplikacích, jako jsou PE trubky, fólie a plechy. Přesně opracovaná konstrukce z legované oceli podporuje konzistentní plastifikaci a snižuje opotřebení. Zobrazit produkt →
Typické aplikace pro jednošroubové stroje zahrnují PE vodovodní potrubí, PPR potrubí, polyetylenovou fólii, PP fólie, PS profil a izolaci kabelů. Při těchto pracích stroj pracuje s jedním materiálem po dlouhou dobu a profil šroubu je přizpůsoben pouze tomuto materiálu.
Dvoušnekové extrudéry: paralelní a kónické
Když aplikace vyžaduje lepší míchání nebo přímou manipulaci s práškem, je obvykle lepší odpovědí dvoušnekový extrudér. Jak název napovídá, stroj má dva šrouby vedle sebe v jednom sudu; šrouby mohou být do sebe zabírající nebo do sebe nezabírající, souběžné nebo protiběžné. Pro termoplastické slučování je nejběžnějším uspořádáním do sebe zabírající souběžně rotující paralelní dvojité šrouby. Osmičkový otvor a samostírací šnekový profil poskytují dobrou obnovu povrchu a vysokou účinnost míchání s mnohem kratší dobou zdržení než u jednošnekového stroje. Náš dřívější technický článek vysvětluje, jak paralelní dvoušneková technologie dosahuje efektivního míchání, dopravy a zpracování materiálu podrobně krok za krokem.
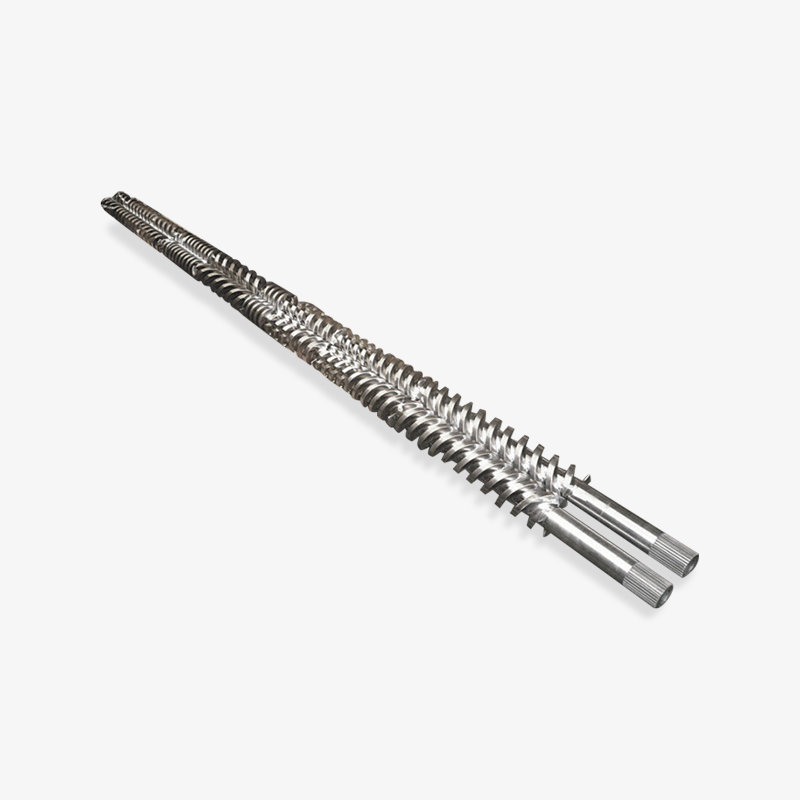
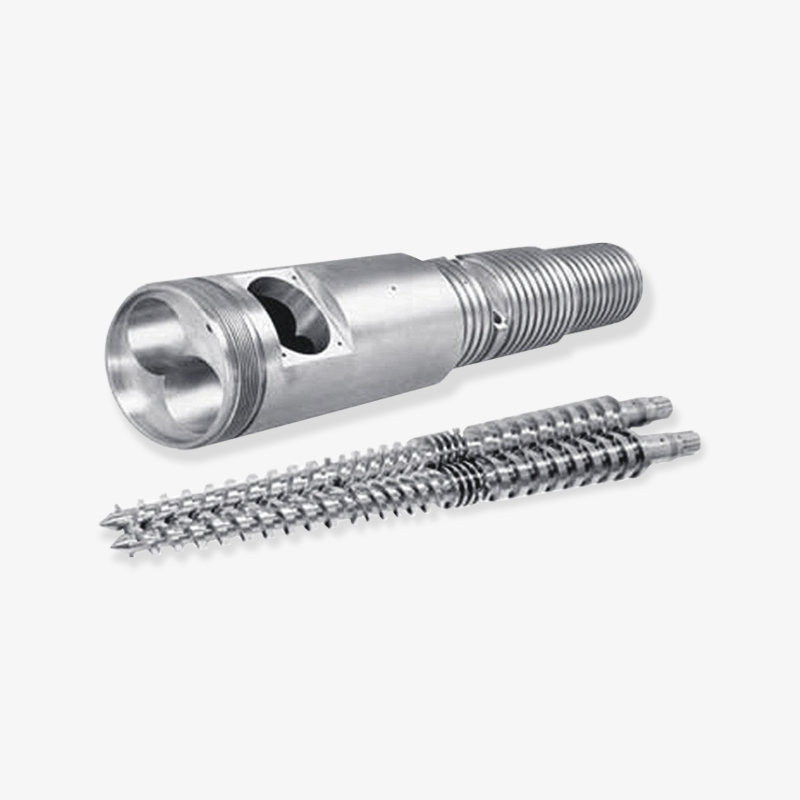
Kónické dvoušnekové extrudéry fungují jinak. Šrouby jsou širší na vstupním konci a užší na výstupním konci a hlaveň odpovídá tomuto kuželovitému tvaru. Toto provedení stlačuje materiál postupně, což vytváří jemné tavení s nízkým střihem. Kónické dvoušnekové stroje se široce používají pro trubky a profily z tuhého PVC, protože PVC je citlivé na teplo a smyk; kónická geometrie udržuje nízkou teplotu taveniny a zároveň poskytuje vysoký výkon při nízké rychlosti šneku.
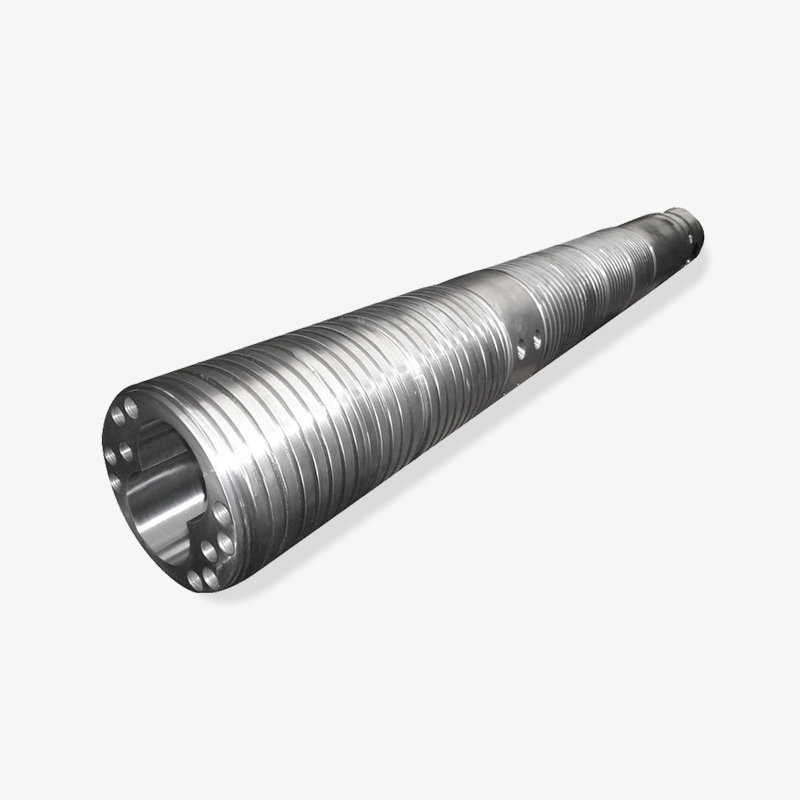
 Kónický dvojitý šroub a hlaveň pro šetrné zpracování PVC Kónické dvojité šnekové a válcové sestavy poskytují nízkosmykové tavení ideální pro trubky a profily z tuhého PVC. Vysoce kvalitní legovaná ocel s optimalizovanou geometrií zlepšuje rovnoměrnost míchání a zároveň snižuje spotřebu energie a náklady na údržbu. Zobrazit produkt →
Pro zpracovatele lze praktické rozlišení shrnout takto: paralelní dvojité šneky se nejlépe mísí a jsou ideální pro směsi, masterbatch a pelety; kónické dvojité šrouby se jemně taví a jsou ideální pro PVC prášek a profily. Dvojice nástrojů a šroubů nejsou mezi těmito dvěma typy zaměnitelné, i když je vnější průměr stejný, protože geometrie kužele je pro každý model stroje jedinečná.
Planetární válcové extrudéry
Planetový válečkový extrudér je speciální konstrukce, která zaujímá střed mezi jedním šnekem a dvojitým šnekem. Hlavní šroub, nazývaný sluneční válec nebo centrální vřeteno, je obklopen několika menšími planetovými vřeteny, která se otáčejí uvnitř hlavně s drážkovanou vnitřní stěnou. Výsledkem je velmi velká teplosměnná plocha v kompaktní délce. Materiál je stříhán v mnoha malých mezerách při stejné teplotě, což poskytuje vynikající tepelnou rovnoměrnost bez vysokého mechanického střihu. Tyto stroje často slouží jako čerpadla taveniny ve fóliových a pásových linkách nebo jako finální mísící stupeň přímo před sítovým měničem, kde odstraňují aglomeráty a teplotní rozdíly zanechané předřazeným jediným šnekem.
Speciální extrudéry používané při zpracování pryže a pěny
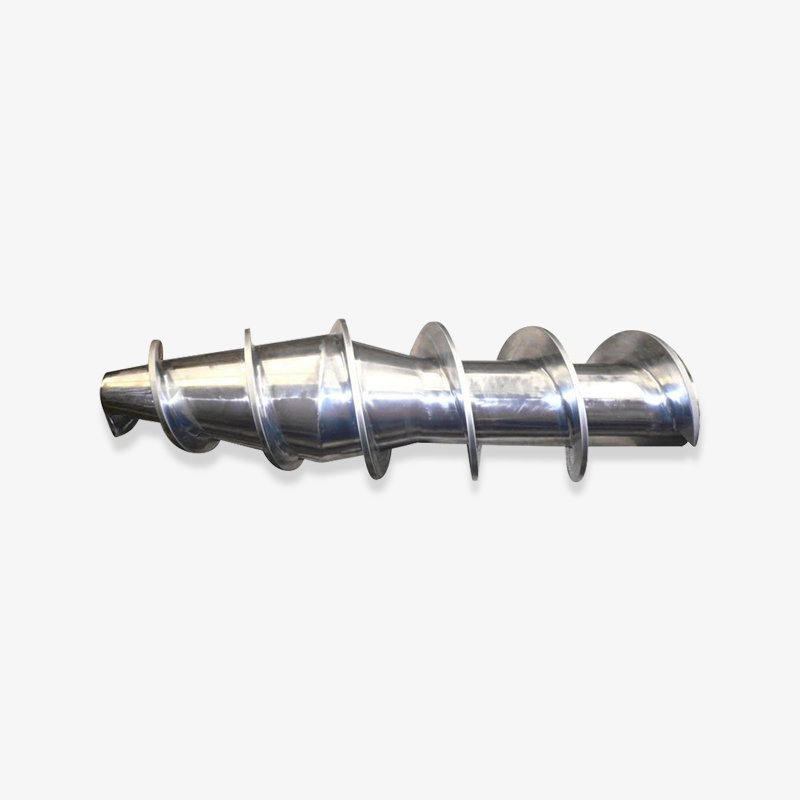
Gumové extrudéry, nazývané také šneky s teplým nebo studeným podáváním, jsou určeny pro pryžové směsi; mají hlubší lety a nižší rychlosti, aby se zabránilo přehřátí elastomeru. Pro pěnový polyethylen používají zpracovatelé sadu šroubů a sudů pro vytlačování pěny EPE, která je optimalizována pro vstřikování nadouvadel do taveniny při stabilním tlaku. Existují také pístové extrudéry, které tlačí pevný blok materiálu, jako je PTFE nebo UHMWPE, dopředu spíše pístem než rotujícím šnekem. Tyto stroje netaví polymer stejným způsobem jako šnekové stroje; spoléhají na vysoký tlak a vyhřívanou matrici.
| Typ extrudéru | Šroubové uspořádání | Typický poměr L/D | Nejlépe se hodí pro | Běžné produkty |
|---|---|---|---|---|
| Jednošroubové | Jeden šroub v sudu | 20:1 až 34:1 | Stabilní dodávka taveniny pro standardní polymery | Trubky, profily, fólie, plechy, povlaky kabelů |
| Paralelní dvoušroub | Dva spolu zabírající šrouby | 28:1 až 48:1 | Intenzivní míchání a míchání | Masterbatch, směsi, recyklované pelety |
| Kónický dvoušroub | Dva konvergentní protiběžné šrouby | 16:1 až 25:1 | Šetrné tavení prášků citlivých na teplo | Tuhá PVC trubka, profily, kompozit dřevo-plast |
| Planetární válec | Centrální vřeteno s planetárními satelity | 5:1 až 15:1 | Tepelné zpracování a homogenizace taveniny | Filmové a pásové linky jako čerpadla taveniny |
| Gumové podávání za studena | Jeden šroub s hlubokým závitem | 8:1 až 16:1 | Vytlačování nevulkanizovaných kaučukových směsí | Gumová těsnění, komponenty pneumatik, těsnění |
| Ram extruder | Pohon pístu, žádný rotující šroub | Nelze použít | Polymery s vysokou viskozitou, které se sotva taví | PTFE a UHMWPE tyče, trubky, profily |
Název extrudéru říká jeho uspořádání šneku a toto uspořádání určuje materiál, který může zpracovat, energii míchání, kterou může dodat, a tvary produktu, které může ekonomicky udržovat.
Šroub a hlaveň: Základní součásti, které definují extrudér
Jak konstruktéři strojů, tak zkušení pracovníci údržby vám řeknou, že skutečným extrudérem je šnek a válec. Motor, převodovka a topný systém slouží pouze k otáčení šroubu a udržování sudu na správné teplotě. Pokud pár šroubu a hlavně funguje špatně, nic za ním to nemůže opravit. Tato kapitola vysvětluje geometrii, materiály a okna zpracování, která definují, jak je třeba chápat sadu šroubů a hlavně.
Geometrie šroubu: Průměr, L/D poměr a kompresní poměr
První číslo v každém technickém listu extrudéru je průměr šneku, obvykle udávaný v milimetrech. Například 75 mm jednošnekový extrudér znamená, že vnější průměr šneku je 75 mm; výstupní kapacita se mění zhruba na druhou mocninu průměru, takže 90 mm šroub může poskytnout výrazně vyšší výkon při stejné rychlosti šroubu. Druhé číslo je poměr L/D, poměr délky hlavně k průměru šroubu. Šroub 75 mm s poměrem L/D 30 znamená, že efektivní délka hlavně je 2250 mm. Delší stroje poskytují delší dobu zdržení a delší dobu míchání, což je užitečné, když se aditiva musí přidávat postupně.
Kompresní poměr je poměr hloubky kanálu v zóně podávání k hloubce kanálu v zóně měření. Představuje, jak silně je materiál stlačen, když se pohybuje podél šroubu. Typický šroub pro všeobecné použití má kompresní poměr 2,5:1 až 3:1. Pokud je poměr příliš nízký, tavenina není dostatečně natlakována a výstupní rázy; pokud je příliš vysoká, tavenina se přehřívá a polymer degraduje.
Konstrukce hlavně a vnitřní obložení
Hlaveň musí vydržet vysoký tlak, vést teplo rovnoměrně a odolávat opotřebení. Malé extrudéry používají jednodílný válec vyrobený z kalené oceli s nitridační úpravou vývrtu. Velké stroje a stroje, které pracují s abrazivními nebo korozivními materiály, používají bimetalový válec: pevný ocelový plášť s velmi tvrdou vnitřní výstelkou aplikovanou odstředivým litím nebo slinováním. Nejběžnějšími výstelkovými materiály jsou slitiny železa s vysokým obsahem chrómu a karbidu wolframu.
Opotřebení v sudu se obvykle objevuje nejprve v zóně podávání, protože materiál je tam stále pevný a vytváří vysoké tření přes pelety. U materiálů vyztužených skelnými vlákny se oblast vysokého opotřebení často posouvá do oblasti dávkování, kde je rychlost taveniny vysoká a konce vláken odírají kov. Koroze, která je běžná při zpracování PVC nebo některých retardérů hoření, které uvolňují kyselé plyny, napadá celou délku hlavně. Správná volba mezi nitridovanou ocelí, bimetalickým vysoce chromovaným a bimetalickým karbidem wolframu závisí na receptuře materiálu, nikoli pouze na rozpočtu.
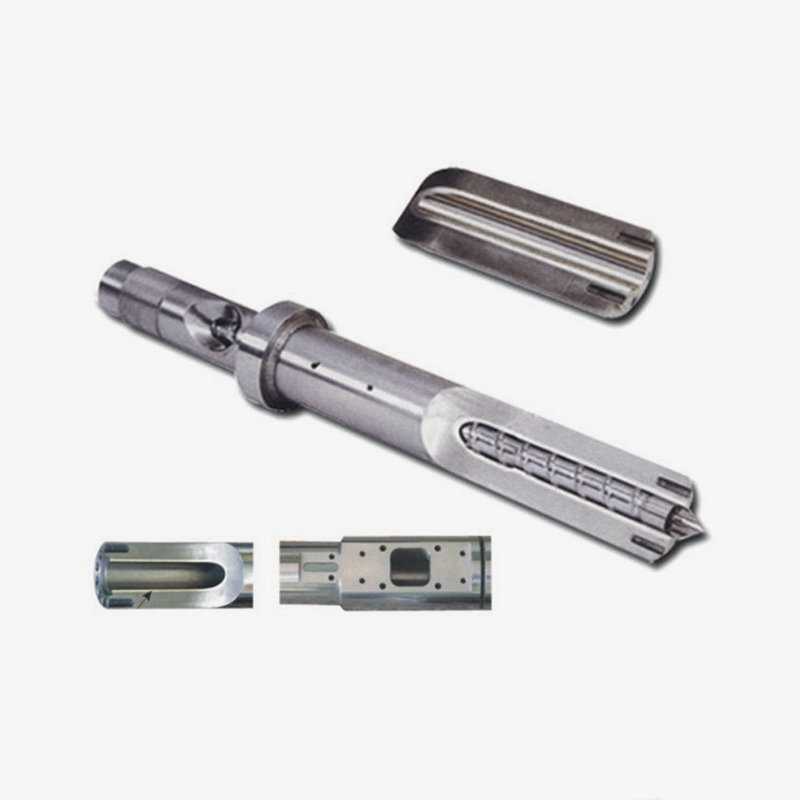
 Bimetalový šroub a hlaveň pro abrazivní a korozivní materiály Možnosti bimetalového šroubu a válce s karbidem wolframu nebo slitinami na bázi niklu poskytují dlouhou životnost pro plasty vyztužené skelnými vlákny a korozivní plasty. Tvrdost až HRC60-70 snižuje frekvenci výměny a podporuje nepřetržitý provoz při vysokých teplotách. Zobrazit produkt →
Typy šroubové oceli se řídí stejnou filozofií. Nitridované šneky jsou tvrzené nitridací plynem a poskytují levné řešení pro standardní polymery. U abrazivních směsí výrazně prodlužuje životnost bimetalový šroub s tvrdým povrchem na hranách unašeče nebo plný ochranný povlak. Některé procesory volí konstrukci vyměnitelného šroubu, nazývaného také modulární šroub, takže na stejném stroji lze používat několik receptur produktu výměnou pouze šroubu, což je přístup, který také zjednodušuje údržbu.
Výběr okna zpracování: Proč Nastavení teploty sudu Postupujte podle materiálu
Nastavené hodnoty teploty sudu nejsou nikdy libovolné; sledují procesní okno polymeru. Každý termoplast měkne a taje v relativně úzkém rozmezí a pokles mimo tento rozsah způsobuje viditelné problémy s kvalitou. Pokud je válec příliš studený, tavenina zůstane viskózní a nestabilní, což způsobí nárůst výstupu a neroztavené granule v produktu. Pokud je sud příliš horký, polymer degraduje a produkt zežloutne, zkřehne nebo vybledne do šeda. Z tohoto důvodu každá smysluplná definice extrudéru zahrnuje myšlenku řízené teplotní cesty od násypky k matrici.
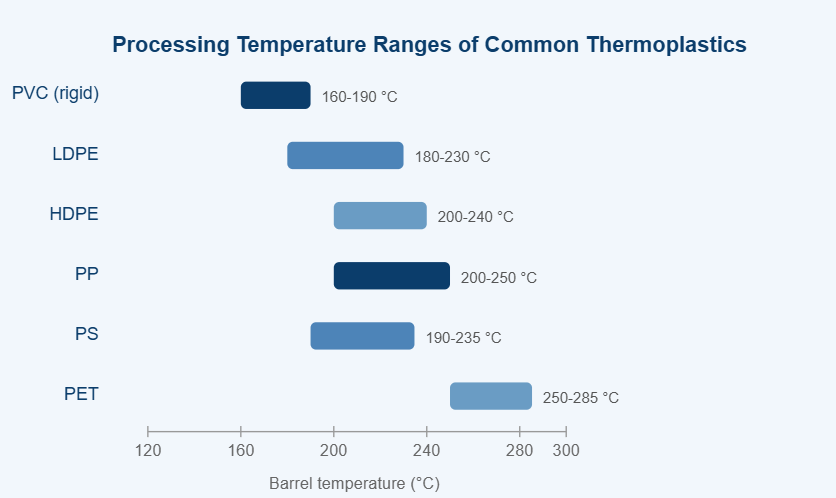
Typická teplotní okna pro šest běžných termoplastů zpracovávaných na šnekových extrudérech. Skutečné nastavené hodnoty závisí na době zdržení, konstrukci šroubu a balení stabilizátoru.
Výše uvedený graf porovnává okna přibližné teploty válce pro šest termoplastů, které se běžně zpracovávají na jednošnekových a dvoušnekových extrudérech. První zprávou grafu je, že běžné komoditní plasty nejsou zaměnitelné; každá pryskyřice vyžaduje svou vlastní teplotní oblast. PVC sedí na spodním konci, protože se začíná rozkládat kolem 200 °C, uvolňuje kyselinu chlorovodíkovou a rychle se odbarvuje. Polyetylény pokrývají shovívavé a široké okno, a proto LDPE zůstává pro začátečníka nejsnadněji vytlačitelným materiálem. HDPE potřebuje mírně vyšší nastavenou hodnotu válce než LDPE, aby se zabránilo neroztaveným krystalům ve filmu. Polypropylen se před degradací chová podobně, ale jeho ostrý bod tání znamená, že změna jen o několik stupňů může jasně změnit tok taveniny. Polystyren je také teplotně shovívavý, ale u větších strojů má tendenci vyžadovat dobré odvětrání. PET vyžaduje nejvyšší teploty a před vytlačováním vyžaduje pečlivé sušení, protože vlhkost hydrolyzuje polymerní řetězec a snižuje viskozitu. Různá okna přímo ovlivňují konstrukci šroubů: nízkoteplotní materiály tolerují vysoký smyk, zatímco vysokoteplotní materiály vyžadují nižší smykový profil a delší dávkovací zónu. Proto, když zpracovatel přejde z PVC na PP na stejném stroji, doporučuje se vyměnit sadu šroubů a hlavně za sadu navrženou pro nový polymer. Kolísání surovin, jako jsou různé molekulové hmotnosti, také posouvá ideální okno, takže zkušený operátor vždy věnuje pozornost trendu teploty taveniny, nikoli pouze nastavené hodnotě sudu. Stručně řečeno, tabulka vysvětluje, proč šnek a válec extrudéru nikdy nejsou univerzální.
Možnosti odolné proti opotřebení a povrchové úpravy
Nitridované pouzdro
Tvrzený dusíkový povrch; nízké náklady; vhodné pro čisté zpracování PE a PP.
Bimetalová podšívka s vysokým obsahem chromu
Vyvážená odolnost proti opotřebení a korozi; standard pro sloučeniny plněné mastkem a uhličitanem vápenatým.
Bimetalické obložení z karbidu wolframu
Špičková odolnost proti opotřebení pro abrazivní materiály plněné skelnými vlákny a minerálními vlákny.
Modulární šroub s vyměnitelnými opotřebitelnými prvky
Pro zpracovatele, kteří často mění receptury a chtějí nižší náklady na výměnu.
Volba mezi těmito možnostmi mění celkové náklady na vlastnictví stroje. Nitridovanou hlaveň lze opravit odstraněním starého povrchu a opětovnou nitridací, ale opotřebená výstelka z karbidu wolframu obvykle vyžaduje novou hlaveň. Naopak stroj s velkým výkonem, který používá směsi skelných vláken, obvykle vrátí obložení z karbidu wolframu během jediné výrobní sezóny, protože se zkrátí prostoje.
Šroub a hlaveň tvoří jeden pracovní pár; geometrie, jakost oceli a povrchová úprava musí odpovídat polymeru a jeho plnidlům a graf teploty zpracování je mapou pro tuto volbu.
Běžné průmyslové aplikace extrudérů
Extrudéry se objevují téměř v každém odvětví výroby plastů, ale úkoly, které vykonávají, lze seskupit do dvou skupin: přímé tvarování hotového profilu a míchání materiálů, které se poté formují do pelet, fólie nebo jiného polotovaru. Při čtení datových listů zařízení je zásadní porozumět tomu, do které rodiny vaše aplikace patří.
| Přímé tvarování hotových profilů
| Skládání a regenerace
|
Užitečné pravidlo: pokud si výrobek musí zachovat přesný průřez, vyberte typ extrudéru, který je známý pro stabilní výstup, a použijte šnek určený pro tento jednotlivý výrobek; je-li produktem peleta nebo směs, na jejichž přesném složení záleží více než na tvaru, zvolte stroj s intenzivním mícháním a ponechte delší dobu údržby pro výměnu šroubů.
Vytlačování pěny si zaslouží zvláštní zmínku, protože kombinuje obě rodiny. Sada šroubů a sudů z EPE pěny musí nejprve úplně roztavit polymer, poté do taveniny vstříknout fyzikální nadouvadlo a poté taveninu udržovat pod vysokým tlakem, dokud matrice neopustí. Celý profil šroubu je optimalizován pro tuto tlakovou dráhu, proto zpracovatelé pěnového polyetylenu neprovozují standardní PE šrouby.
Vytlačovací aplikace se dělí na přímé tvarování a míchání náročné na míchání; výběr špatné řady strojů znamená boj s produktem, šroubem a plánem údržby od prvního dne.
Jak vybrat správný extrudér, šroub a hlaveň
Výběr extruderu nebo výměna jeho šneku a válce je rozhodnutí, které by mělo být učiněno spíše na základě čísel datových listů než odhadů. Největší váhu má pět faktorů.
- Recept na materiál a forma: typ pryskyřice, přísady, plniva, recyklovaný obsah a zda jsou krmivem čisté pelety nebo prášek.
- Výstupní cíl: požadovaný kg/h, který definuje minimální průměr šroubu a hnací výkon. Zdvojnásobení průměru šneku zhruba zčtyřnásobí čerpací kapacitu při stejné rychlosti šneku.
- Požadavky na kvalitu taveniny: tolerance tloušťky stěny, distribuce výplně a barvy; náročné tolerance vyžadují delší poměr L/D a případně bariéru nebo míchací šnek.
- Prostředí opotřebení a koroze: abrazivní plniva, jako jsou skleněná vlákna, mastek a oxid titaničitý, a korozní vedlejší produkty, jako jsou plyny rozkladu PVC, se rozhodují mezi nitridovanými a bimetalickými materiály.
- Stávající rozhraní stroje: rozměry příruby, výška středové osy, drážka pro pero pohonu, topné zóny a ovládací software se musí přesně shodovat.
| Faktor | Co ověřit | Důsledek špatné volby |
|---|---|---|
| Recept na polymer | Index toku taveniny, přísady, procento plniva, rozložitelnost | Přehřívání, opotřebení šroubu nebo špatný rozptyl |
| Výstup | kg/h při dané rychlosti šneku a protitlaku | Linka nemůže dosáhnout produkčního cíle |
| L/D poměr | Poměr délky k průměru potřebný pro recept | Krátké L/D znamená nestabilní tání; dlouhé L/D hrozí poškození teplem |
| Kompresní poměr | Přizpůsobte typu polymeru a objemové hustotě | Bouchající, hořící nebo neroztavené granule |
| Ochrana proti opotřebení | Typ obložení pro hlaveň a obložení pro šroub | Předčasné opotřebení a znečištění výrobku kovovými částicemi |
| Geometrický střih | Průměr, celková délka, drážka pro pero, topné zóny, příruba | Stroj nelze nainstalovat nebo uniká tavenina |
Práce s výrobcem šroubů a hlavně
Vzhledem k tomu, že šroub a hlaveň jsou zakázkové díly, nejlepších výsledků dosáhnete při spolupráci s výrobcem, který před cenovou nabídkou položí správné otázky. kompetentní výrobce plastových součástí strojů požádá o značku stroje, průměr šneku, poměr L/D, výstupní cíl, použitý polymer a aditiva a aktuální poruchový režim, ať už jde o opotřebení, korozi nebo špatné míchání. Měli by se také dohodnout na přesných rozměrech výkresu, protože rozměr půl milimetru může změnit výkon a chování při tavení. Na mnoha exportních trzích zpracovatelé nakupují sady šroubů přímo od výrobce, aby se vyhnuli přirážkám mezi velkoobchody, a zároveň dostávají aplikační podporu.
V naší vlastní dílně, která byla založena v roce 1990 a sloužila zákazníkům ve Spojených státech, Německu, Dubaji, Vietnamu a Thajsku, se často setkáváme se stejnou chybou: zpracovatel koupí kompletní vytlačovací stroj od jednoho dodavatele a později koupí sady šnekových sudů od jiného zdroje a očekává, že budou vzájemně zaměnitelné. V praxi musí být sady šroubů a hlavně vyrobeny jako pár se správnou radiální vůlí a tolerancemi letu. Když jsou sladěné, výkon na otáčku zůstává stabilní a stroj běží tiše; když nejsou, všimnete si rázů, teplotních výkyvů a rychlého opotřebení.
Výběr sady šroubů a hlavně začíná pěti čísly: materiál, výstup, kvalita taveniny, prostředí opotřebení a rozhraní stroje; končí jedním přizpůsobeným párem komponentů.
Údržba, opotřebení a životnost
I správně zvolený extruder se opotřebuje. Šnek a válec jsou kontaktní části stroje a každá otáčka šneku vytváří malé množství tření proti stěně hlavně a proti materiálu. Skutečnou otázkou není, zda dojde k opotřebení, ale jak rychle a v jaké zóně.
Nejběžnější mechanismy opotřebení
- Abrazivní opotřebení plniva: skleněná vlákna, uhličitan vápenatý, mastek a oxid titaničitý působí jako brusný papír uvnitř hlavně.
- Korozivní opotřebení kyselými vedlejšími produkty: rozklad PVC uvolňuje kyselinu chlorovodíkovou; zpomalující hoření a některé polymery na biologické bázi uvolňují další agresivní sloučeniny.
- Kontakt kov na kov způsobený nesouosostí, ohnutými šrouby nebo nadměrným bočním zatížením; toto je nejrychlejší způsob, jak zničit obě části.
- Eroze v dávkovací zóně a letových hranách způsobená vysokou rychlostí taveniny, nejviditelnější na vyztužených směsích nebo vysokoteplotních pryskyřicích.
Příznaky, které indikují opotřebení
- Výkon klesne o 10 % nebo více při stejné rychlosti šroubu a protitlaku.
- Teplota taveniny začne kolísat beze změny nastavených hodnot.
- Objevuje se kolísání tloušťky produktu, zejména podél jedné strany matrice.
- V tavenině se objevují černé skvrny nebo tmavé pruhy; zachycený materiál v opotřebovaných kapsách časem degraduje.
- Zaseknutí šroubů, neobvyklý hluk nebo vysoký proud motoru signalizují mechanické rušení.
Základní preventivní rutina údržby
- Každých 6 až 12 měsíců v závislosti na materiálu měřte vnější průměr šneku a průměr vrtání hlavně v zóně podávání, komprese a dávkování.
- Uchovávejte záznamy o výkonu na otáčku šroubu; pomalý sestupný trend je spolehlivější než jedno měření.
- Před vypnutím stroj důkladně propláchněte, zvláště při provozu PVC nebo jiných korozivních materiálů.
- Zkontrolujte hrany šroubu, zda nejsou zaoblené nebo praskliny, a vývrt hlavně, zda nejsou rýhované nebo drsný povrch.
- Zkontrolujte vyrovnání mezi převodovkou a hlavní a ověřte, zda je šroub rovný.
- Spolupracujte se spolehlivým dodavatelem náhradních dílů a mějte připravenou sadu náhradních šroubů na kritické linky.
Běžná údržba prodlužuje životnost, ale nakonec každá sada šroubů a hlavně dosáhne svého limitu. Obecným pravidlem v průmyslu je, že nitridovaný šroub vydrží za dobrých podmínek jeden až dva roky; bimetalový šroub může v abrazivním provozu vydržet tři až pět let nebo více. Když se vývrt hlavně zvětší o více než asi 0,3 až 0,5 mm nad původní rozměr, je nová přizpůsobená sada obvykle ekonomičtější než repasování.
Opotřebení v extruderu není nouze; je to normální stav, který lze sledovat, plánovat a zpomalit správným výběrem materiálu a jednoduchou rutinou měření.
Často kladené otázky o extrudérech
To jsou otázky, na které se operátoři a nákupní týmy nejčastěji ptají, když začínají s vytlačováním.
Jaká je jednoduchá definice extrudéru?
Zjednodušeně řečeno, význam extruderu ve výrobě plastů je stroj, který nepřetržitě taví a čerpá plastový materiál přes matrici, aby vytvořil dlouhý produkt s konstantním průřezem. Jednou větou: surovina jde na jednu stranu, roztavený a stlačený materiál vychází na druhou a šroub uvnitř vyhřívaného sudu provádí tlačení a míchání. Stejný termín se používá při vytlačování kovů, ale u plastů „extruder“ téměř vždy znamená šnekový extrudér s válcem a rotujícím šnekem.
Jaký je rozdíl mezi extruderem a vstřikovacím lisem?
Extrudér pracuje nepřetržitě a vyrábí nekonečné profily, fólie, plechy nebo pelety. Vstřikovací stroj pracuje přerušovaně: taví polymer pomocí šneku, vstřikuje taveninu do uzavřené formy, udržuje tlak, pak otevře formu a vysune součást. Mnoho procesorů vlastní oba typy. Souprava šneku a hlavně u vstřikovacího stroje je podobná, ale obvykle kratší a navržená pro vratný pohyb, takže ji nelze jednoduše nahradit šnekem extrudéru.
Co vlastně dělá šnek uvnitř extrudéru?
Šroub má tři úkoly: nést pevný materiál dopředu, roztavit jej a vytvořit tlak. Vypadá to jako jednoduchá spirála, ale hloubka kanálu, rozteč letu a délka určují, kolik tepla vzniká třením, jak dobře jsou smíchány přísady a jak stabilní je výstup. Malá změna kompresního poměru může změnit teplotu taveniny o několik stupňů, proto je šnek považován za srdce stroje.
Které materiály lze zpracovávat na extrudéru?
Většina termoplastů: PE, PP, PVC, PS, ABS, PA, PET a mnoho kopolymerů, stejně jako kaučukové směsi a některé potravinářské pasty v potravinářském průmyslu. Limitujícími faktory jsou tok taveniny, tepelná stabilita a koroze hlavně. Materiály, které se rozkládají v blízkosti svých bodů tání, jako je PVC, vyžadují konstrukce šroubů s nízkým střihem; materiály s velmi vysokou viskozitou taveniny, jako je PTFE, vyžadují spíše speciální zařízení typu berana než normální šnek.
Jednoduchý šroub nebo dvojitý šroub: co je lepší?
Ani jedno není univerzálně lepší; dva typy odpovídají na různé otázky. Pokud je vaším úkolem jednoduchá výroba trubek nebo fólií, jednošnekový extrudér je levný a snadno se ovládá. Pokud potřebujete do polymeru přimíchat pigmenty, plniva nebo recyklovaný obsah, nebo místo pelet dodáváte prášek, je účinnější dvoušnekový extrudér. Pro PVC prášek mnoho zpracovatelů po celém světě volí kónický dvojitý šnek, protože poskytuje jemné tavení při vysokém výkonu. Termín „lepší“ závisí na vašem receptu, výstupním cíli a tolerancích produktu.
Jak dlouho vydrží šneky a sudy extrudéru?
Životnost se pohybuje od méně než jednoho roku do více než pěti let v závislosti na abrazivním a korozivním obsahu materiálu, teplotě válce, rychlosti šneku a na tom, jak pečlivě je stroj udržován. Běžící směsi vyztužené skleněnými vlákny s nitridovaným barelem často způsobují viditelné opotřebení během jedné sezóny; bimetalické obložení z karbidu wolframu ve stejném provozu může vydržet několikanásobně déle. Chytrou metodou je pravidelné měření průměru šroubu a vrtání hlavně a výměna sady, když se objeví výstupní poklesy nebo změny tloušťky.
Praktická definice extrudéru je kontinuální tavící a čerpací stroj a o jeho skutečné identitě rozhoduje dvojice šroub-hlaveň uvnitř něj.
Pochopení významu extruderu nevyžaduje diplom v oboru polymerního inženýrství, ale vyžaduje správný mentální model. Jakmile uvidíte stroj jako kontinuální pětistupňové potrubí: podávání, tavení, míchání, dávkování a tvarování, každý datový list, každý seznam náhradních dílů a každý rozhovor o řešení problémů se stanou transparentnějšími.
S více než třemi desetiletími zkušeností ve výrobě jednošroubových sudů, paralelních dvojitých, kuželových dvojitých, planetových a bimetalových sad šroubových sudů naše společnost dodává jak jednotlivé komponenty, tak kompletní řešení šroubových sudů výrobcům plastových strojů a zpracovatelům plastů. Pokud vaše současná linka trpí prudkým nárůstem výkonu, nerovnoměrným tavením nebo rychlým opotřebením šroubů, zašlete nám značku stroje a recepturu produktu a my vám doporučíme sadu šroubů, která vyhovuje vašemu stroji i vašemu rozpočtu.
Vysoce kvalitní pár šroubu a válce je nejekonomičtějším vylepšením výkonu, které může procesor provést: současně zlepšuje stabilitu výstupu, tolerance produktu, energetickou účinnost a interval výměny.
Vybraný displej ložiska

 浙公网安备 33090202000520 号
