

Autor: Weibo
Datum: Oct 05, 2026
Průvodce bimetalovým sudem pro kupující extruderů a vstřikovacích strojů
Linka na vytlačování trubek se 40 procenty recyklovaného PVC s plnivem uhličitanu vápenatého zničila nitridovaný sud 38CrMoAlA za méně než devět měsíců. Stejná linka, přepnutá na odstředivě litou bimetalovou hlaveň s vložkou na bázi niklu, běžela čtyři roky, než někoho napadlo změřit vývrt znovu. Devět měsíců proti čtyřem letům je celý ekonomický případ pro bimetalový sud, a to je také důvod, proč na detailech specifikace záleží mnohem více než na štítku na cenové nabídce.
První závěr: když proces protlačuje abrazivní plniva, skleněné vlákno nebo korozivní polymery skrz šnek a válec, bimetalový válec obvykle stojí méně za rok výroby než nitridovaný, i když je faktura vyšší. O tom, zda to platí, rozhoduje rodina slitiny vložky, jak pevně je tato vložka spojena s ocelovým pláštěm, tloušťka vložky vzhledem k otvoru a zda geometrie válce odpovídá šroubu, který již běží ve stroji.
Tato příručka prochází těmito body z pohledu výrobce plastových strojů nebo zpracovatele nahrazujícího opotřebovaný hlaveň: co je to vlastně vložka, jak se liší míry opotřebení v praxi, která třída vyhovuje kterému polymeru, co patří na výkres, jak prověřit výrobce nebo dodavatele bimetalového sudu a co zkontrolovat, když sud dorazí na nakládací rampu.
Co je vlastně bimetalová hlaveň a co dělá slitinová vložka
Bimetalová hlaveň je ocelová trubka s vložkou z tvrdé slitiny přitavenou k vnitřku vývrtu. Vnější plášť nese tlak, zatížení příruby a topné pásy. Vložka přebírá otěr, korozi a většinu tření generovaného rotujícím šroubem.
Dva materiály, jedna pracovní plocha
Ve většině konstrukcí s odstředivým litím je plášť vyroben z nízkouhlíkové nebo chrom-molybdenové oceli a slitina vložky se nalévá jako tavenina, zatímco se plášť otáčí. Odstředivá síla tlačí slitinu proti stěně otvoru a oba materiály se při ochlazování metalurgicky spojí. Existují také cesty tepelné fúze a horkého izostatického lisování, které mohou poskytovat srovnatelné výsledky, pokud je procesní okno přísně kontrolováno. U hotového dílu záleží na tom, že rozhraní mezi vložkou a skořepinou je ryzí vazba spíše než objímka vtlačená do hrubého otvoru.
Tloušťka vložky se obecně pohybuje od 1,5 mm do 3 mm na běžných velikostech extruderů, s tlustšími vložkami na sudech o velkém průměru. Rodiny slitin v běžné výrobě jsou:
- Slitiny na bázi železa v rodině Fe-Cr-B, používané pro většinu plněných polyolefinů a nabízející rovnováhu odolnosti proti opotřebení a nákladů
- Slitiny na bázi niklu v rodině Ni-Cr-B-Si, vybrané pro PVC a polymery, které uvolňují korozivní vedlejší produkty
- Slitiny na bázi kobaltu pro kombinace koroze a zvýšené provozní teploty
- Vložky na bázi niklu vyztužené karbidem wolframu pro skleněná vlákna, minerální výplně a další vysoce zatěžované brusné práce
Tvrdost vložky se obvykle pohybuje mezi HRC 55 a HRC 65 v závislosti na jakosti. Toto číslo lze snadno špatně přečíst, protože nitridovaná hlaveň může vykazovat tvrdost povrchu vyšší než ekvivalent HRC 65. Rozdíl je v hloubce. Plynová nitridace vytváří difúzní pouzdro o velikosti zhruba 0,3 mm až 0,7 mm, a jakmile se pouzdro opotřebuje, materiál pod ním se chová jako měkčí základní ocel a rychlost opotřebení se prudce zrychluje. Bimetalová vložka je v celé své tloušťce tvrdá slitina, takže ztráta několika desetin milimetru vrtání stále ponechává pracovní povrch uvnitř materiálu odolného proti opotřebení.
Proč hloubka překoná tvrdost povrchu
Přemýšlejte o tom, kde vlastně sud selže. Zřídka se jedná o náhlou zlomeninu. Jde o postupnou změnu průměru a zaoblení vývrtu, která otevírá vůli mezi závitem šroubu a stěnou hlavně. Tato změna snižuje efektivitu dopravy, zvyšuje kolísání teploty taveniny a nakonec se projeví jako rozměrový posun v hotovém produktu. Tenké tvrzené pouzdro získává čas; tlustá slitinová vložka kupuje roky. Toto je praktický rozdíl mezi těmito dvěma konstrukčními typy, a to je důvod, proč výběr válce extruderu a válce vstřikovacího stroje má tendenci posunout se směrem k bimetalové konstrukci, jakmile na scénu vstoupí plniva nebo korozivní přípravky.
| Materiál vývrtu | Typická tvrdost | Odolnost proti oděru | Odolnost proti korozi | Typický střih |
|---|---|---|---|---|
| Nitridovaná chrommolybdenová ocel | Vysoká povrchová tvrdost, pouzdro 0,3 až 0,7 mm | Nízká až střední | Nízká | Neplněný PE a PP, čisté přebroušení, univerzální extruze |
| Bimetalová vložka na bázi železa | HRC 55 až 62 přes tloušťku vložky | Střední až vysoká | Mírný | Uhličitanem vápenatým a mastkem plněný PP nebo PE, tvrdé PVC při mírném zatížení |
| Bimetalová vložka na bázi niklu | HRC 52 až 58 přes tloušťku vložky | Střední až vysoká | Vysoká | Suchá směs PVC, halogenované systémy zpomalující hoření, recyklované proudy se zbytky kyselin |
| Bimetalová vložka vyztužená karbidem | HRC 60 až 68 přes tloušťku vložky | Velmi vysoká | Vysoká | PA, PBT a POM vyztužené skelnými vlákny, silně minerální plněné technické pryskyřice |
O tom, jak dlouho sud vydrží, rozhoduje slitina vložky a kvalita vazby, nikoli slovo bimetalické.
Kde bimetalový sud vydělává svou cenu v každodenní produkci
K opotřebení nedochází podél otvoru rovnoměrně. Nejtěžší je v podávací části, kde jsou pevné pelety a prášek přitlačovány ke stěně, a těžký je opět v kompresní a dávkovací zóně, kde tlak taveniny a částice plniva spolupracují proti povrchu.
Míru opotřebení určují tři praktické faktory: typ a náplň plniva, korozní vedlejší produkty uvolňované polymerem a rychlost šneku a protitlak, se kterým linka běží. Uhličitan vápenatý a mastek při 20 až 30procentním zatížení ovalitizují vrt během měsíců. PA, PBT a POM vyztužený skelnými vlákny působí na vývrt odlišně, protože vlákna fungují jako malé řezné nástroje. PVC je ještě jemnější: tepelnou degradací se uvolňuje chlorovodík, který spíše napadá hranice zrn, než aby škrábal povrch, takže nitridované pouzdro nejprve praskne a poté se rozdrolí.
Níže uvedená tabulka uvádí nitridovaný válec proti třem typům bimetalické vložky pod PA plněné skleněnými vlákny. Hodnoty jsou spíše multiplikátory relativní životnosti než absolutní provozní hodiny, protože skutečná životnost závisí na složení, konstrukci šroubu a teplotním profilu.
Relativní životnost vývrtu pod PA plněným skelným vláknem: nitridovaná hlaveň jako základní linie
Nitridovaný 38CrMoAlA hlaveň: 1,0x základní linie
Bimetalová vložka na bázi železa: asi 3,0x
Bimetalová vložka na bázi niklu: asi 3,5x
Bimetalová vložka vyztužená karbidem: asi 6,0x
Proti nitridovanému barelu bimetalová vložka na bázi železa běžně prodlužuje životnost dvakrát až třikrát a vložka na bázi niklu zase lépe drží tam, kde je součástí problému spíše koroze než samotná abraze. Karbidem vyztužené vložky mohou rozšířit mezeru na pětkrát nebo více, ale také mají nejvyšší pořizovací cenu, takže obvykle dávají smysl pouze tam, kde je plnění výplně skutečně těžké nebo kde výměna hlavně stojí o řadu více než samotný díl. Výrobce, který odlévá jak bimetalové šrouby, tak bimetalové sudy, má tendenci doporučovat nejprve třídu vložky podle obsahu plniva a rizika koroze a poté se vrátit k celkovým nákladům za rok, než aby nechal materiál vybrat rozpočet.
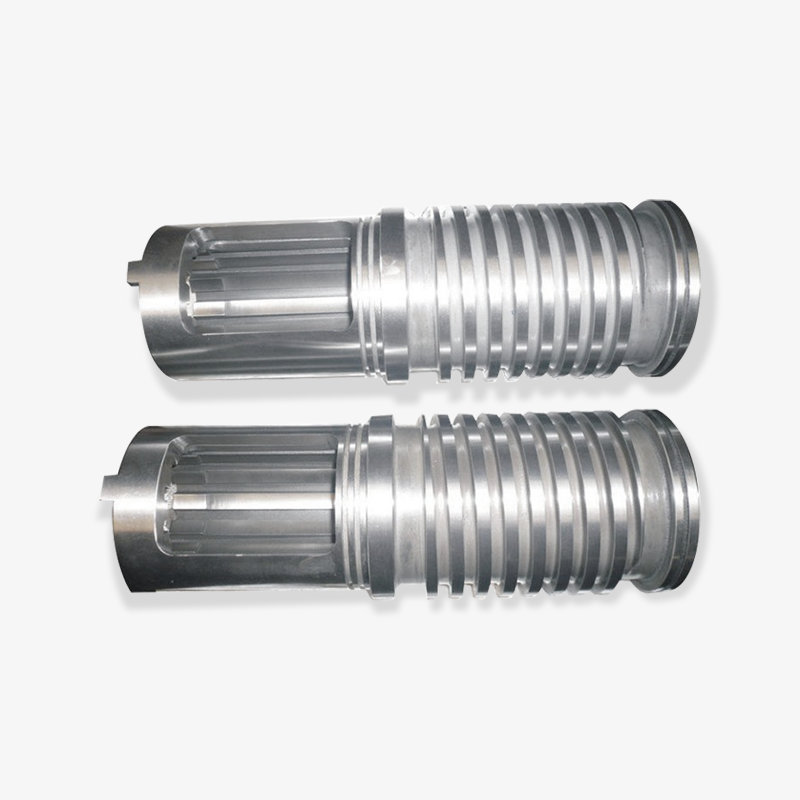
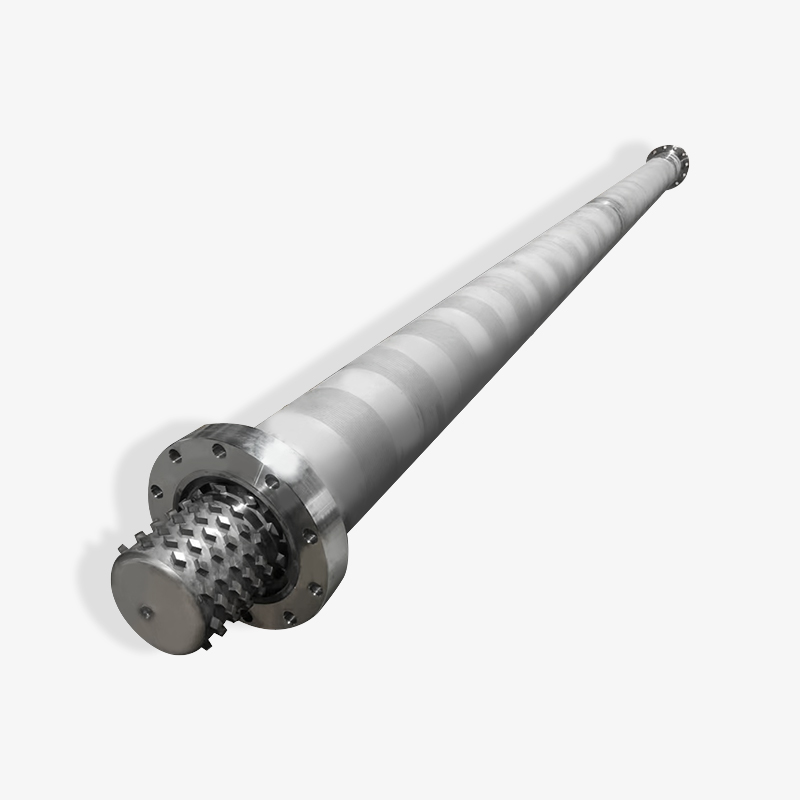
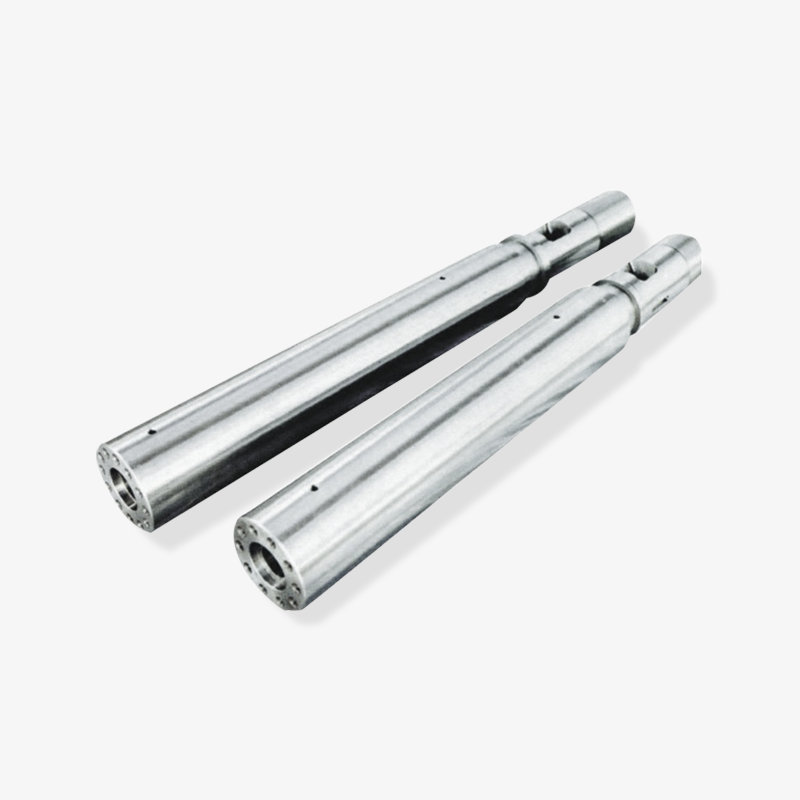
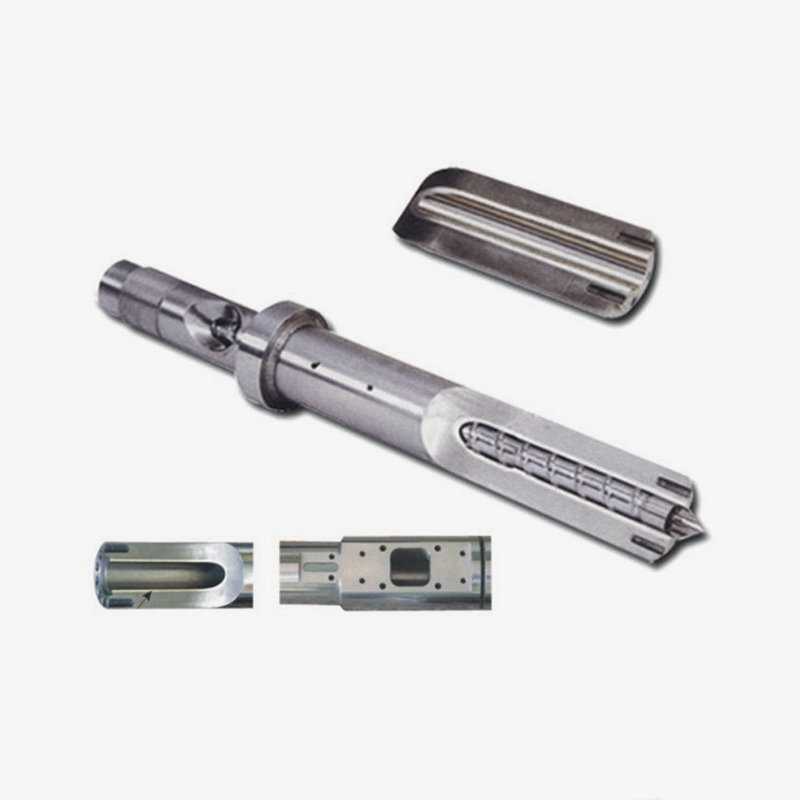
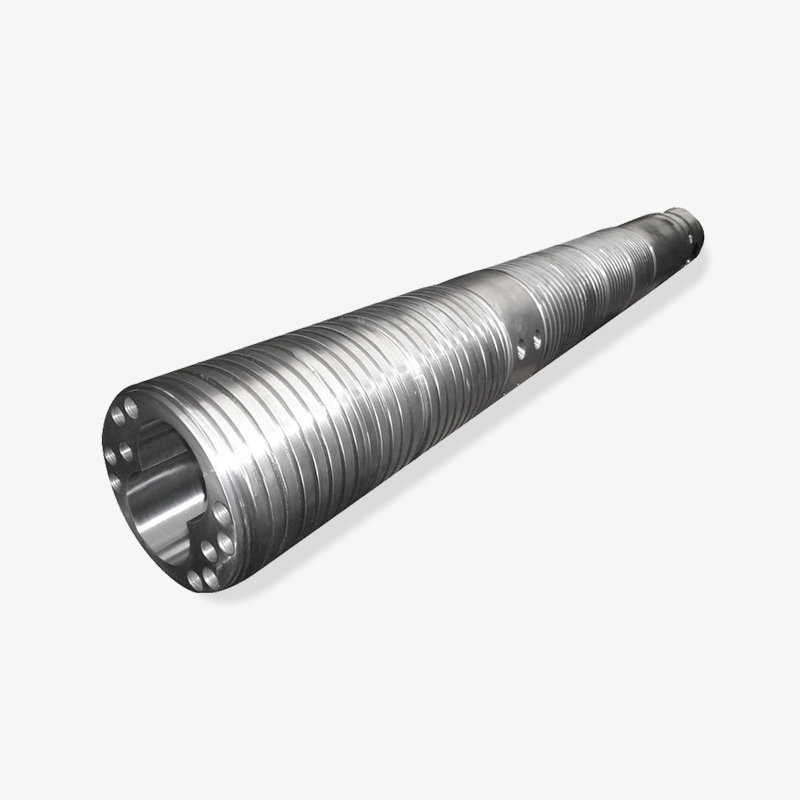
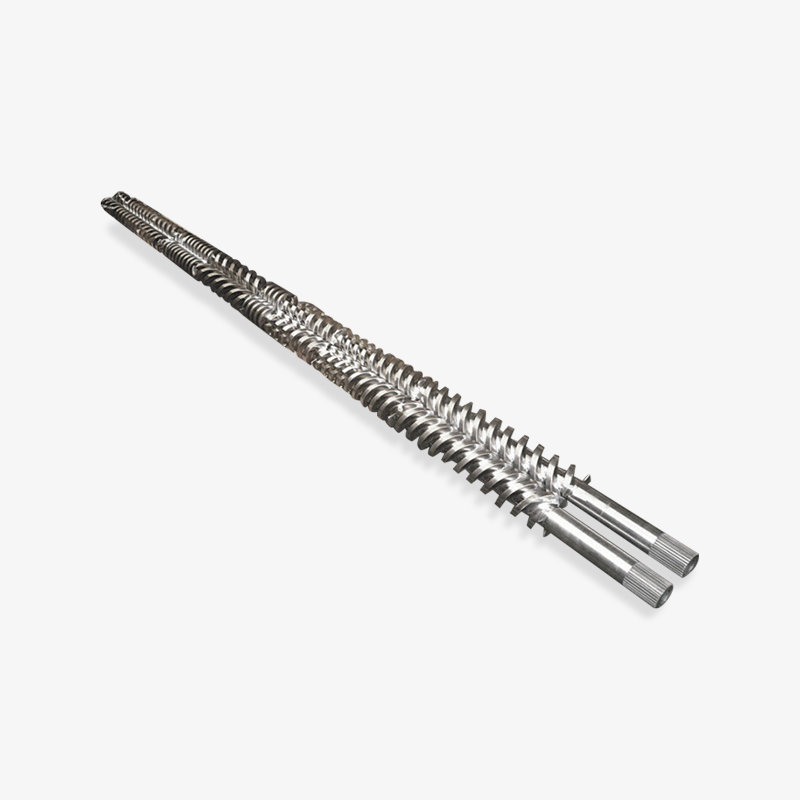
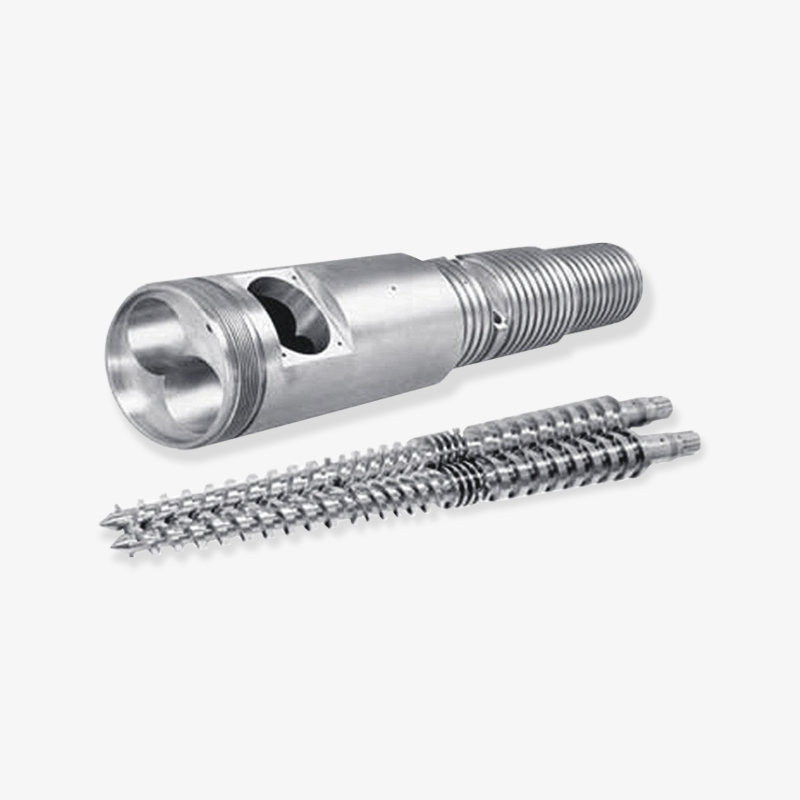
 Bimetalová hlaveň Bimetalová hlaveň are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Zobrazit produkt →
Stojí za zmínku, jak výběr materiálu ovlivňuje uspořádání stroje. Jednošnekový extrudér provozující silně naplněnou směs se opotřebovává jinak než paralelní dvojitý šnek nebo kónický dvojitý šnek, protože dopravní mechanismus a rozložení doby zdržení nejsou stejné. Planetární a pryžové vytlačovací povinnosti představují své vlastní vzory. V každém případě je užitečná otázka stejná: kolik abrazivní nebo korozivní práce se vykoná na stěně vrtu za hodinu výroby.
Bimetalová hlaveň splácí svou prémii nejrychleji tam, kde jsou plniva těžká, je přítomna koroze nebo je zarážka dražší než hlaveň.
Přizpůsobení třídy vložky k polymeru, který skutečně používáte
Výběr vložky není otázkou nákupu nejtvrdší dostupné slitiny. Jde o to, sladit slitinu s mechanismem poškození, který je ve vašem procesu skutečně přítomen, a poté sladit šroub s hlavní tak, aby se oba opotřebovávaly společně namísto proti sobě.
Plněné polyolefiny
PE a PP naplněné uhličitanem vápenatým, mastkem nebo síranem barnatým jsou nejběžnější bimetalové aplikace. Vložky na bázi železa jsou zde obvykle ekonomickou odpovědí. Nitridovaný sud může být ještě tolerován pod zhruba 10 procenty naplnění plniva, ale jakmile zatížení překročí 20 procent, bimetalová vložka na bázi železa se od prvního roku táhne dopředu a mezera se stále rozšiřuje, protože nitridované pouzdro je pryč po prvním roce nebo dvou, zatímco slitinová vložka stále funguje.
PVC a jiné korozivní systémy
Suchá směs PVC, halogenované obaly zpomalující hoření a recyklované proudy nesoucí zbytky kyselin posouvají problém od abraze ke korozi. Vložky na bázi niklu jsou vhodnější, protože odolávají chloridům a kyselým vedlejším produktům na hranici zrn. Jeden detail lze snadno přehlédnout: šroub musí být současně upgradován. Pokud je vývrt odolný proti opotřebení, ale dosedací plochy šroubu se během několika měsíců opotřebují, vůle se otevře, výkon klesne a hlaveň je obviňována z problému se šroubem. Odpovídající přístup k konstrukci šroubů odolných proti opotřebení s tvrzenými vršky nebo bimetalovým tělem šroubu je obvykle součástí stejného rozhodnutí o koupi.
Skleněné vlákno a vysoce plněné inženýrské pryskyřice
Při obsahu zhruba 20 procent skelných vláken je poškození mechanické a agresivní. Karbidem vyztužené vložky na bázi niklu vydrží nejdéle, i když jednotková cena je vyšší. Pro střední obsah vláken poskytují vložky na bázi železa nebo niklu v kombinaci s rozumným kompresním poměrem a správně vytvrzeným šroubem přijatelný servisní interval, aniž by se rozpočet posunul na vrchol nabídky.
A co šroub?
Koupit hlaveň a šroub jako sladěnou sadu je obvykle chytřejší cesta. Bimetalová hlaveň spárovaná se standardním nitridovaným šroubem má tendenci končit tím, že šroub selže jako první, a může s sebou táhnout hlaveň dolů, protože tvrdé částice se zanořují do změkčeného letu a pak vydrhnou vývrt jako klín. Dodavatelé, kteří zacházejí s bimetalem jako s kategorií materiálu křížící se s jednoduchým šroubem, kuželovým dvojitým šroubem, paralelním dvojitým šroubem a planetárními konstrukcemi, mohou dodávat hlaveň a odpovídající šroub ze stejného výrobního toku, což z projektu odstraňuje jednu vrstvu vyjednávání tolerancí.
Otázka párování šroubu a hlavně
Existuje užitečná technická poznámka o tom, jak je specifikována geometrie šroubu odolná proti opotřebení pro vstřikování vyztužené skleněnými vlákny, pokrývající vytvrzování letem, kompresní poměr a vliv nárůstu vůle na kvalitu taveniny. Čtení toho vedle soudkové nabídky pomáhá sladit dvě části nákupu namísto toho, abyste je považovali za samostatné řádkové položky.
Pokud druh vložky neodpovídá polymeru, bimetalový sud ztrácí svou výhodu a zbývá vám vyšší faktura.
Tolerance, geometrie a detaily rozhraní k umístění na výkres
Bimetalová hlaveň je zakázkovou součástí. Pokud je na výkrese uvedena pouze bimetalová hlaveň, vrtání 90 mm, musí dodavatel vše ostatní uhodnout a dohady jsou přesně tam, kde se později objeví problémy.
Specifikace by měla obsahovat minimálně:
- Průměr díry a třída tolerance, kontrolovány podle skutečného šroubu, nikoli podle jmenovité velikosti
- Hranice kruhovitosti a přímosti vývrtu, například přímost do 0,05 mm na 1000 mm délky
- Tloušťka vložky a minimální zbývající tloušťka stěny
- Celková délka, průměr příruby, kružnice šroubu, polohovací stupeň a detaily těsnicí plochy
- Velikost a poloha plnicího otvoru, odvzdušňovací port a porty snímače tlaku nebo teploty
- Drážky topného pásu, včetně délky drážky a rozteče
- Drsnost povrchu vývrtu, typicky Ra 0,4 až 0,8 mikrometru pro vytlačování
- Ověření tvrdosti a kvality spoje ultrazvukovou kontrolou, metalografickým vzorkem nebo zkušebním kuponem odlitým se šarží
- Vůle šroubu na letových plochách, protože hlaveň nelze přijmout izolovaně od šroubu, se kterým bude pracovat
Dva nákupní návyky šetří potíže. Za prvé, nedovolte ořezat tloušťku vložky, abyste ušetřili náklady. Tenká vložka je levnější, ale má menší rezervu proti lepení, a jakmile se slitina opotřebuje, celá výhoda zmizí. Za druhé, požádejte o naměřené hodnoty ve zprávě o kontrole přepravy, nikoli v prohlášení o shodě. Měření vrtání na definovaných pozicích, údaje o tvrdosti a čísla házení vám okamžitě řeknou, zda dodavatel skutečně kontroluje svůj vlastní výstup nebo jednoduše předá obecný certifikát.
Barelový výkres bez požadavků na tloušťku vložky, přímost a vazbu je otevřenou pozvánkou ke krátké životnosti.
Bimetalický sud vs nitridovaný sud: skutečné náklady na vlastnictví
Bimetalový sud obvykle stojí 1,8 až 3krát více než nitridovaný sud stejné velikosti. Tento násobek vypadá významně, dokud se neporovná s náklady na zastavení linky.
Vezměte dvoušnekovou vytlačovací linku s PA vyztuženým skleněnými vlákny. Pokud nitridovaný sud vydrží dvanáct měsíců, každá jeho výměna přináší práci, demontáž, opětovné seřízení, restart a šrot během rozjezdu. Pokud bimetalový sud na stejném stroji běží osmačtyřicet měsíců, závod nakoupí jeden sud za čtyři roky místo čtyř a také se vyhne třem neplánovaným odstávkám. Jakmile je tato aritmetika zapsána, rozhodnutí se obvykle učiní samo.
Stále existují případy, kdy je rozumnou volbou nitridovaný sud. Neplněný PE nebo PP běžící při mírné teplotě, s nízkým obsahem plniva a bez korozivních přísad, se pomalu opotřebovává. Vložení bimetalové vložky do tohoto procesu platí za marži, kterou linka nikdy nepoužije. Úsudek však závisí na skutečné formulaci, nikoli na ideální. Mnoho závodů začíná na neplněné pryskyřici a začíná míchat přebrušování o dva roky později, v tomto okamžiku se křivka opotřebení úplně změní.
Existuje také střední cesta, o které stojí za to vědět: použití bimetalové vložky v přívodní a kompresní části, kde je opotřebení nejhorší, při zachování levnější konstrukce v dávkovací zóně. Není vhodný pro každou geometrii, ale jako způsob kontroly nákladů na dlouhé sudy je legitimní rozhovor s dodavatelem během nabídky.
Na faktuře vypočítejte náklady za rok služby a za zabráněnou odstávku, nikoli cenu za barel.
Jak prověřit výrobce, dodavatele nebo velkoobchodníka bimetalových sudů
Trh s bimetalovými sudy zahrnuje skutečné výrobní závody a obchodní společnosti, které dále prodávají. Oba mohou dodat použitelné díly, ale měli byste vědět, který z nich je před vámi, protože dodací lhůty, přizpůsobení a odpovědnost, když se něco pokazí, se liší.
Otázky, které je rychle oddělují:
- Je proces odlévání nebo tavení řízen interně a lze druh vložky vysledovat k šarži?
- Může dodavatel poskytnout výsledky tvrdosti a ultrazvukovou kontrolu spoje vložky?
- Existuje možnost vlastního obrábění nebo je vrtání dokončeno třetí stranou po odlití vložky?
- Lze hlaveň postavit podle konkrétního výkresu pro vrtání, toleranci a rozměry příruby, nebo pouze vybrat ze standardních velikostí?
- Jaká je realistická dodací lhůta pro velký zakázkový průměr, vzhledem k tomu, že bimetalové dlouhé hlavně trvají déle než nitridované díly?
- Jak je řešeno exportní balení a dokumentace, včetně materiálových certifikátů a rozměrových zpráv?
- S jakými kategoriemi polymerů dodavatel skutečně pracoval, včetně úrovní obsahu plniva a vláken?
Jedna otázka má tendenci překlenout většinu hluku: požádejte dodavatele, aby vysvětlil, jak je vložka spojena a jak se ověřuje kvalita spoje. Skutečný výrobní závod může bez váhání popsat proces a metodu kontroly. Prodejce obvykle nemůže odpovědět na takové úrovni podrobností.
Pomáhá také podívat se na šířku rodiny produktů dodavatele. Společnost, která vyrábí sudy s jedním šnekem, kuželové sudy se dvěma šneky, paralelní sudy se dvěma šneky, sudy s planetovými šneky, sudy pro vstřikovací lisy a plastové části strojů, bude mít pravděpodobně kapacitu obrábění a řízení procesu, aby zvládla zakázkovou bimetalickou zakázku, protože tolerance v těchto ostatních produktových řadách to vyžadují.
Požádejte dodavatele bimetalového válce, aby vám vysvětlil proces lepení a metodu kontroly spoje; odpověď odhalí typ společnosti, se kterou jednáte.
Rutiny instalace, vloupání a kontroly vrtání
Jakmile sud dorazí do závodu, několik rozhodnutí určí, zda poběží celou očekávanou životnost nebo brzy selže.
- Zarovnání. Umístěte osu šroubu a osu hlavně tak blízko, jak je to možné, s cílem odchylky do 0,05 mm. Hlaveň, která je mimo linii, se na jedné straně opotřebovává a šroub proti ní nepřetržitě pracuje.
- Sekvence ohřevu. Před zavedením materiálu zahřejte válec a šroub na teplotu. Přivádění studeného materiálu do studeného sudu je suché tření s dalšími kroky.
- Vyhněte se chodu na sucho. Spuštění šroubu v prázdném sudu drtí kov o kov. Místo toho proplachujte vhodnou čisticí směsí.
- Sledujte čisticí směs. Třídy abrazivního čištění mohou odebírat materiál z vložky stejně snadno, jako odebírají materiál ze šroubu.
- Zaznamenejte základní měření vrtání. Před instalací změřte vrtání na definovaných pozicích a opakujte na stejných pozicích při každém okně údržby.
- Nastavte limit opotřebení. Stanovte interní pravidlo, například začněte plánovat výměnu, jakmile opotřebení vrtání dosáhne definovaného zlomku původní vůle, a porovnejte výstupní kvalitu s tímto číslem.
Mnoho závodů objeví opotřebený válec pouze tehdy, když se rozměry produktu posunou nebo se šroub začne táhnout. Jednoduchá rutina měření vrtání převede toto překvapení na plánovaný, plánovaný nákup, což také znamená, že výměnu lze objednat před zastavením linky, nikoli až po jejím zastavení.
O životnosti bimetalové hlavně se rozhoduje během vyrovnávání, zahřívání a záběhu, nikoli v okamžiku, kdy se volí třída vložky.
Proč stavitelé plastových strojů získávají sudy od Zhoushan Microwave Screw Machinery
Zhoushan Microwave Screw Machinery byla založena v roce 1990 v Zhoushan, Zhejiang, a vyrábí základní komponenty pro stroje na zpracování plastů, především šrouby, sudy a související díly. Společnost provozuje dílnu o rozloze více než 10 000 metrů čtverečních s více než 60 zaměstnanci a její produkty se dodávají na trhy včetně Spojených států, Německa, Dubaje, Vietnamu a Thajska. Jejími zákazníky jsou především závody na výrobu plastových strojů, podniky, které montují šrouby a sudy do kompletních extrudérů a vstřikovacích lisů.
Pro nákupní tým záleží na šíři sortimentu. Vedle bimetalových šneků a bimetalových sudů společnost vyrábí jednošnekové sudy, kónické dvoušnekové sudy, paralelní dvoušnekové sudy, planetové šrouby a sudy, šneky a sudy pro vstřikovací lisy, pryžové vytlačovací šneky, sady šneků a sudů pro vytlačování EPE pěny, plastové díly a příslušenství strojů a kompletní linky na výrobu trubek, plechů a profilů. Tato kombinace znamená, že výrobce strojů může získat hlaveň a odpovídající šroub nebo celou sestavu kónického dvojitého šroubu od jednoho dodavatele namísto koordinace tří.
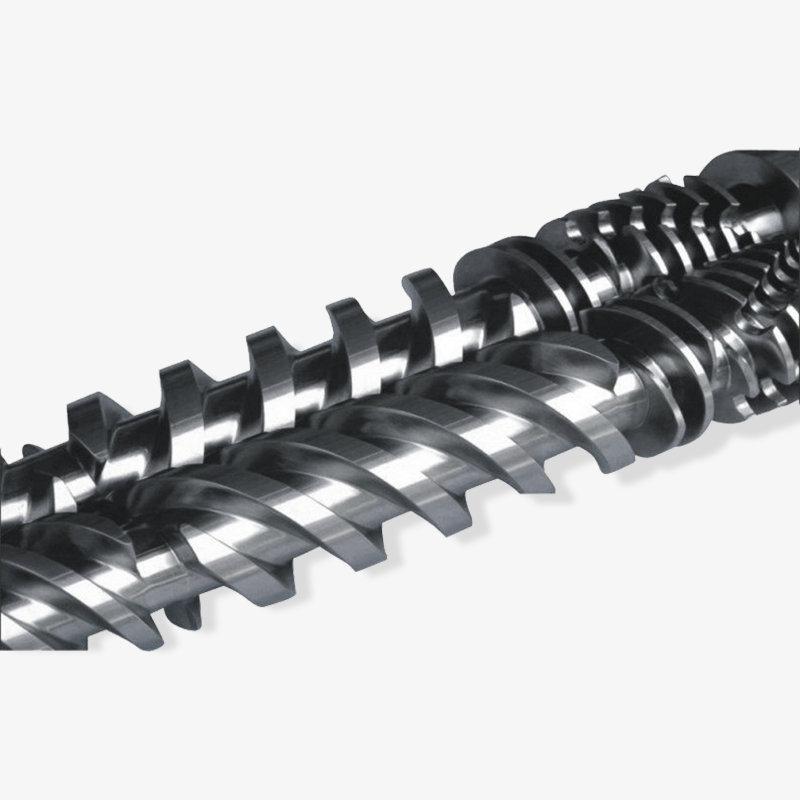
 Bimetalový šroub Bimetalový šroub is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Zobrazit produkt →
Přizpůsobení je dalším praktickým rozdílem. Společnost se staví na myšlence, že může dodat buď jednotlivou součást nebo kompletní sadu zařízení, a kombinuje přesnou výrobu šroubů a sudů s obecným obráběním. Pro výrobce strojů, kteří pravidelně potřebují nestandardní příruby, neobvyklé průměry otvorů, upravené přívodní otvory, přemístěné větrací otvory nebo další porty senzorů, spolupráce s dodavatelem, který odlévá vložku i obrábí otvor, odstraňuje vrstvu nesouladu tolerancí, která se jinak projevuje při montáži.
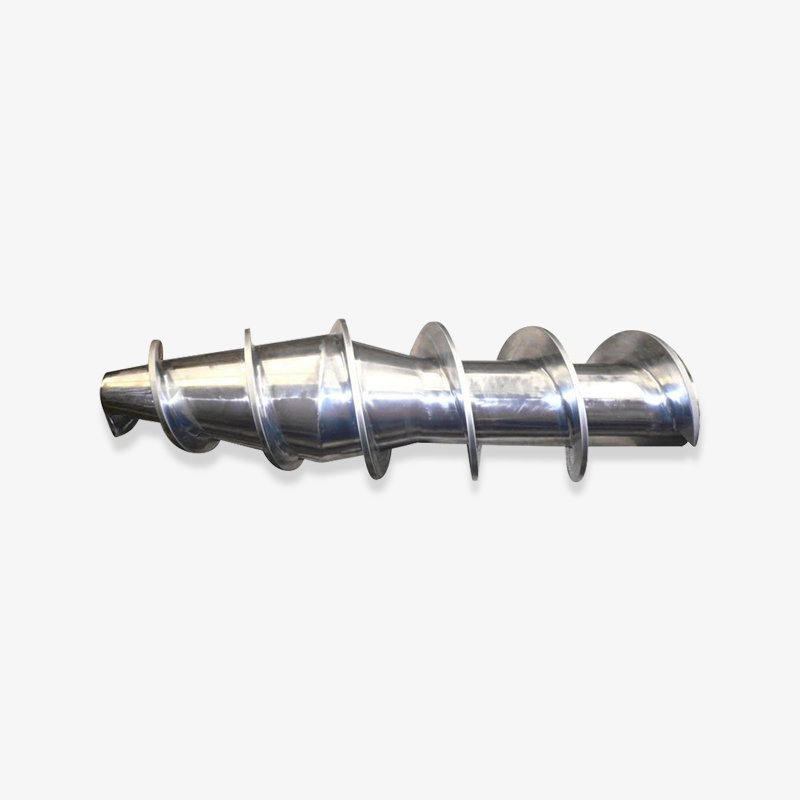
 Šnekový válec vstřikovacího stroje Šnek je jádrem plastifikačního systému a plastové suroviny se stříhají, lisují, míchají a dopravují rotačním pohybem. Design... Zobrazit produkt →
Dobrým příkladem je vstřikování. Formovač nebo výrobce strojů, kteří se zabývají plněnými inženýrskými pryskyřicemi, potřebují sadu šroubů a bubnů, jejichž chování při opotřebení je předvídatelné během dlouhého servisního intervalu, a řada šroubů a bubnů vstřikovacích strojů tuto aplikaci přímo pokrývá. Stejná logika platí na straně vytlačování, kde jsou bimetalové vložky spárovány s jednošnekovým, dvoušnekovým a planetárním designem, aby vyhovovaly různým dopravním mechanismům a dobám zdržení.
Společnost uvádí, že se stala důležitým dodavatelem mechanických dílů pro řadu zákazníků v oblasti plastových strojů v Číně, což popisuje spíše dlouhodobý dodavatelský vztah než jednorázovou transakci. Z pohledu kupujícího to znamená, že zapojení technického personálu do výběru a stabilní specifikace během výroby stojí za to řídit záměrně, protože vztah má pokračovat napříč různými programy strojů.
Dodavatel, který si odlévá vlastní vložku a obrábí svůj vlastní vývrt, může koordinovat tolerance hlavně, šroubu a příruby jako jednu spárovanou sadu namísto tří samostatných nákupů.
Často kladené otázky o bimetalových sudech
Co je to bimetalový sud?
Jedná se o ocelovou hlaveň s vložkou z tvrdé slitiny přitavenou k vnitřní části vývrtu. Vnější ocelový plášť zajišťuje pevnost, tlakovou izolaci a montážní rozměry. Slitinová vložka poskytuje odolnost proti opotřebení a v závislosti na třídě odolnost proti korozi. Používá se na extrudérech a vstřikovacích lisech jako pracovní partner šneku.
Jak dlouho vydrží bimetalový sud ve srovnání s nitridovaným sudem?
V abrazivním zatížení je bimetalová vložka běžně třikrát až šestkrát delší než nitridovaný válec, přičemž přesné číslo závisí na typu plniva a zatížení, jakosti vložky a procesní teplotě. V nenaplněném, mírném zatížení je rozdíl mnohem menší, takže srovnání by mělo být založeno na vaší skutečné formulaci spíše než na obecném multiplikátoru.
Dá se bimetalový sud opravit nebo znovu vyvložkovat?
Záleží na hloubce opotřebení a stavu skořepiny. Pokud je opotřebení stále uvnitř vložky a skořepina je rovná s odpovídající tloušťkou stěny, někteří dodavatelé mohou vložku přetavit. Pokud se samotný plášť zdeformoval nebo vývrt ztratil příliš mnoho materiálu, je obvykle praktičtější nová hlaveň. Rozhodující měření je, kolik vložky zbývá.
Vyplatí se na malý extrudér bimetalový sud?
Může být, pokud tento malý extrudér provozuje silně naplněnou směs a prostoje jsou drahé. Pokud běží neplněný PE nebo PP a náhradní sud je již na polici, může být nitridovaný sud v prvních letech ekonomický. Rozhodujícími faktory jsou obsah náplně, náklady na zastavení a interval výměny, nikoli velikost stroje.
Pracují bimetalové sudy s PVC?
Ano, ale s vložkou na bázi niklu spíše než s vložkou na bázi železa. Korozní vedlejší produkty z PVC napadají hranice zrn, takže odolnost proti korozi je stejně důležitá jako odolnost proti oděru. Šroub by měl také nést korozivzdornou úpravu, jinak se opotřebení jednoduše přesune z hlavně na šroub.
Lze rozměry upravit pro stávající stroj?
Ano. Bimetalové sudy jsou běžně stavěny k tažení. Před objednávkou změřte starou hlaveň a zaznamenejte průměr vývrtu, celkovou délku, rozměry příruby a polohu otvoru podávání, poté použijte tyto rozměry jako základ pro nový díl. Pokud je stará hlaveň již oválná, nekopírujte opotřebovaný rozměr; místo toho použijte původní výkres nebo původní specifikaci.
Co by měla obsahovat objednávka na bimetalový sud?
Průměr díry a tolerance, meze přímosti, třída a minimální tloušťka vložky, rozměry příruby a otvoru, drsnost díry, tvrdost a požadavky na kontrolu spojení, způsob balení a protokol o rozměrech, který musí být dodán s dílem. Když to všechno napíšete na papír, obě strany získají referenční bod, pokud se později objeví problém.
Jakou třídu vložky by si měl vybrat první kupující?
Začněte spíše mechanismem poškození než ceníkem. Plněné PE a PP směřují k vložce na bázi železa. PVC nebo halogenované systémy ukazují na bázi niklu. Těžké skleněné vlákno nebo vysoce minerální body na karbidové vyztužené vložce. Pokud proces kombinuje otěr a korozi, upřednostněte rodinu odolných vůči korozi a přijměte mírně nižší tvrdost.
Výběr bimetalového válce spočívá v přizpůsobení složení polymeru a vzoru opotřebení ke třídě vložky a poté potvrzení, že dodavatel může sestavit podle vašeho výkresu a zdokumentovat, co naměřil. Pro PVC a korozivní systémy to znamená vložku na bázi niklu. U skleněných vláken a těžké minerální výplně směřuje k vložce vyztužené karbidem. Pro obyčejný plněný PE a PP často stačí vložka na bázi železa. Po výběru slitiny se otázky týkají kvality lepení, tloušťky vložky, tolerancí otvoru a zpráv o kontrole.
Pokud specifikujete bimetalovou sadu šneku a válce pro extrudér nebo vstřikovací lis, nejrychlejší cestou k užitečné nabídce je zaslání průměru otvoru, polymeru, typu a obsahu plniva a aktuálního servisního intervalu, který od dílu ve stroji získáváte. S těmito čtyřmi informacemi může výrobce doporučit typ vložky a odpovídající šroub a můžete porovnat možnosti na základě nákladů na rok výroby spíše než samotné jednotkové ceny.
Vybraný displej ložiska

 浙公网安备 33090202000520 号
