

Autor: Weibo
Datum: Oct 12, 2026
Průvodce lisovací desky: Výběr, vyrovnání a opotřebení pro vstřikování
330tunový vstřikovací stroj provozoval tři hodiny 2,5 mm PP kontejnery s bleskem na jednom rohu součásti. Operátor dvakrát zvýšil upínací sílu. Procesní inženýr vyměnil kontrolní kroužek. Údržba dejte "šroub a hlaveň" na začátek seznamu náhradních dílů. Skutečné měření se ukázalo jinak: paralelní odchylka mezi pohyblivými a pevnými formovými deskami v poloze upnutí byla 0,14 mm. Při této tonáži musí dělicí čára formy obvykle sedět uvnitř 0,05 mm.
Chybná diagnostika tohoto druhu je u lisovací podlahy rutinní záležitostí a je to místo, kde je velká část rozpočtu na údržbu vynaložena nesprávným směrem.
Formovací deska není obyčejná ocelová deska. Je to referenční plocha v rozměrovém řetězci. Síla svěrky z páky nebo hydraulického válce jím prochází do formy a plastifikační jednotka dodává taveninu do dutiny, kterou umístí deska. Jakákoli odchylka v tomto referenčním povrchu se projeví na dvou místech najednou: záblesk na dělicí čáře a opotřebení vstřikovací jednotky.
Formovací deska nastavuje počátek. Jakmile se vychýlí, opotřebí nebo ztratí rovnoběžnost, žádný šroub, válec nebo procesní nastavení dále na lince nemůže tuto chybu obnovit.
Co vlastně formovací deska řídí ve formovací buňce
Každý formovací stroj nese dvě desky. Pevná deska je přišroubována ke stacionárnímu rámu naproti vstřikovací jednotce. Pohyblivá deska se pohybuje po spojovacích tyčích pomocí páky nebo hydraulické svorky. Oba jsou svázány dohromady roztečí spojovacích tyčí a oba nejsou spojeny se vstřikovací jednotkou ničím jiným než společnou základnou a společným tolerančním svazkem.
Deska drží pod kontrolou pět věcí současně:
- Rovnoběžnost v pozici upnutí, což znamená vzdálenost mezi dvěma dělicími plochami, jakmile je aplikována síla upnutí.
- Rovinnost montážní plochy formy, která určuje, zda základna formy sedí rovnoměrně nebo se kývá.
- Tolerance tloušťky a tloušťky, protože tyto nastavují výšku uzavření formy, kterou může stroj přijmout.
- Stav materiálu a tepelného zpracování. Mezi běžné odlévané a kované třídy na deskách formovacích strojů patří odlitky třídy S45C, S50C a ZG270-500.
- Vývrt spojovací tyče a vůle vývrtu vyhazovače, která řídí, jak daleko se může forma posunout při zatížení.
Poslední dva body kupující nejvíce podceňují. Deska, která měří dokonale plochý chlad, se může stále vychylovat, jakmile svěrná síla dosáhne 80 procent a navrch se přidá tepelná roztažnost formy. U strojů pod 250 tun bude dílna obvykle udržovat rovnoběžnost mezi 0,02 mm a 0,05 mm na 100 mm a toto měření je třeba provádět v poloze upnutí, nikoli v otevřené poloze.
Existuje druhá, méně zřejmá práce. Deska je také chladičem. Teplota formy do ní proniká přes základnu formy a deska s nerovnoměrným žebrováním nebo nekonzistentní částí stěny vytvoří během let provozu místní horké a studené zóny. V těchto zónách se objevuje první měřitelná deformace.
Rovnoběžnost musí být měřena se strojem upnutým, nikoli otevřeným. Studené, otevřené měření je pohodlné číslo, které vám řekne velmi málo.
Proč se stav desky formy projevuje na konci vstřikování
Jakmile se paralelismus začne pohybovat, důsledky jsou mechanické a předvídatelné. Řetěz běží zhruba takto:
- Síla upnutí se po dělicí linii rozděluje nerovnoměrně a jeden roh formy nese větší zatížení než ostatní.
- Operátor vidí záblesk a zvyšuje upínací sílu, aby jej zavřel.
- Vyšší upínací síla tlačí desku dále do formy, což zesiluje odchylku, která způsobila záblesk.
- Odvětrání formy se otevírá nerovnoměrně, takže protitlak v dutině kolísá od výstřelu k výstřelu.
- Plastická nestabilita nutí operátora upravit rychlost šroubu a protitlak, aby se kompenzovala.
- Šroub a válec nyní absorbují zátěž, která patří k toleranci desky.
To je důvod, proč se stále opakuje „vyměnili jsme šroub a tři týdny to bylo v pořádku“. Šroub nebyl problém. Byl používán ke kompenzaci desky, která již opustila své toleranční pásmo. Během několika tisíc cyklů se tato kompenzace projeví jako zrychlené opotřebení boku, rostoucí nekonzistence teploty taveniny a nakonec kontrolní kroužek, který brzy selže, protože pracuje proti pohyblivému cíli.
Reverzní diagnostika je stejně užitečná. Pokud je nainstalován zcela nový šroub a zcela nový válec a stále se objevuje záblesk, změřte rovnoběžnost, než se dotknete čehokoli jiného. Tato kontrola stojí asi dvacet minut a nevyžaduje žádné bourání. Mělo by to přijít před objednávkou náhradních dílů, ne po ní.
Pokud nový šroub a hlaveň blesk neopraví, problém nikdy nebyl ve vstřikovací jednotce. Nejprve změřte desku formy.
Paralelnost desky formy a opotřebení šroubu: Praktické srovnání
Níže uvedená tabulka mapuje odchylku paralelismu naměřenou v dílně proti symptomům, které se objeví jako první, a proti tomu, co se děje na straně vstřikování. Čísla popisují stroj třídy 250 tun a jsou spíše typickými hodnotami než publikovanými normami, takže je třeba je číst vedle vlastního výkresu stroje.
| Odchylka u svorky | První viditelný příznak | Nárazový efekt na straně vstřikování | Navrhovaná akce |
|---|---|---|---|
| V rozmezí 0,05 mm | žádný | žádný | Běžná preventivní údržba |
| 0,05 až 0,08 mm | Flash na jeden roh formy | Síla upnutí se zvýší, protitlak se zvýší, zatížení šroubu se zvýší | Znovu změřte a znovu vyrovnejte desku |
| 0,08 až 0,15 mm | Nerovnoměrné opotřebení vodícího čepu, posun doby cyklu | Plastifikační nestabilita, rychlejší opotřebení šroubu a hlavně | Opravte nebo vyměňte desku, zkontrolujte šroub |
| 0,15 až 0,25 mm | Rozdrcení dělicí čáry, poškození základny formy | Kontrolní kroužek selže dříve, než to může šroub kompenzovat | Zastavit výrobu, úplný průzkum vyrovnání |
| Nad 0,25 mm | Poškození plísní, bezpečnostní riziko | Boční zatížení na šroub, rýhování vývrtu hlavně | Generální oprava stroje |
Dvě věci v této tabulce si zaslouží důraz. První je, že skok z druhé řady na třetí je místo, kde náklady eskalují nejrychleji. Desku, která je vysunutá o 0,06 mm, lze často vrátit zpět pomocí nového vyrovnání. Deska, která dosáhla 0,12 mm, obvykle potřebuje opracování, a jakmile obrábíte montážní plochu, měníte také výšku uzavření, kterou může stroj akceptovat.
Druhým je, že hodnocení vývrtu hlavně v páté řadě se neoznámí. Později se ukáže jako šroub, který již nevytahuje stálou hmotnost střely, a do té doby náklady na výměnu pokrývají šroub i hlaveň, nikoli pouze jednu část.
Nejnákladnější rozhodnutí o údržbě formovacího stroje se obvykle provádí mezi 0,08 mm a 0,15 mm, kdy je deska ještě opravitelná a vstřikovací jednotka je stále zdravá.
Sourcing dílů lisovací desky a vstřikovací jednotky dohromady
Když formovací stroj prochází přestavbou, práce na desce a vstřikovací jednotce by měly být naplánovány jako jedna úloha, nikoli dvě. Sdílejí toleranční řetězec a deska, která je přepracována do nové uzavírací výšky, posune, jak forma sedí vzhledem k trysce, což zase změní způsob, jakým musí být nastaven šroub a válec.
Zhoushan Microwave Screw Machinery Co., Ltd. vyrábí šrouby, sudy a související plastové strojní díly z Zhejiangu od roku 1990 a dodává stavitelům plastových strojů spíše než koncovým uživatelům. Její výrobní plocha pokrývá více než 10 000 metrů čtverečních a její výstupy jsou dodávány do Spojených států, Německa, Dubaje, Vietnamu a Thajska. U projektů přestavby pokrývá šnek vstřikovacího stroje a vedení válce plastifikační stranu tolerančního řetězce, na kterém je deska umístěna na druhém konci.
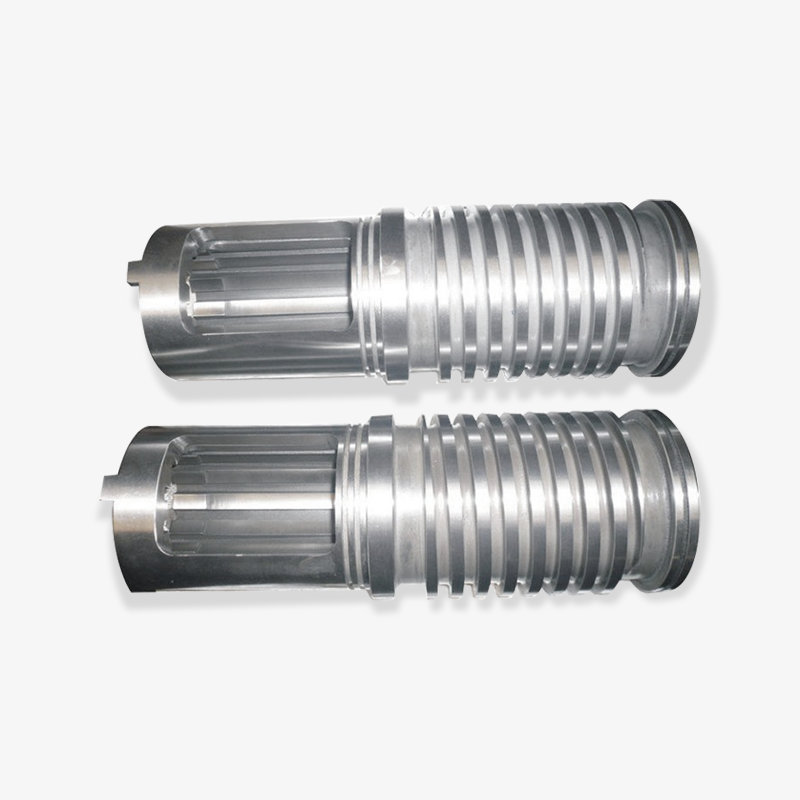
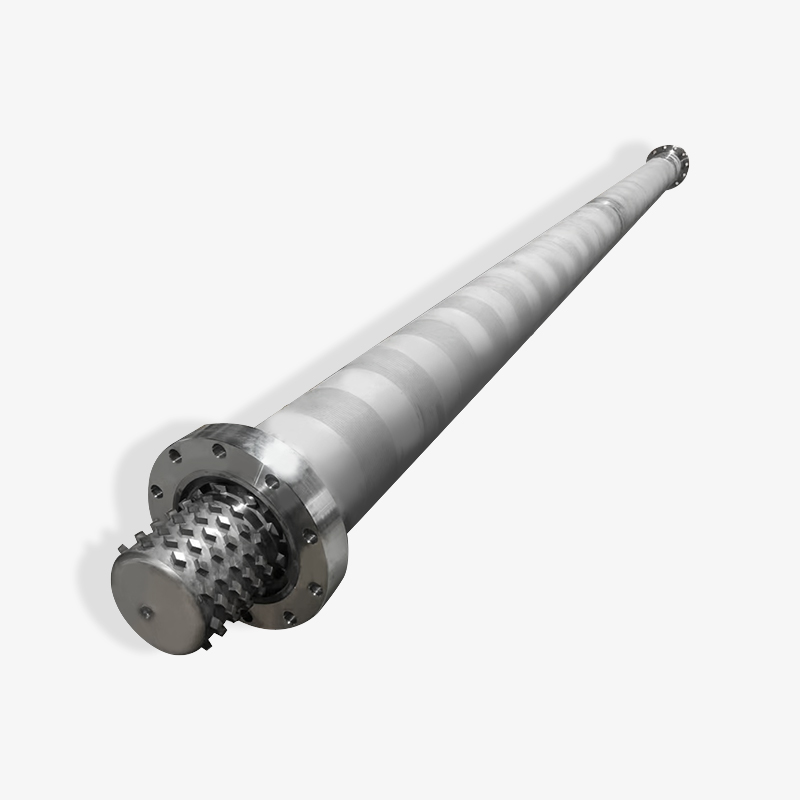
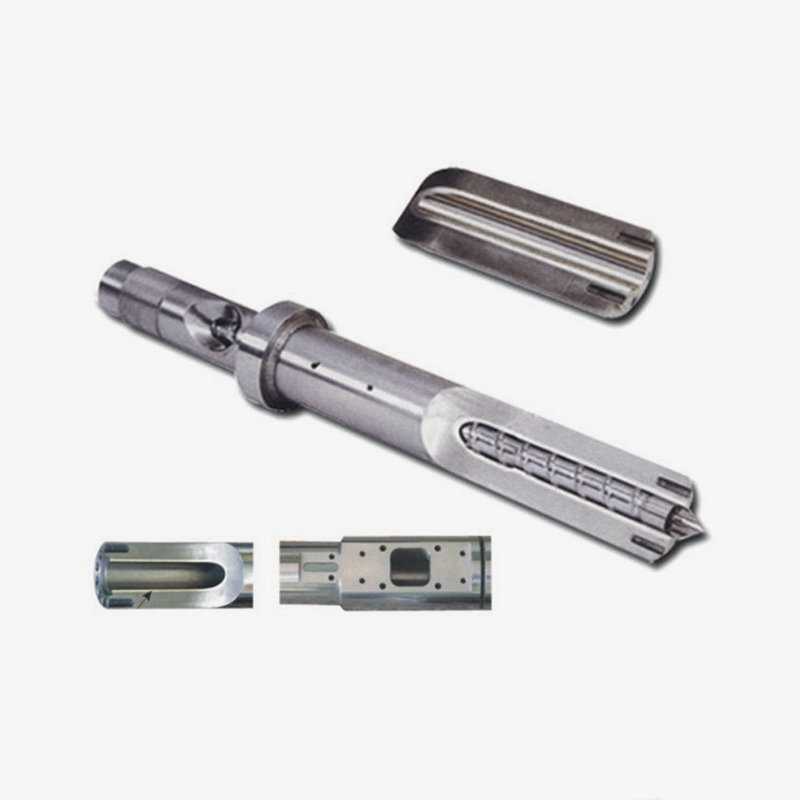
 Šnekový válec vstřikovacího stroje Šnek je jádrem plastifikačního systému a plastové suroviny se stříhají, lisují, míchají a dopravují rotačním pohybem. Design... Zobrazit produkt →
Při společné objednávce obou je důležité, že dodavatel může citovat podle výkresu stroje spíše než podle obecné velikosti. Průměr šroubu, poměr L/D, třída vložky válce, styl kontrolního kroužku a čelo příruby trysky – to vše musí odpovídat výšce uzavření válce, se kterou skončíte. Pokud je deska znovu opracována, poloha kontaktu trysky se posune a válec objednaný před stanovením tohoto čísla nemusí pasovat.
To je jeden z důvodů, proč přestavbové projekty fungují lépe, když se nejprve provede průzkum desky a pořadí vstřikovacích jednotek je umístěno proti konečnému rozměru. Vysvětluje také, proč plány přestavby tak často uklouzávají: úloha desky a pořadí sudů běží paralelně a ta druhá tiše závisí na první.
Nejprve prozkoumejte desku a poté seřaďte hlaveň podle konečné uzavírací výšky. Objednávání obou současně je způsob, jak proklouznout plány přestavby.
Podrobnosti specifikace, které způsobují většinu výnosů
Třída vložky hlavně je jedinou proměnnou, která nejvíce posouvá interval výměny na vstřikovací jednotce. Níže uvedená tabulka porovnává tři běžné konfigurace vložek na stejném stroji, který používá neplněný polypropylen, pomocí relativního indexu životnosti, kde je standardní nitridovaný válec nastaven na 100.
Relativní index životnosti podle konfigurace vložky válce (nitridované = 100)
Orientační údaje pro nenaplněný PP na stroji střední tonáže. Skutečná životnost závisí na teplotě taveniny, rychlosti šneku a obsahu abrazivního plniva.
Bimetalová konstrukce je konfigurací, na které nakonec většina přestavovaných projektů dopadne, a důvodem není pouze odolnost proti oděru. Bimetalová hlaveň má delší rozměr vývrtu, což udržuje vůli mezi šrouby a hlavními stabilní po delší servisní okno. Tato stabilita je to, co ve skutečnosti chrání opakovatelnost hmotnosti střely, a je to vlastnost, za kterou většina kupujících skutečně platí, i když si myslí, že platí za tvrdost.
Všimněte si, že třetí pruh není automaticky správnou odpovědí. Na neplněné komoditní pryskyřici při střední rychlosti šneku se první konfigurace často vrátí rychleji a další náklady na vložku kupují výhodu, kterou aplikace nikdy nevyužije. Rozhodnutí by mělo sledovat obsah plniva, teplotu taveniny a jak dlouho stroj běží mezi plánovanými zastávkami.
Kde se kupující chytí, je párování. Bimetalový válec vybavený standardním nitridovaným šroubem posouvá opotřebení na šroub a opotřebovaný šroub v tvrdém bubnu rýhuje vložku zevnitř. Konfigurace jsou shodná sada, nikoli nabídka, kde lze každou řádkovou položku optimalizovat nezávisle.
Tvrdá hlaveň spárovaná s měkkým šroubem neprodlužuje životnost, přemisťuje opotřebení. Spojte třídu vložky a šroub jako jedno rozhodnutí.
Jak posoudit dodavatele lisovacích desek a sudů v Číně
Zajišťovat jak součásti rámu stroje, tak součásti vstřikovací jednotky od jednoho dodavatele je pohodlné, ale pohodlí není důvodem k přeskakování otázek. Samotná cena je zde špatným filtrem, protože dvě nabídky, které vypadají stejně, se mohou až trojnásobně lišit v životnosti a rozdíl je pohřben ve třídě materiálu a kontrole obrábění spíše než v obchodních podmínkách.
Užitečné otázky, které je třeba položit výrobci nebo dodavateli před zadáním objednávky:
- Je jakost vložky uvedena označením materiálu nebo je popsána pouze jako „bimetalická“?
- Je hlaveň broušena a dokončována vlastními silami, nebo je konečná úprava prováděna subdodavatelsky?
- Může dodavatel potvrdit provozní vůli mezi konkrétním šroubem a konkrétním nabízeným barelem?
- Je produktová řada uspořádána podle typu konstrukce – jeden šroub, kónické dvojče, paralelní dvojče, planetové – tak, aby bylo možné vybrat správnou geometrii spíše než ji hádat?
- Zpracovává dodavatel jak stranu přestavby, tak stranu novostavby a cituje proti strojovému výkresu v obou směrech?
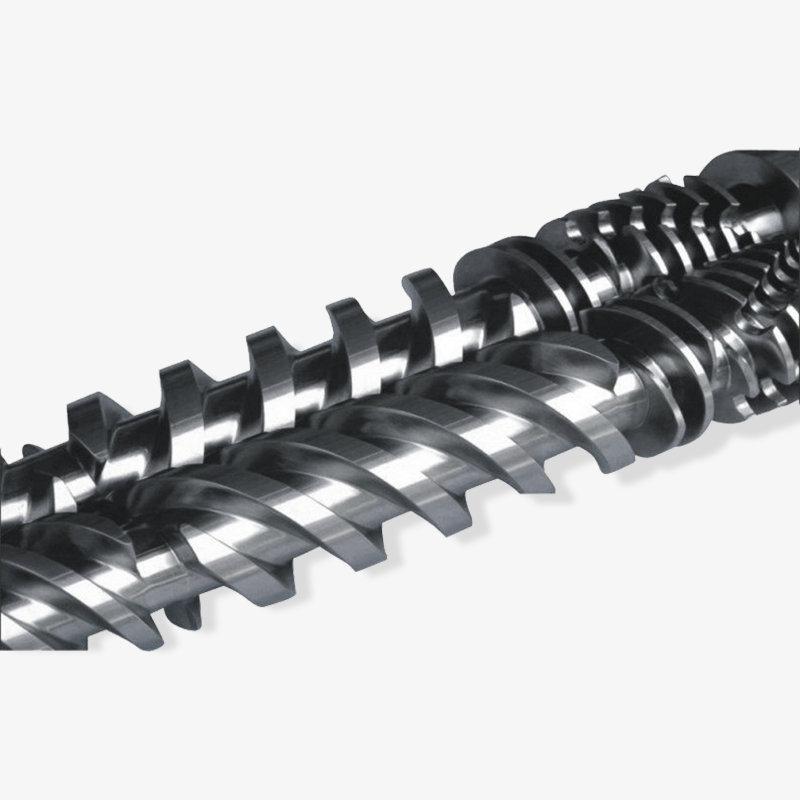
Zhoushan Microwave Screw Machinery vyrábí různé rodiny šneků s jedním šnekem, kónickým dvojitým šnekem, paralelním dvojitým šnekem a planetárních šneků, spolu se šnekovými sudy pro vstřikovací lisy, bimetalickými sadami šneků a sudů, pryžovými vytlačovacími šneky a sudy pro vytlačování pěny EPE. Výrobce s tak širokým rozsahem geometrií má obvykle přímou odpověď na jakosti lícování a jakosti vložek, protože je všechny živí stejné nástroje a stejná disciplína tepelného zpracování.
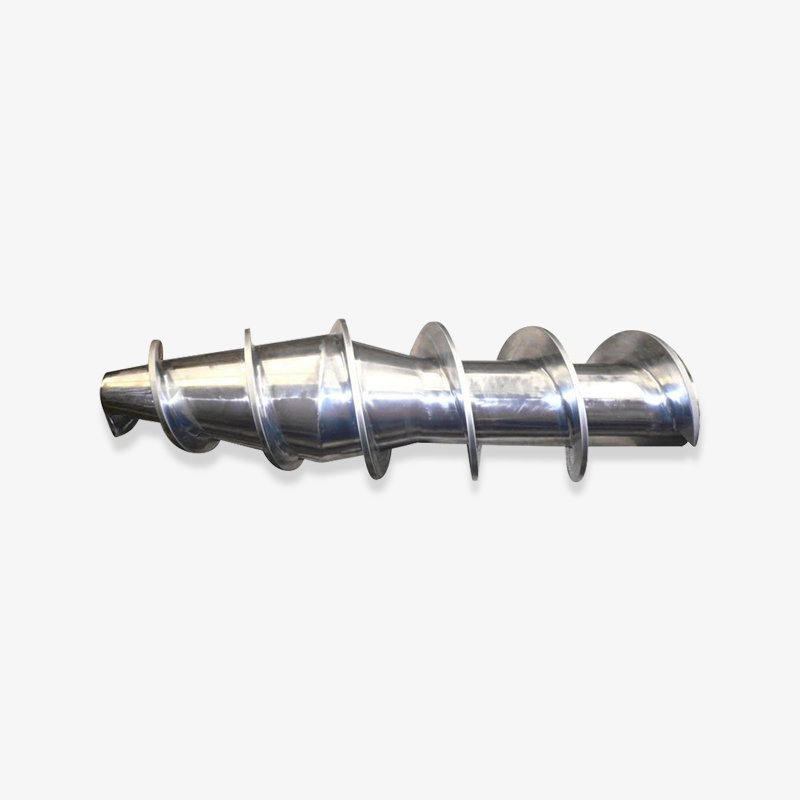
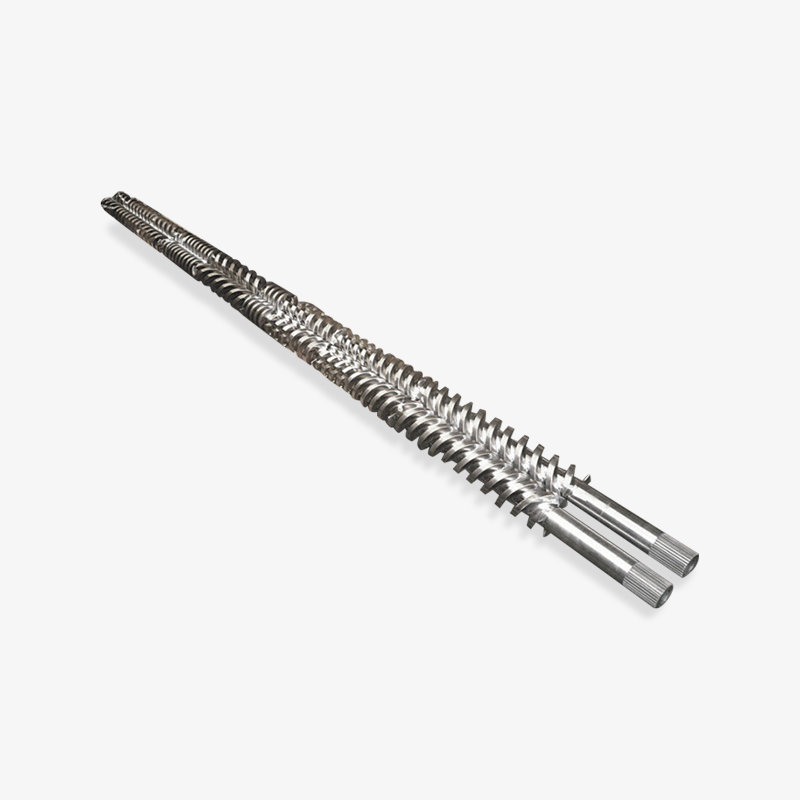
 Bimetalový šroub Bimetalový šroub is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Zobrazit produkt →
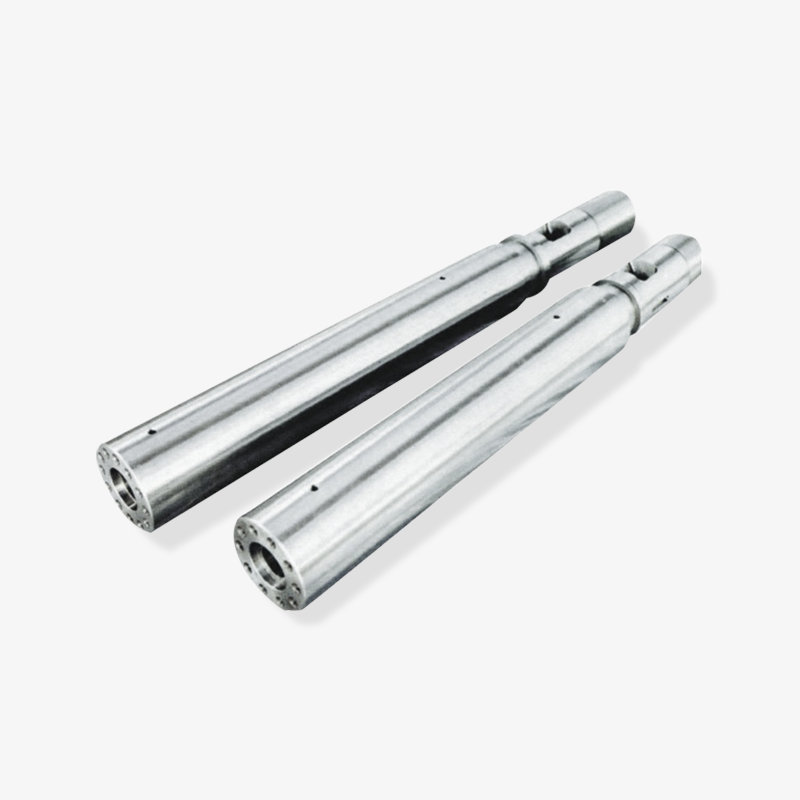
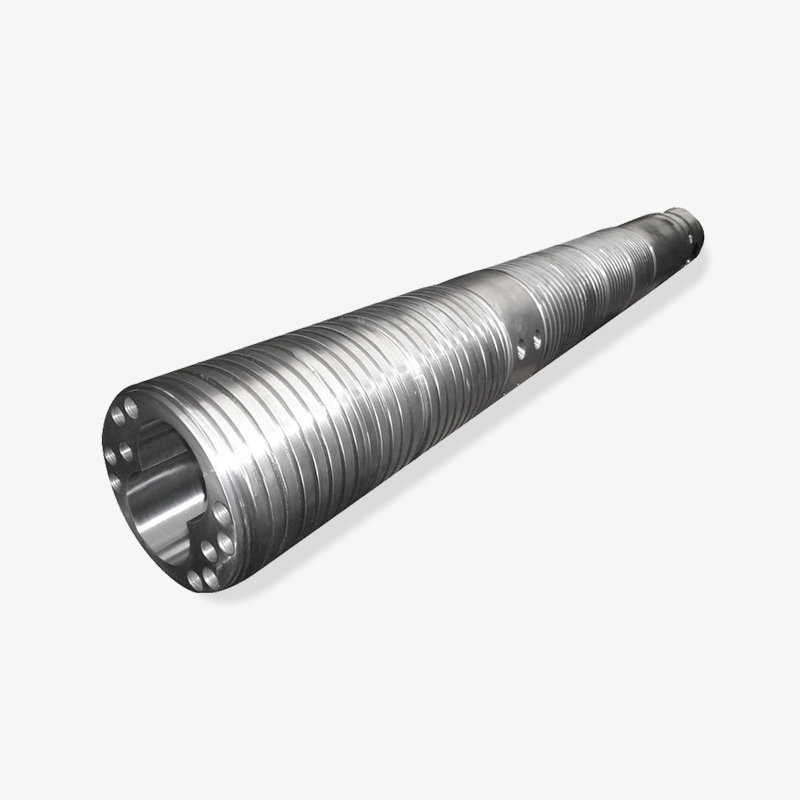
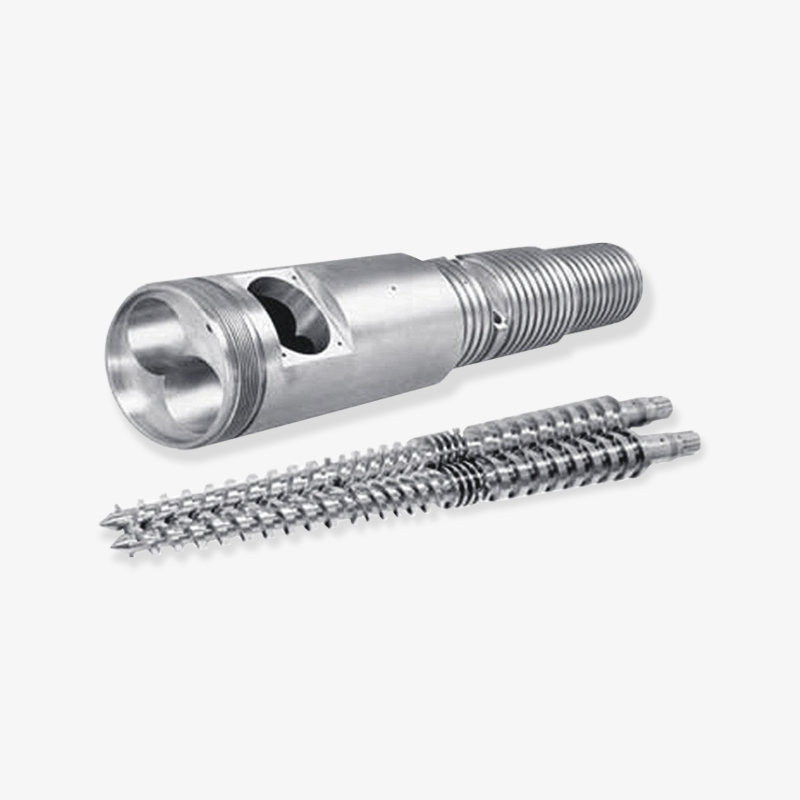
 Bimetalová hlaveň Bimetalová hlaveň are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Zobrazit produkt →
Pro velkoobchodníky a obchodní společnosti, které přeprodávají na trhy s formováním, je užitečné rozlišovat mezi dodavatelem, který dokáže udržet toleranci mezi opakovanými objednávkami, a dodavatelem, který ji může zasáhnout pouze jednou. Kombinace bimetalového šneku a válce jsou dobrým testovacím případem, protože slitina se aplikuje za kontrolovaných podmínek a proces je obtížné zfalšovat. Požádejte o specifikaci materiálu ve vzorové zakázce a poté ověřte, zda se stejná specifikace objevuje ve výrobní zakázce. Pokud se tyto dva neshodují, problém není v dodavateli, ale v řízení procesu.
Požádejte o specifikaci materiálu na vzorové objednávce, poté potvrďte stejnou specifikaci na výrobní zakázce. Toto jediné srovnání odděluje výrobce od prodejce.
Postupy údržby, které udržují tolerance desky a šroubu vyrovnané
Většině problémů se zarovnáním v dřívějších sekcích je levná prevence a drahé zvrácení. Krátká, nudná rutina udržuje toleranční řetězec nedotčený:
- Měřte rovnoběžnost v pozici upnutí podle pevného plánu, obvykle každé čtvrtletí na stroji pracujícím na tři směny. Zaznamenejte si číslo, ne jen úspěšné nebo neúspěšné.
- Udržujte mazání spojovací tyče podle plánu. Suché spojovací tyče zvyšují zatížení pohyblivé desky a urychlují odchylku, které se snažíte zabránit.
- Zaznamenejte zpětný tlak po dobu prvních 500 hodin po jakékoli výměně šroubu nebo válce. Pomalý vzestup zaznamenané hodnoty je prvním signálem, že se buď kontrolní kroužek nebo plunžr pohnuly.
- Přestaňte používat upínací sílu jako nástroj pro korekci blesku. Zvednutí, aby se uzavřela dělicí čára, je nejběžnějším způsobem, jak se opravitelná deska stane náhradní prací.
- Když vyměníte šroub a válec, změřte desku ve stejném okně údržby. Dělat obojí najednou stojí méně než dělat je po šesti měsících.
Disciplína měření je důležitější než nástroje. Na otázku odpoví číselníkový úchylkoměr a sada spároměrů za předpokladu, že odečet je sepnut a zaznamenán oproti základní linii z doby, kdy byl stroj nový. Bez základní linie je každé čtení nejednoznačné a nejednoznačné údaje mají tendenci být vyřešeny ve prospěch nejlevnějšího vysvětlení.
Na straně vstřikování použití sladěného bimetalového šroubu a sady válce snižuje, jak často se musí stroj rozebírat, což zase snižuje, jak často je deska vystavena unáhlené opětovné montáži. Tyto dva systémy nejsou nezávislé a kalendář údržby by s nimi neměl zacházet, jako by byly.
Zaznamenejte odečet upnutého rovnoběžnosti proti základní čáře z doby, kdy byl stroj nový. Nezaznamenané měření je měření, se kterým nemůžete jednat.
Často kladené otázky o formovacích deskách a vstřikovacích jednotkách
Skutečně ovlivňuje stav desky formy životnost šroubu a hlavně?
Dělá to nepřímo, ale důsledně. Když se rovnoběžnost posune, operátoři reagují zvýšením upínací síly a úpravou protitlaku, aby udržela kvalitu dílu. Tato nastavení zvyšují zatížení, které šroub nese, a rozšiřují variaci mezi výstřely, kterou musí kontrolní kroužek absorbovat. Šroub není příčinou opotřebení, ale nese důsledek.
Na jakou toleranci paralelismu bych se měl na svém stroji zaměřit?
U strojů do 250 tun je rozumným cílem dílenský rozsah 0,02 mm až 0,05 mm na 100 mm v místě upnutí. Větší stroje obecně umožňují úměrně více. Důležité je číslo ve vašem strojním výkresu, měřeno upnuté, nikoli otevřené.
Mám si koupit šroub a hlaveň a domluvit si práci na desce u stejného dodavatele?
Ne nutně stejný dodavatel, ale stejná konverzace o toleranci. Poloha kontaktu trysky závisí na konečné uzavírací výšce po jakémkoli obrábění desky, takže pořadí válce by mělo spíše následovat po průzkumu desky než běžet vedle ní. Dodavatel, který cituje proti strojovému výkresu, může tuto změnu absorbovat; ten, kdo cituje proti obecné velikosti, nemůže.
Stojí bimetalový barel za dodatečné náklady na nenaplněnou pryskyřici?
Často ne, alespoň ne pouze kvůli oděru. Tam, kde se to ještě může vyplatit, je stabilita vývrtu po dlouhé servisní okno, které chrání opakovatelnost hmotnosti výstřelu. Pokud stroj pracuje s nenaplněnou komoditní pryskyřicí při střední rychlosti šneku a jen zřídka se rozpadá, standardní nitridovaný válec s dobře přizpůsobeným šnekem může dosáhnout návratnosti dříve.
Jak zjistím, zda je opotřebení v desce nebo ve šroubu?
Nejprve změřte rovnoběžnost, protože to trvá dvacet minut a žádné trhání. Pokud je rovnoběžnost uvnitř tolerance a hmotnost střely stále kolísá, problém je na straně vstřikování a kontrolní kroužek nebo vůle šroubu je dalším místem, které je třeba hledat.
Co by měla obsahovat první objednávka od čínského dodavatele?
Minimálně: referenční výkres stroje, geometrie šroubu a poměr L/D, třída vložky hlavně podle specifikace materiálu, styl kontrolního kroužku a požadovaná vůle. Výrobce, který pracuje s jednoduchými, dvojitými, kuželovými a planetárními geometriemi, je obvykle požádá o tyto před uvedením cenové nabídky, což je samo o sobě užitečný signál.
Nejprve změřte desku, potom vstřikovací jednotku. Na pořadí diagnózy záleží více než na přesnosti obou měření.
Související čtení
Další dvě stránky na tomto webu pokrývají vstřikovací jednotku a širší sortiment podrobněji.
Obě stránky jsou umístěny vedle zarovnávacího materiálu výše a stojí za to si je přečíst před dokončením cenové nabídky na přestavbu, protože rozhodnutí o toleranci, která popisují, se přímo promítají do zde probíraných hodnot výšky zavření a vůle.
Vybraný displej ložiska

 浙公网安备 33090202000520 号
