

Autor: Weibo
Datum: Oct 19, 2026
Partneři pro šrouby a sudy pro výrobce strojů CI Cincinnati Plastics Machinery Builders
Tvůrce extruderů v Cincinnati cituje řadu PVC profilů a naráží na stejnou otázku, na kterou se nakonec trefí každý výrobce strojů v regionu: zákazník chce očekávat desetileté opotřebení, ale sada šroubu a hlavně na výkresu byla již dvakrát během tří let přestavěna. Šroubování identického náhradního dílu nic neřeší.
To je praktický důvod, proč tolik kupujících v koridoru plastikářských strojů v Ohiu nakonec zadá „ci cincinnati“ do vyhledávacího pole, když ve skutečnosti hledají partnera pro šrouby a sudy spíše než katalog dílů. Krátká odpověď je, že tento trh nekupuje generický šroub. Kupuje geometrii, která odpovídá konkrétní pryskyřici, opotřebitelný obal, který vydrží plněné směsi a přebroušení, kontrolní zprávu, kterou může technik kvality OEM přijmout bez překladu, a harmonogram dodávek, který udržuje montážní linku v pohybu. Cena sedí za všemi čtyřmi.
Tato příručka je napsána pro lidi, kteří musí dosáhnout správné kombinace: manažeři nákupu porovnávající nabídky řádek po řádku, procesní inženýři potvrzující rozměry oproti opotřebovanému originálu a majitelé podepisující nový dodavatelský vztah, který může trvat deset let. Zabývá se tím, jaké geometrie šroubů region skutečně provozuje, jak se v praxi liší obaly opotřebení, co patří do žádosti o cenovou nabídku, jak je obvykle organizována přeprava do Ohia a kde jsou skutečná nákupní rizika.
Co porovnávají kupující CI Cincinnati, než zadají objednávku šroubů a hlavně
Cincinnati není jednotný trh. Jedná se o kompaktní průmyslový pás, kde sedí tři různé druhy kupujících ve vzdálenosti jedné hodiny od sebe a každý z nich posuzuje dodavatele šroubů a sudů z různých důvodů.
První skupinou jsou OEM stroje. Tyto společnosti vyrábějí extrudéry nebo vstřikovací stroje a nakupují sady šneků a sudů jako výrobní komponenty, nikoli jako náhradní díly. Jejich technické oddělení kontroluje výkres, jejich oddělení kvality kontroluje příchozí kontrolu a jejich oddělení nákupu kontroluje objem a plánování. Opakovatelnost napříč šaržemi je důležitější než jedna jednotková cena, protože sada, která měří mírně odlišně od poslední zásilky, se na jejich podlaze projeví jako problém s montáží.
Druhou skupinou je zpracovatel plastů. Tyto závody vyrábějí trubky, plechy, profily, pěnu nebo vstřikované díly a kupují šroub a válec, když se starý opotřebuje nebo když je linka modernizována. Jejich omezením jsou prostoje. Procesor, který měří opotřebenou hlaveň vrtoměrem a přiřazuje ji k výkresu z roku 2009, potřebuje dodavatele, který umí pracovat z ručního náčrtu stejně pohodlně jako z nativního CAD souboru.
Třetí skupinou je dílna na přestavbu a údržbu, která slouží oběma. Sedí uprostřed, kupují náhradní letky, přívodní hrdla, zpětné ventily a kompletní sady a nejvíce jim záleží na dokumentaci a konzistenci, protože jejich vlastní pověst putuje s každým dílem, který instalují.
U všech tří rozhodují o pořadí stejná čtyři srovnání. Shoda geometrie je na prvním místě, protože šroub, který je o 0,05 mm mimo průměr kořene, mění kompresní poměr a kvalitu taveniny. Opotřebení je na druhém místě, protože nitridovaný válec se 40 procenty polyamidu plněného sklem nedosáhne hodin, které zákazník slíbil. Údaje o kontrole jsou na třetím místě, protože inženýr kvality v Cincinnati bude chtít v krabici záznam rozměrů a hodnoty tvrdosti. Pořizovací náklady a dodací lhůta jsou na čtvrtém místě a nejvíce na nich záleží, když je výměna naléhavá, spíše než plánovaná.
Účet obvykle vyhrává výrobce šroubů a hlavně, který dokáže odpovědět na všechny čtyři otázky v první odpovědi. Takový, který odpoví ceníkem a žádostí o číslo výkresu málokdy.
Na trhu Cincinnati je vítězná nabídka, která přichází s potvrzením geometrie, doporučením opotřebení, plánem kontroly a realistickým datem odeslání, nikoli nejnižší jednotkovou cenou.
Přizpůsobení geometrie šroubu stroji, který používá váš zákazník
Většina chyb při získávání zdrojů začíná zde, dlouho předtím, než se diskutuje o ceně. Kupující porovná dvě nabídky pro "dvojitý šroub a hlaveň", aniž by si všiml, že jedna je kuželová a druhá rovnoběžná, nebo že se kompresní poměr liší, protože originál zákazníka byl přestavěn s nestandardní hloubkou letu. Čtyři hlavní geometrie níže pokrývají téměř vše, na co se výrobce nebo procesor v Cincinnati bude ptát.
Kónický dvojitý šroub a hlaveň
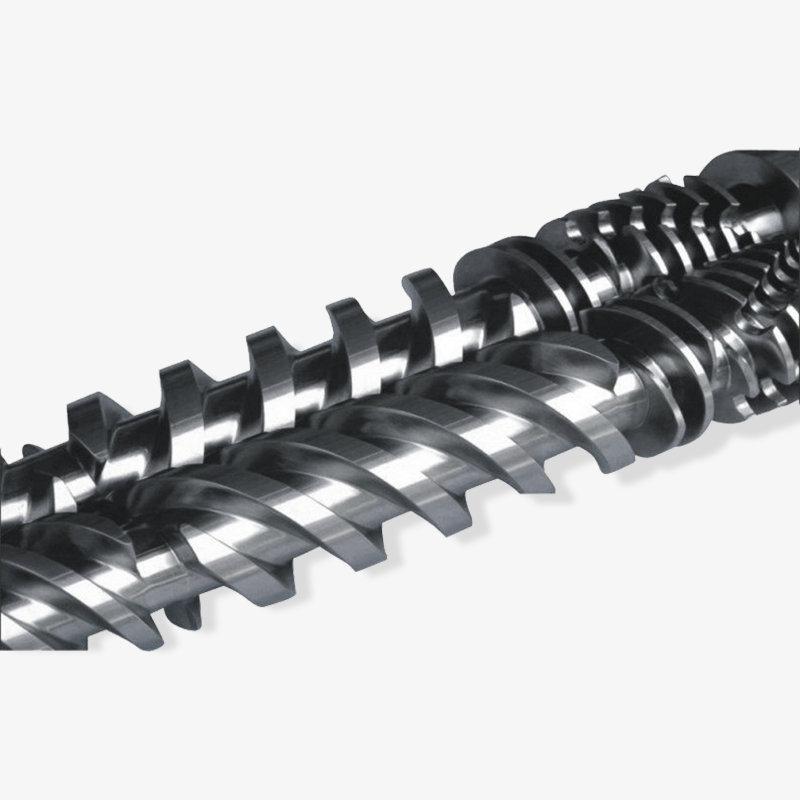
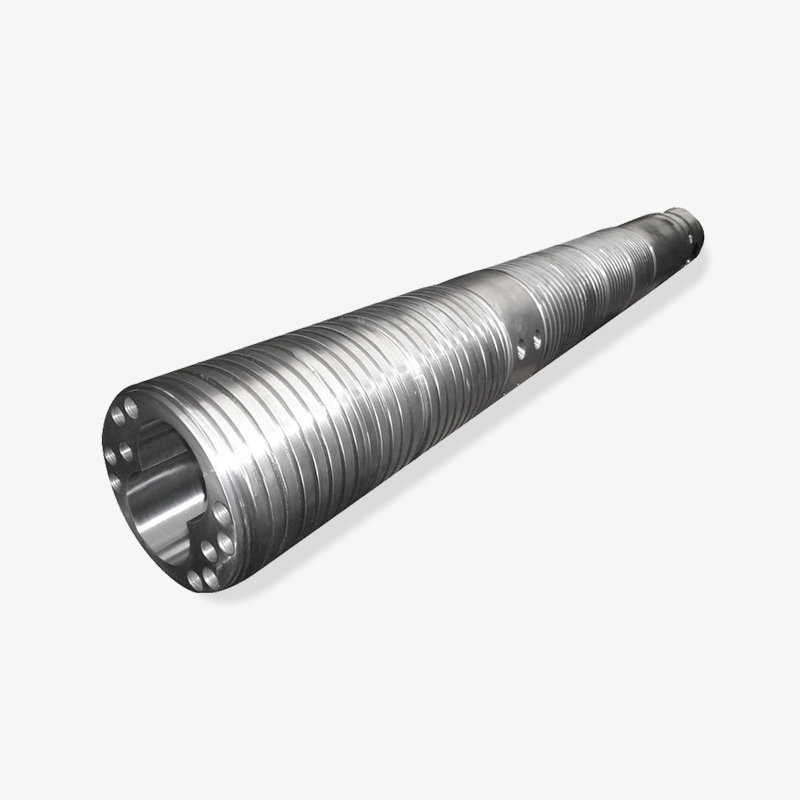
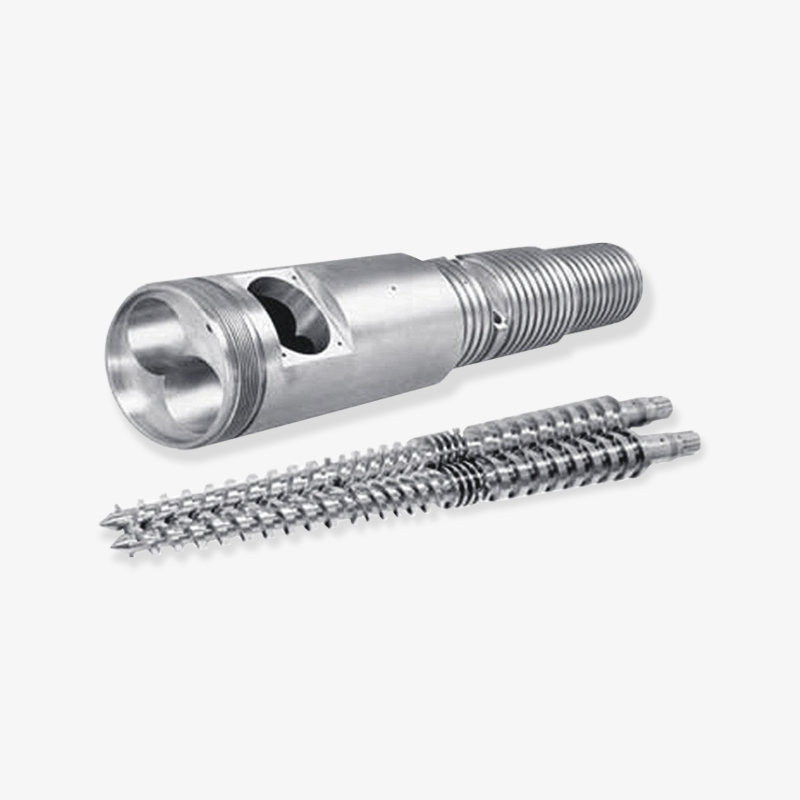
Kónické sady dvojitých šroubů dominují práci z tvrdého PVC: trubky, obklady a okenní profily, ploty, terasy a dřevoplastové kompozity. Do sebe zapadající kónický design vytváří vysoký dopravní tlak v krátké délce, což vyhovuje podávání suché směsi a náročné kompresní zóně. Když výrobce profilového extrudéru Cincinnati specifikuje kuželovou sadu, detaily, které rozhodují o tom, zda díly pasují, jsou středová vzdálenost, geometrie špičky šroubu, průběh stoupání a vzor příruby válce.
Středová vzdálenost je místo, kde se opotřebení projevuje jako první. Kónické šrouby se opotřebovávají na špičkách unašeče a u kořene, a když se vůle otevírá, výkon klesá a křivka tlaku se stává nestabilní. Procesor, který na deset let starém stroji hlásí „linka neudrží měřidlo“, obvykle popisuje posun středové vzdálenosti, nikoli problém topení. Dodavatel, který požaduje měření vývrtu hlavně ve třech bodech po délce plus aktuální středová vzdálenost, je dodavatelem, který to již dříve provedl.
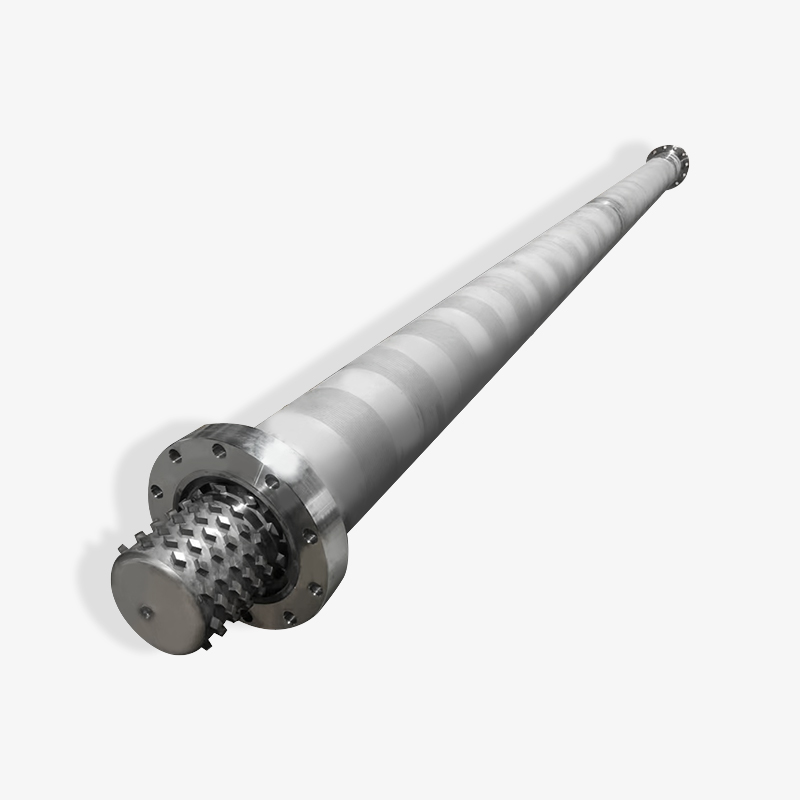
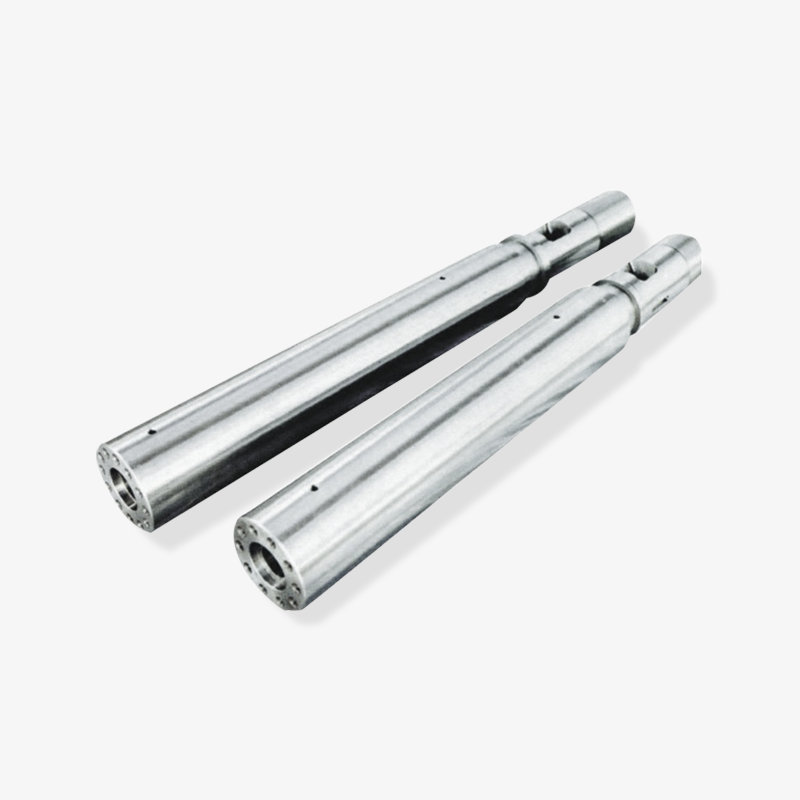
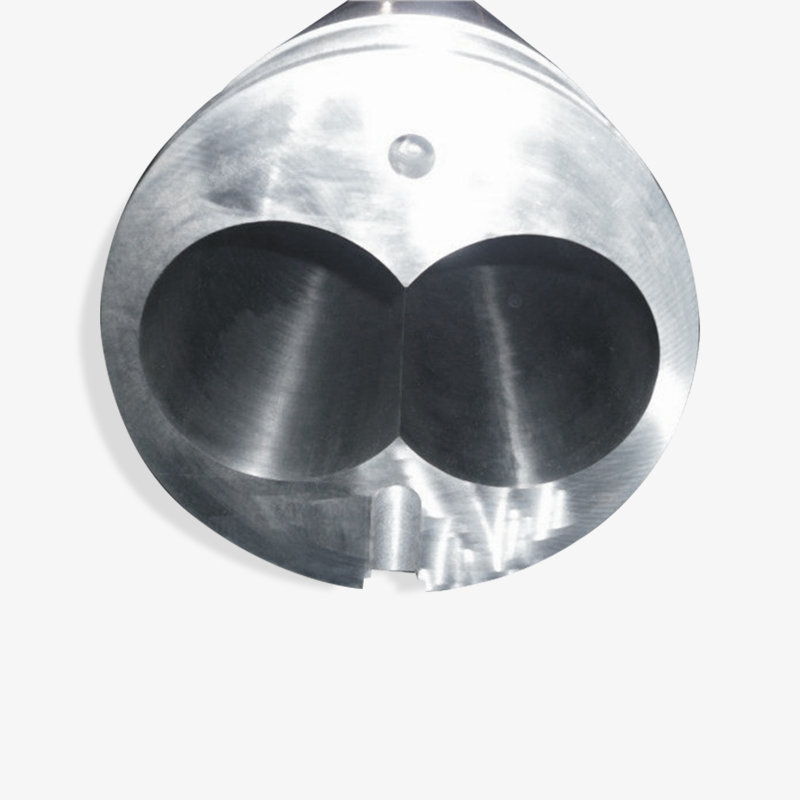 Vlastní kónický dvojitý šroub a hlaveň pro zpracování materiálu Prohlédněte si tuto vlastní sadu kónického šroubu a hlavně, když záleží na opotřebení na středové vzdálenosti nebo na stabilitě při přepravě materiálu; před objednáním potvrďte jakost základní oceli a rozměry otvoru. Zobrazit produkt →
Pro první objednávku požádejte o třídu materiálu za nitridační nebo bimetalickou specifikací, nikoli pouze o číslo povrchové tvrdosti. Povrch 900 HV na měkké základní oceli se chová velmi odlišně od stejné tvrdosti na řádně tepelně zpracovaném substrátu, jakmile díl projde tepelným cyklem.
Paralelní dvojitý šroub a hlaveň
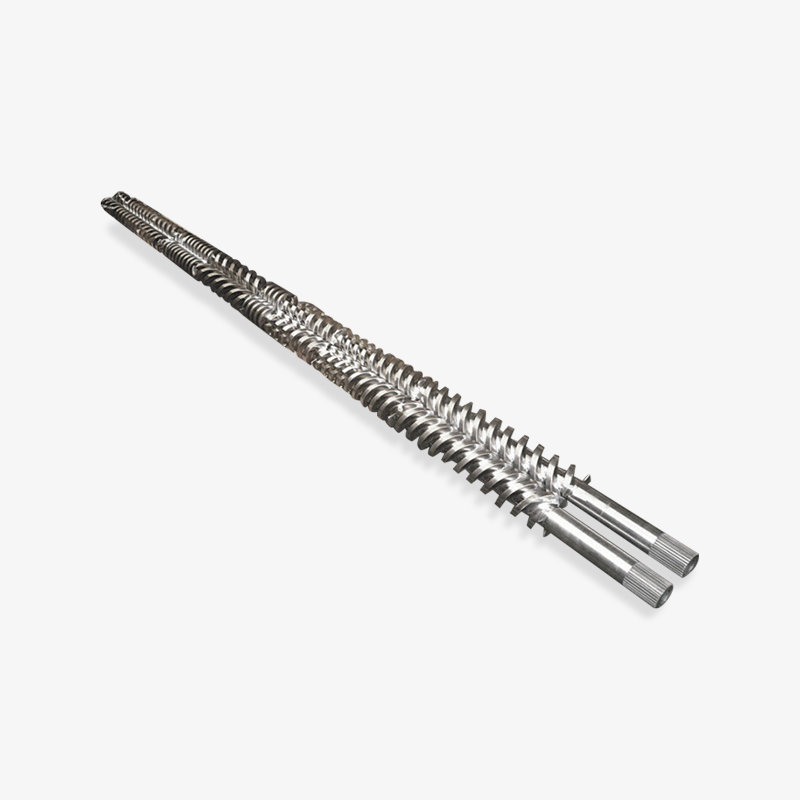
Paralelní dvoušnekové stroje zvládají míchání, předsměs, plněné a vyztužené směsi a vysoce výkonnou peletizační práci, která je součástí mnoha lisovacích operací v Cincinnati. Geometrie je u většiny moderních strojů modulární, což mění konverzaci o zdrojích: kupující si neobjednávají jednu hlaveň, ale sadu sekcí hlavně a vzor opotřebení se liší zóna od zóny.
Zóna podávání, zóna míchání a závitořezná hlava mají různé zatížení. Dodavatel, který zachází s paralelním dvojitým sudem jako s jednotnou specifikací vložky, obvykle přestaví podávací část a podstaví mísicí část. Rozdělení specifikace opotřebení podle zón stojí papírově o něco více a po dobu životnosti stroje mnohem méně. Pokud chcete hlubší technický návod, jak tyto stroje dosahují míchání a dopravy, článek o paralelní dvoušroubová technologie je užitečný odkaz, který lze poslat kolegovi z techniky.
Jediný šroub, list a EPE pěna
Jednošnekové extrudéry zůstávají tahounem pro práce s plechy, trubkami, tyčemi a obecnými profily, kde je směs již dobře promíchána. V oblasti Cincinnati jsou plechové linky sloužící zákazníkům v oblasti balení a stavebnictví stálým zdrojem objednávek na výměnu jednoho šroubu. Kompresní poměr a konstrukce podávací sekce určují stabilitu výstupu více než jmenovitý průměr, a proto by se měl dodavatel vždy zeptat, jakou pryskyřici a jakou objemovou hmotnost zákazník používá.
EPE pěna je samostatný případ. Vytlačování pěny vede nadouvadlo skrz válec a geometrie šneku musí řídit rozptyl plynu, pokles tlaku a chlazení, aniž by umožnil předčasný rozklad. Sada šroubů z perleťové bavlny a hlavně není univerzálním jediným šroubem s jiným štítkem a kupující, kteří s ním zacházejí tímto způsobem, končí s nekonzistentní strukturou buněk. Specifikace výstupu pěny, typu nadouvadla a cílové hustoty na matrici dělá rozdíl mezi funkční sadou a linkou, která běží dva týdny a pak se zastaví.
Planetární extrudéry pro tuhé PVC
Sekce planetových válců se stále používají při kalandrování z tvrdého PVC a některých operacích s trubkami, protože více planetových šneků poskytuje jemnou, rovnoměrnou plastifikaci s velkou teplosměnnou plochou. Geometrie opotřebení je zcela odlišná od dvojitého šroubu: vůle mezi planetovými šrouby a hnacím výkonem válcových drážek a tyto vůle je třeba kontrolovat individuálně spíše než jako průměr. Kupující specifikující planetové díly by měli zaslat měření opotřebení pro každou stanici, nikoli jediné číslo.
| Geometrie | Typické aplikace pro Cincinnati | Co specifikovat v dotazu | Poznámky k přestavbě a opravě |
|---|---|---|---|
| Kónický dvojitý šroub a hlaveň | Tuhá PVC trubka, okenní profil, obklad, WPC palubka | Středová vzdálenost, L/D, stoupání letu, kompresní poměr, vzor příruby | Noste se nejprve na špičkách letu a kořenu; před objednáním zkontrolujte středovou vzdálenost |
| Paralelní dvojitý šroub a hlaveň | Směsi, masterbatch, plněné směsi, peletizace | Seznam sekcí hlavně, specifikace vložky zóny po zóně, sekvence šroubových prvků | Opotřebení se liší podle zóny; nepoužívejte jednu třídu vložky po celé délce |
| Jediný šroub a hlaveň | Plech, trubka, tyč, obecný profil, EPE pěna | Pryskyřice a objemová hmotnost, kompresní poměr, konstrukce podávací sekce, sítopack | Kužel vývrtu hlavně a opotřebení šroubu se obvykle pohybují společně |
| Planetový šroub a hlaveň | Pevné PVC kalandrování, některé potrubí | Měření vůle na stanici, počet fléten, uspořádání chlazení hlavně | Povolení se musí kontrolovat stanici po stanici, nikoli zprůměrovat |
Obaly na nošení: Nitridované, bimetalické a co by měla ukazovat nabídka
Opotřebení je v Cincinnati druhou polovinou každé konverzace o šroubu a hlavně a je to polovina nejčastěji redukovaná na jediné číslo v citaci. Samotný údaj o tvrdosti vám řekne velmi málo. Důležitá je kombinace základní oceli, hloubky zpracování a skutečného zatížení výplně, které díl uvidí.
Suché směsi neplněných polyolefinů, polystyrenu a tuhého PVC jsou relativně šetrné. Polyamid plněný sklem, polypropylen plněný minerály, předsměs s vysokým obsahem pigmentu a jakýkoli proud s přebroušením a abrazivním znečištěním nejsou. Níže uvedený graf porovnává běžné možnosti sestavení na relativním indexu s použitím standardní nitridované sady jako základní linie 100.
Relativní index opotřebení podle šroubu a konstrukce válce (nitridovaná základní linie = 100)
Nitridovaný šroub a hlaveň, standardní pouzdro
Nitridovaná hlaveň s leštěnými šroubovými lopatkami
Bimetalová hlaveň s nitridovaným šroubem
Sada bimetalového šroubu a hlavně
Karbidová vrstva na letkách, speciální konstrukce
Hodnoty indexu jsou relativní srovnání pro plánování diskusí, nikoli záruky výkonu. Skutečná životnost závisí na zatížení plniva, rychlosti šneku, teplotním profilu a úrovni znečištění.
Bimetalový válec se normálně vyrábí odstředivým litím slitinové vložky odolné proti opotřebení do těla hlavně, která dává tvrdost vložky v oblasti 58 až 62 HRC s karbidovou fází rozptýlenou skrz něj. Tato vložka odolává oděru mnohem lépe než nitridované pouzdro, které je obvykle 0,3 až 0,6 mm hluboké a je nejlepší proti přilnavosti a korozi spíše než proti tvrdým výplním. Spárování bimetalového válce s nitridovaným šroubem je běžným kompromisem: chrání dražší a hůře vyměnitelný komponent a zároveň udržuje náklady na šrouby rozumné.
U strojů, které používají více než asi 30 procent směsi plněné sklem nebo běží přebroušení s minerálním plnivem, je obvykle snazší zdůvodnit spárování bimetalové sady šroubu a hlavně než opakované výměny. Stojí za to provést aritmetiku se zákazníkem, spíše než jednoduše uvést obě možnosti a nechat je vybrat si cenu. Prostoje na lince plechů nebo profilů Cincinnati obvykle stojí mnohem více za den, než je cenový rozdíl mezi nitridovanou a bimetalovou sadou.
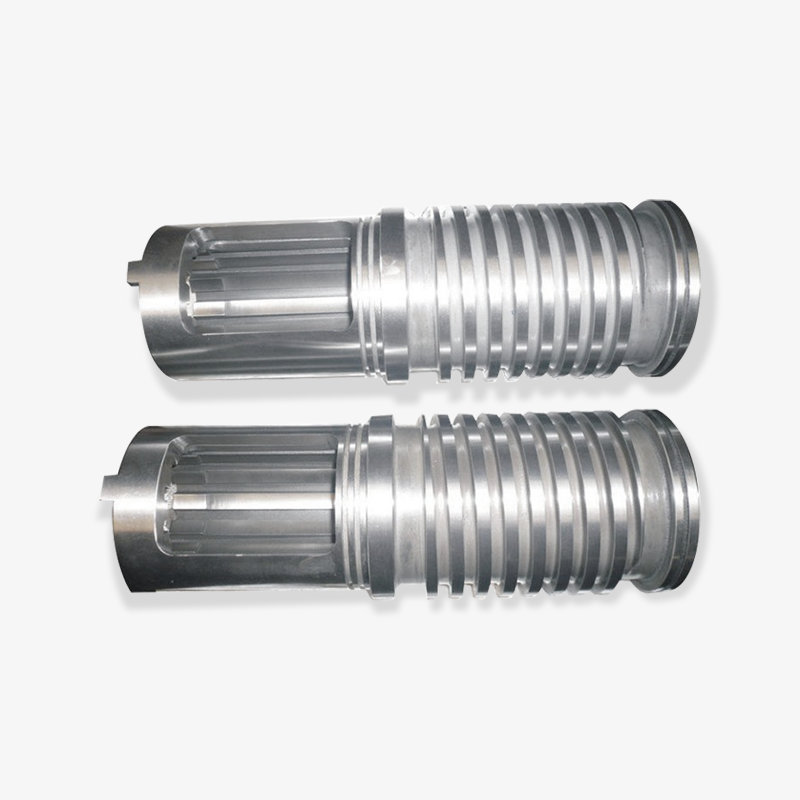
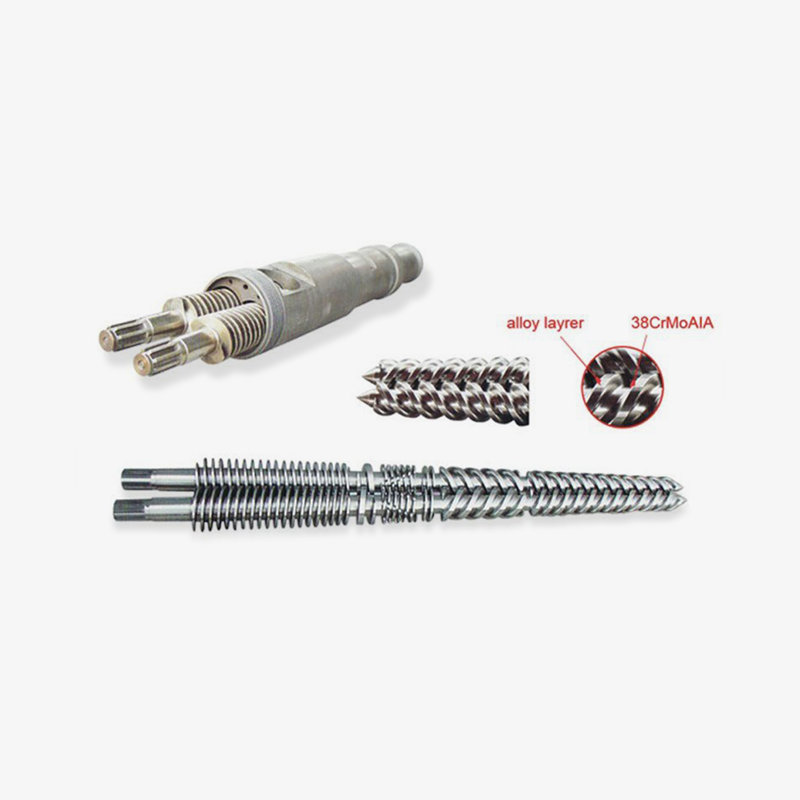 Bimetalový šroub pro sklo plněné a technické plasty Zvažte tento bimetalový šroub pro abrazivní směsi plněné sklem nebo minerály; před objednávkou si ověřte pokrytí slitiny a detaily odlitku hlavně-vložka. Zobrazit produkt →
Dvě praktické poznámky pro kupující. Nejprve se zeptejte, zda je bimetalová vložka odlita odstředivě po celé pracovní délce nebo pouze v dávkovací zóně; odpověď výrazně mění cenu a životnost. Za druhé, zeptejte se na tloušťku vložky v nabídce, protože hlaveň, kterou lze jednou vybrousit a znovu použít, má jinou hodnotu než hlaveň, která musí být sešrotována při prvních známkách opotřebení.
Vyberte si balíček opotřebení podle zatížení plniva a nákladů na prostoje, nikoli pouze podle čísla tvrdosti; bimetalový sud s nitridovaným šroubem je často nejekonomičtější párování.
Vstřikovací vstřikovací sudy a příslušenství, na které se zapomíná
Dalším velkým poptávkovým proudem v regionu je vstřikování, které se chová odlišně od vytlačování. Šroub neběží nepřetržitě v ustáleném stavu; plastifikuje se v cyklech, dochází k rychlým změnám tlaku a očekává se, že se mezi jednotlivými dávkami rychle zotaví. Šrouby pro všeobecné použití si dobře poradí s polyolefiny a polystyrenem, ale polyamid, polykarbonát, POM a jakákoliv třída plněná sklem vyžadují geometrii a možnosti opotřebení, které odpovídají cyklu.
Nejčastější chybou ve specifikaci u vstřikovacích šneků je zacházení se šnekem jako s izolovanou položkou. Zpětný ventil, kontrolní kroužek, špička šroubu a tryska sedí ve stejné dráze taveniny a všechny se opotřebovávají. Kupující, který vymění opotřebený šroub, ale ponechá si opotřebený kontrolní kroužek, obvykle uvidí stejnou nekonzistenci v hmotnosti střely, která vedla k výměně. Objednání šroubu, ventilu a hrotu dohromady stojí vpředu trochu víc a ušetří to druhé trhání.
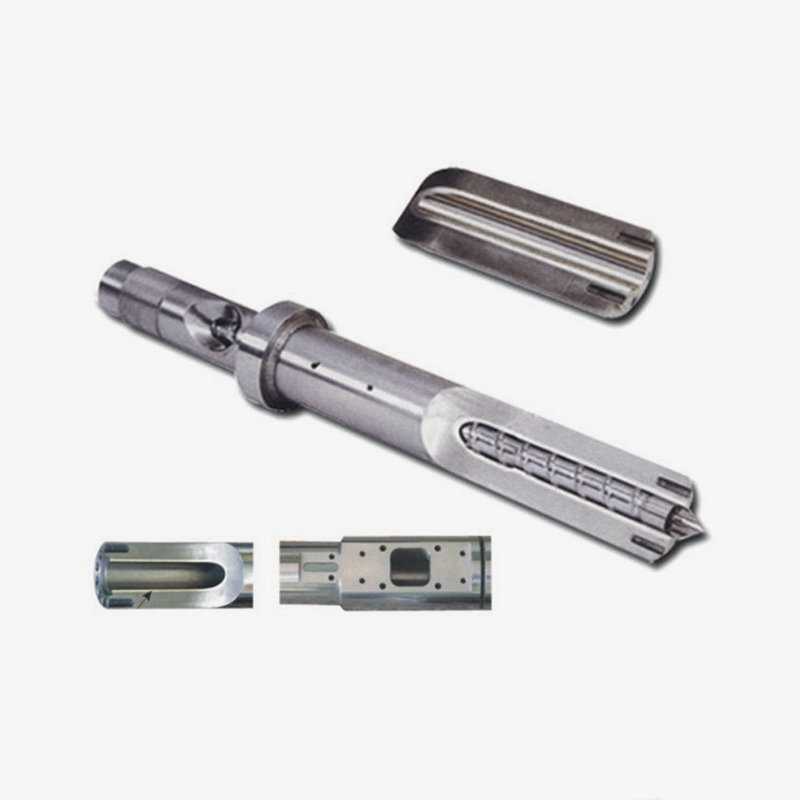
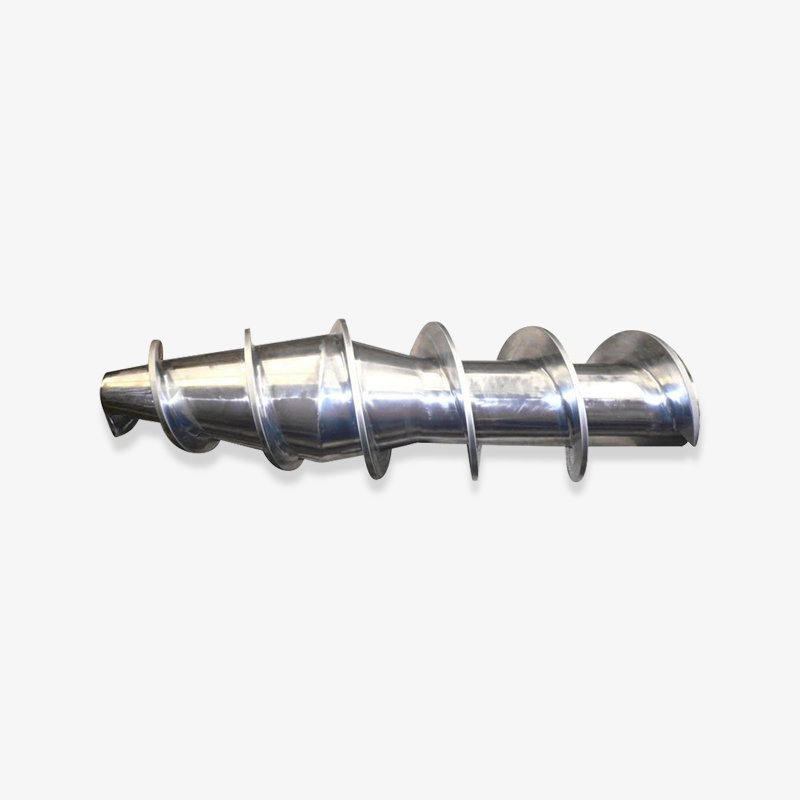
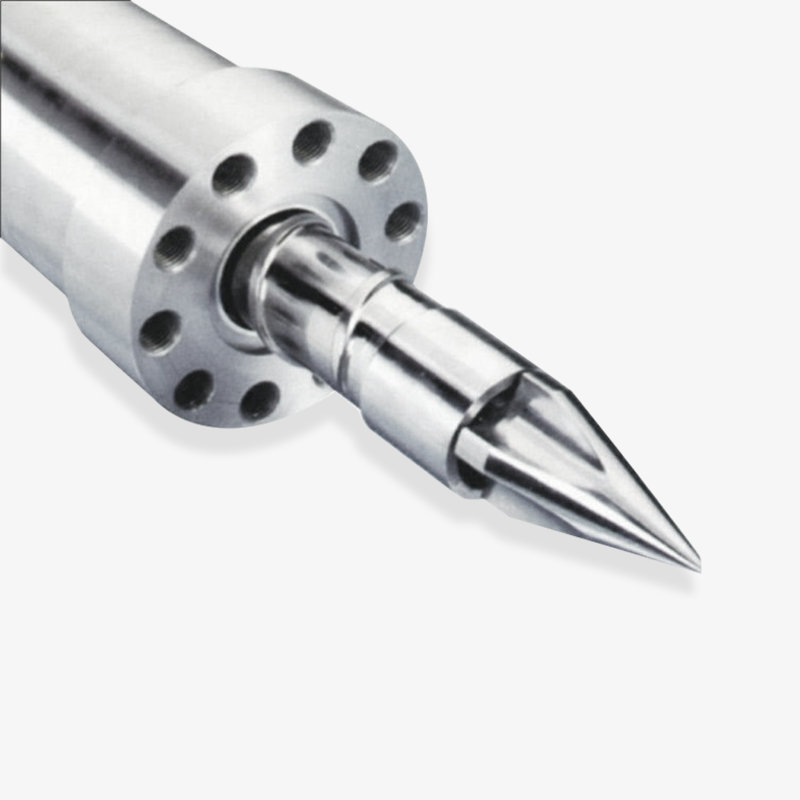 Vlastní vstřikovací šroub a sestava hlavně Prohlédněte si tento zakázkový šroub a válec pro projekty vstřikování, kde záleží na stabilitě plastifikace; před výrobou ověřte shodu komponentů s cestou taveniny a detaily výkresu. Zobrazit produkt →
Pro výrobce strojů, kteří kupují komponenty pro novou sestavu, by kontrola výkresu měla zahrnovat konec pohonu, detaily drážky pro pero a spojky, rozložení topného pásu a polohy termočlánků. Šroub, který je rozměrově dokonalý, ale má otvory pro termočlánky volné 15 mm, selže při uvedení do provozu, protože teplotní profil nelze nastavit tak, jak byl navržen. Tyto detaily se vyplatí před zahájením výroby potvrdit písemně, než je objevovat na montážní stanici.
Procesory nahrazující sadu na stávajícím lisu mají jinou prioritu. Potřebují, aby dodavatel vycházel z naměřených rozměrů opotřebovaného dílu, včetně skutečného otvoru v zóně podávání a v zóně dávkování, a aby potvrdil, které rozměry jsou kritické a které mají toleranční prostor. Dodavatel, který požaduje tři měření vrtání, vnější průměr šroubu na obou koncích a fotografii spojky pohonu, dělá svou práci správně.
Tolerance, kontrola a co patří do RFQ
Většina sporů mezi kupujícím v Cincinnati a zámořským dodavatelem šroubů a sudů vede spíše k vágní žádosti o cenovou nabídku než k selhání výroby. Dodavatel postavil to, co říkal výkres; kupující očekával něco, co kresba nezachytila. Níže uvedená tabulka uvádí položky, které by měly být písemně vypořádány před výrobou, zejména u první objednávky.
| RFQ položka | Proč to mění výsledek | Co dodat nebo požadovat |
|---|---|---|
| Údaje o geometrii šroubu | Průměr kořene a rozteč letu nastavují kompresní poměr a kvalitu taveniny | Výkres nebo měřená opotřebovaná část včetně L/D a kompresního poměru |
| Vývrt hlavně a vložka | Tolerance vrtání a pohon třídy vložek jak fit, tak životnost | Jmenovitý otvor, měřený otvor ve třech bodech, typ vložky a tloušťka |
| Detaily rozhraní | Chyby příruby, podávacího hrdla, drážky pro pero a spojky zastavují montáž | Vzor příruby, výkres hrdla přívodu, detail konce pohonu, rozložení ohřívače |
| Specifikace materiálu a opotřebení | Základní ocel a hloubka ošetření určují skutečnou životnost | Základní ocel, hloubka nitridace nebo bimetalová třída, rozsah povrchové tvrdosti |
| Záznam o kontrole | Inženýři kvality potřebují data, ne záruky | Rozměrový protokol, odečty tvrdosti, hodnoty házení, výsledek tlakové zkoušky |
| Značení a balení | Zabraňuje záměnám a poškození při přepravě u objednávek s více položkami | Konvence značení dílů, typ přepravky, ochrana proti korozi, formát balicího listu |
U tolerancí by samotná čísla měla pocházet z výkresu, kdekoli výkres existuje. Pokud tomu tak není, měl by být dodavatel schopen uvést pracovní rozsah a vysvětlit důsledek rozsahu, například kolik kolísání přímosti může podpěra hlavně stroje absorbovat, než se šroub začne drhnout. Kupující by měli být opatrní ohledně jakékoli nabídky, která uvádí toleranci, aniž by vysvětlila, podle čeho se měří.
Kontrolní dokumentace si zaslouží vlastní řádek v objednávce. Pro výrobce OEM strojů je standardem protokol o rozměrech se skutečně naměřenými hodnotami. Pro procesor nahrazující jednu sadu obvykle stačí krátká zpráva popisující vrtání, vnější průměr šroubu, tvrdost a házení. Zeptejte se na požadovaný formát před výrobou, protože zpětné vytvoření protokolu pro hotový díl není totéž jako jeho měření během výroby.
Detailní RFQ s údaji o geometrii, specifikací opotřebení, detaily rozhraní a dohodnutým formátem kontroly odstraňuje většinu rizik z první objednávky.
Dodací lhůty, přepravné a náklady na přistání do Cincinnati
Cincinnati je ve vnitrozemí, což znamená, že každá zásilka od čínského výrobce šroubů a sudů je pohyb s více nohami. Kupující, kteří porovnávají pouze cenu ze závodu, jsou často nepříjemně překvapeni, jakmile se k nim přidá náklad, clo a vnitrostátní doprava. Níže uvedená tabulka rozděluje náklady na jednotlivé části, což je také správná struktura pro srovnání dvou dodavatelů.
| Nákladový prvek | Co pokrývá | Praktická poznámka |
|---|---|---|
| Cena komponentu | Šroub, hlaveň a jakékoli příslušenství v závodě dodavatele | Porovnejte jako u jakosti oceli, typu vložky a příslušenství |
| Inženýrská a výkresová revize | Potvrzení rozměrů, doporučení opotřebení, označení výkresu | Obvykle součástí; zeptejte se výslovně na zakázkové díly nebo díly s reverzním inženýrstvím |
| Exportní balení | Krabice, ochrana proti korozi, značení dílů, seznam balení | Šrouby by měly být podepřeny po celé délce, nikoli konzolově v přepravce |
| Vnitrozemská a námořní přeprava | Přeprava do přístavu, námořní úsek, manipulace v přístavu | Doba přepravy se liší podle trasy; plán pro pár portů, ne jediné číslo |
| Cla a obchodní opatření | Dovozní cla a jakékoli platné obchodní akce v době vstupu | Mění se sazby; potvrďte aktuální pozici u celního makléře před cenovou nabídkou |
| Vnitrozemská dodávka do Ohia | Železnice nebo nákladní auto z přístavu příjezdu do oblasti Cincinnati | Počítejte s dalšími dny na železnici a na naplánování dodávky vybavené jeřábem |
Pokud jde o načasování, standardní jednoduchý šroub nebo nitridovaný válec obvykle projde výrobou během několika týdnů, jakmile je výkres schválen. Bimetalické sestavení, planetární sady a vše, co vyžaduje nový vzor nebo reverzní inženýrství, trvá déle. Oceánský tranzit přidává týdny navrch a vnitrozemská dodávka do Ohia přidává několik dní navíc. Kupující plánující odstávku by měl pracovat zpětně od data instalace, nikoli dopředu od data objednávky.
Dva praktické způsoby, jak zkrátit efektivní dobu realizace. Nejprve objednejte opotřebitelný díl se strojem, nikoli až po poruše; náhradní sada na polici promění čtyřtýdenní pohotovost v jednodenní swap. Zadruhé, pro OEM strojního zařízení se stálým objemem dohodněte s dodavatelem plán postupu, aby byly běžné geometrie již ve výrobě, když objednávka přistane.
Nákupní rizika a jak se zbavit rizika první objednávky
Žádné z níže uvedených rizik není jedinečné pro čínské dodavatele, ale každé z nich se objevuje častěji, když jsou kupující a dodavatel od sebe vzdáleni jedenáct časových pásem a díl nelze před odesláním zkontrolovat.
- Posun geometrie na dílech s reverzním inženýrstvím. Opotřebený vzorek měřený bez kompenzace opotřebení vytváří šroub, který je již na konci svého tolerančního pásma, když je nový. Pošlete jak výkres, tak naměřené rozměry a uveďte, kterým se řídí.
- Náhrada specifikace opotřebení. Nabídka, která říká „bimetalický“ bez třídy nebo tloušťky vložky, ponechává prostor pro levnější konstrukci. Třídu a tloušťku požadujte písemně.
- Neshody rozhraní. Rozložení přírub, drážky a topného tělesa jsou nejčastější příčinou toho, že díl dorazí správně, ale nesestaví se. Potvrďte je fotografiemi a vyznačenými nákresy.
- Mezery v dokumentaci. Pokud nebyla kontrolní zpráva odsouhlasena před výrobou, může dorazit jako obecný certifikát, který nikoho v oddělení kvality neuspokojí.
- Poškození obalu. Dlouhé, štíhlé šrouby se ohýbají, když jsou podepřeny pouze na koncích přepravky. Určete, jak má být díl podporován.
Nejúčinnějším krokem k odstranění rizika je malá první objednávka. Jediná náhradní sada pro linku, kterou zákazník již dobře zná, dává oběma stranám šanci otestovat komunikaci, dokumentaci a montáž před projednáním víceleté smlouvy o dodávkách. Dodavatel šroubů a hlavně, který stojí za to si ponechat, bude s touto první sadou zacházet stejně vážně jako s objednávkou sta kusů.
Začněte s jednou měřitelnou sadou, potvrďte dokumentaci a detaily rozhraní a poté, jakmile se prokáže pracovní vztah, přejděte na smlouvu o dodávce.
Zázemí dodavatele a další čtení
Profil výrobce šroubu a hlavně Společnost byla založena v roce 1990 a provozuje výrobní plochu o rozloze více než 10 000 metrů čtverečních a dodává kónické, paralelní, jednoduché, planetární a bimetalové sady šneků a sudů, součásti pro vstřikování, šneky pro vytlačování pryže a kompletní vytlačovací linky výrobcům strojů a zpracovatelům ve Spojených státech, Německu, na Středním východě a v jihovýchodní Asii.
Pokud kupující potřebuje vlastní geometrii spíše než položku z katalogu, užitečným prvním krokem je rozhovor o pryskyřici, stroji a historii opotřebení, po kterém následuje kontrola výkresu. Většinu technických otázek uvedených výše lze vyřešit na této burze před vydáním nabídky.
FAQ: Sourcing šroubů a sudů pro trh v Cincinnati
Jak obvykle kupující CI Cincinnati zahájí dotaz na šrouby a sudy?
Většina začíná nákresem, změřeným opotřebovaným dílem nebo obojím, plus zatížením pryskyřice a plniva, které stroj běží. Mezi nejsilnější dotazy patří typ stroje, L/D, aktuální měření vrtání a důvod výměny. Tato kombinace umožňuje dodavateli potvrdit geometrii a doporučit balíček opotřebení v první odpovědi namísto kladení tří kol navazujících otázek.
Může dodavatel sladit šroub pro stroj, který je dvacet let starý a nemá výkres?
Ve většině případů ano, pokud je opotřebená část pečlivě změřena a přídavek na opotřebení je započítán. Pomáhají fotografie konce pohonu, podávacího hrdla a jakékoli značky na hlavni. Kupující by si měl ověřit, které rozměry jsou kritické, protože reverzní inženýrství vyrobené na opotřebený vzorek obvykle nedosahují výkonu dílu vyrobeného podle původních jmenovitých rozměrů.
Jak dlouho by měla vydržet sada bimetalového šroubu a hlavně ve srovnání s nitridovanou sadou?
Více než na etiketě závisí na zatížení plniva a provozních podmínkách. V abrazivních směsích, jako je polyamid plněný sklem nebo polypropylen plněný minerály, si bimetalová sada obecně drží své rozměry podstatně déle než nitridovaná sada. U neplněných polyolefinů se mezera zužuje a nitridovaná sada může být rozumnější nákup. Požádejte o srovnání ve vaší konkrétní pryskyřici spíše než o obecné tvrzení.
Jaká je minimální objednávka pro první zkušební verzi?
Jedna sada je normálně použitelná, zejména pro výměnu na stávajícím stroji. Kupující by měli očekávat, že cena za jednotku bude méně příznivá než u plánované objemové objednávky, a měli by do srovnání započítat přepravné. Pro výrobce OEM strojů je malá dávka dvou nebo tří sad často praktickým způsobem, jak otestovat opakovatelnost před tím, než se zaváže k harmonogramu.
Jak kupující zvládají přepravu a cla do Ohia?
Většina z nich využívá zkušeného celního zprostředkovatele a porovnává dodavatele na základě nákladů, nikoli ceny ze závodu. Zásilka se obvykle přesouvá oceánem do amerického přístavu a poté po železnici nebo kamionem do oblasti Cincinnati. Celní sazby a jakákoli použitelná obchodní opatření by měla být potvrzena při vstupu, protože se mění a podstatně ovlivňují srovnání mezi dodavateli.
Poskytují dodavatelé kompletní extrudéry i komponenty?
Někteří ano. Kromě sad šneků a sudů lze dodat planetové a kónické dvoušnekové extrudéry a kompletní potrubí, plechy a profilové linky, což je užitečné pro výrobce strojů sestavující celý systém nebo pro procesor zvyšující kapacitu. Pro kupující, kteří potřebují pouze náhradní součást, zůstává cesta součásti jednodušší a rychlejší cestou.
Jaké dokumenty by měly dorazit se zásilkou?
Minimálně seznam balení, který odpovídá označení dílů, protokol o rozměrové kontrole se skutečnými naměřenými hodnotami, údaji o tvrdosti a případnými výsledky tlakových zkoušek sudu. Kupující s formálním vstupním kontrolním procesem by se měli dohodnout na formátu zprávy před zahájením výroby, protože dodatečné vybavení hotové součásti není totéž jako její měření během výroby.
Vzorec všech typů kupujících v regionu je konzistentní. Tvůrce stroje v Cincinnati, procesor s tuhým PVC a opravna potřebují tytéž čtyři věci, které jsou jasně zodpovězeny: odpovídá geometrie, vydrží obal opotřebení tuto pryskyřici, bude dokumentace splňovat kvalitu a kdy skutečně dorazí. Správně tyto čtyři a cena se stane běžnou komerční konverzací, nikoli hazardem.
Pokud proudové vedení ztrácí výkon, špatně drží měřidlo nebo spotřebovává více energie než dříve, je obvykle prvním místem, které stojí za měření, sada šroubu a hlavně. Krátká technická výměna názorů s výrobcem, který tyto příznaky již viděl, je rychlejší cestou k odpovědi než další kolo nabídek na identický náhradní díl.
Vybraný displej ložiska
 浙公网安备 33090202000520 号
