

Autor: Weibo
Datum: Oct 26, 2026
Kalibrace a testování chemického vstřikovacího systému na linkách na zpracování plastů
Na vstřikovacím lisu probíhá zakázka polypropylenu plněného sklem. Podavač aditiv je nastaven tak, aby dodával 2,4 % předsměsi, rychlost šneku vypadá normálně a obsluha se od posledního zastavení údržby nedotkla dávkovacího čerpadla. Přesto se na šarži objevují barevné pruhy, občasné krátké rány a rostoucí míra odmítnutí. Bezprostředním podezřením je obvykle podavač. Často je však skutečný problém právě v tom kalibrace a testování chemického vstřikovacího systému byl považován spíše za jednorázový úkol nastavení než za řetězec kontrol, který zahrnuje dávkovací zařízení, hardware pro dodávání taveniny a podmínky procesu kolem nich.
První závěr: kalibrace není pouhé seřízení čerpadla, dokud výstupní číslo nevypadá jako přijatelné. Při zpracování plastů závisí spolehlivý systém chemického vstřikování na stabilní dráze taveniny skrz šnek a válec, opakovatelném tlaku a teplotě a dávkovací odezvě, která je ověřena více než jednou rychlostí. Testování by mělo potvrdit, co systém dělá po zahřátí, po změně rychlosti, po změně materiálu a po údržbě. Pokud tyto čtyři podmínky nejsou pokryty, může kalibrační list vypadat perfektně, zatímco výroba stále kolísá.
To je důležité pro vstřikovací lisy, vytlačovací linky a výrobce zařízení, protože vstřikování aditiv je zřídka izolováno od zbytku stroje. Barviva, stabilizátory, pěnidla, pomocné látky a reaktivní složky, to vše vstupuje do proudu taveniny, který je dopravován, stlačován, stříhán a odměřován šnekem a bubnem. Kalibrační základní čára je proto pouze tak stabilní jako mechanická platforma pod ní.
Kalibrace prokazuje dávkovací zařízení; testování prokazuje, zda celý systém vstřikování a dodávky taveniny dokáže udržet tento výkon ve výrobě.
Co skutečně zahrnuje kalibrace a testování chemických vstřikovacích systémů
Častou chybou je oddělení „čerpadla“ od „stroje“. Na výrobní lince systém chemického vstřikování zahrnuje zásobní nádrž, sací potrubí, čerpadlo nebo podavač, výtlačné potrubí, zpětné ventily, tlakoměry, řídicí signál, vstřikovací bod a sestavu šroubu a válce, která přijímá přísadu. Chyba kalibrace může pocházet z kterékoli z těchto oblastí. Peristaltické nebo membránové čerpadlo může být mechanicky v pořádku, ale nasává vzduch přes opotřebované těsnění. Podavač se ztrátou hmotnosti může být přesný v izolaci, ale dodává nerovnoměrně, pokud tlak v sudu kolísá. Zubové čerpadlo může mít stálý výkon při jedné rychlosti, ale ztrácet opakovatelnost během vypínání.
Pomáhá rozdělit kalibraci a testování do tří vrstev. První je vrstva přístroje: požadovaná hodnota, zpětná vazba snímače, délka zdvihu, frekvence pulzů, odečet hmotnosti a odezva řízení. Druhá je hydraulická nebo mechanická vrstva: těsnění, ventily, vedení, šrouby, válce, kontrolní kroužky, trysky a součásti pohonu. Třetí je procesní vrstva: teplota taveniny, protitlak, doba zdržení, viskozita materiálu a skutečný bod, kde se aditivum setkává s polymerem. Užitečný testovací plán se dotýká všech tří, protože chyba v jedné vrstvě se často maskuje jako chyba v jiné.
| Vrstva | Co ověřit | Praktický test | Vliv na vstřikování aditiva |
|---|---|---|---|
| Přístroj a ovládání | Přesnost nastavené hodnoty, škálování signálu, doba odezvy, limity alarmů | Test krokové změny při nízkých, středních a vysokých rychlostech | Odhalí zpožděnou odezvu, nesprávné škálování nebo nestabilní zpětnou vazbu |
| Mechanická dodávka | Těsnění čerpadla, zpětné ventily, omezení potrubí, vnikání vzduchu, opotřebení šroubu a válce | Vizuální kontrola, tlaková zkouška, gravimetrická výstupní kontrola | Vysvětluje drift, pulsaci, občasné poddávkování nebo ztrátu opakovatelnosti |
| Roztavit a zpracovat | Teplotní profil sudu, protitlak, rychlost šneku, doba zdržení, stav bodu vstřiku | Krátkodobá výrobní zkouška se záznamem tlaku a teploty | Ukazuje, zda je přísada dodávána do stabilního proudu taveniny |
| Dokumentace | Základní výstup, korekční faktory, historie údržby, šarže materiálu | Záznamy před a po s limity úspěšnosti/neúspěšnosti | Zabraňuje tomu, aby se opakované úpravy staly novým normálem |
Tabulka je záměrně spíše praktická než teoretická. V rušném závodě může být osobou, která kalibruje systém, technik, procesní inženýr nebo vedoucí údržby. Test by měl být dostatečně jednoduchý na opakování, ale dostatečně konkrétní, aby odhalil trend. Jediný odečet výstupu v jedné požadované hodnotě je užitečný pro rychlou kontrolu, ale neřekne vám, zda systém správně reaguje, když výroba přejde na jinou rychlost nebo materiál.
Pro vstřikování i vytlačování je nejlepším výchozím bodem písemná kalibrační hranice. Definujte, které komponenty jsou v rozsahu, které hodnoty se zaznamenávají a které podmínky ruší platnost testu. Například test provedený předtím, než hlaveň dosáhne tepelné rovnováhy, nemusí představovat výrobu. Zkouška prováděná s jinou chemickou viskozitou, než má výrobní kapalina, může vytvořit korekční faktor, který je zavádějící. Test, který ignoruje opotřebení šroubu, může projít čerpadlem, ale produkt selhat.
Kalibrační záznam má smysl pouze tehdy, když uvádí stav stroje, materiál a rychlost testování, za kterých byl odečet.
Proč stav šroubu a hlavně mění základní linii kalibrace
Chemické vstřikování se často posuzuje pouze podle dávkovacího zařízení, ale přijímací systém má velký vliv na to, co znamená „přesný“ ve výrobě. Šnek a válec nastavují profil tlaku, stabilitu dopravy, historii smyku a rovnoměrnost taveniny. Pokud má šroub opotřebení na špičkách unašeče, pokud vývrt hlavně ztratil toleranci nebo pokud kontrolní kroužek na vstřikovací jednotce netěsní konzistentně, může být aditivum správně dávkováno čerpadlem a špatně distribuováno v proudu taveniny. Operátor poté nastaví čerpadlo tak, aby kompenzoval mechanický problém, který posune kalibraci od její skutečné základní linie.
Uvažujme vstřikovací stroj s přísadou citlivou na smyk. Opotřebený zpětný ventil může umožnit mírný zpětný tok během vstřikování. Dávkovací čerpadlo může stále dodávat naprogramovanou dávku, ale skutečné množství přísady, které se dostane do formy, se může cyklus od cyklu lišit. Samotný tlakový test to nemusí zachytit, protože únik je malý a přerušovaný. Test krokové rychlosti kombinovaný s kontrolou hmotnosti výstřelu a stopou tlaku hlavně je více odhalující. Stejná logika platí pro vytlačování: opotřebená dávkovací část může vytvářet tlakové pulsace, které způsobí, že kapalné aditivum vypadá, jako by „vybuchlo“, i když je čerpadlo v klidu.
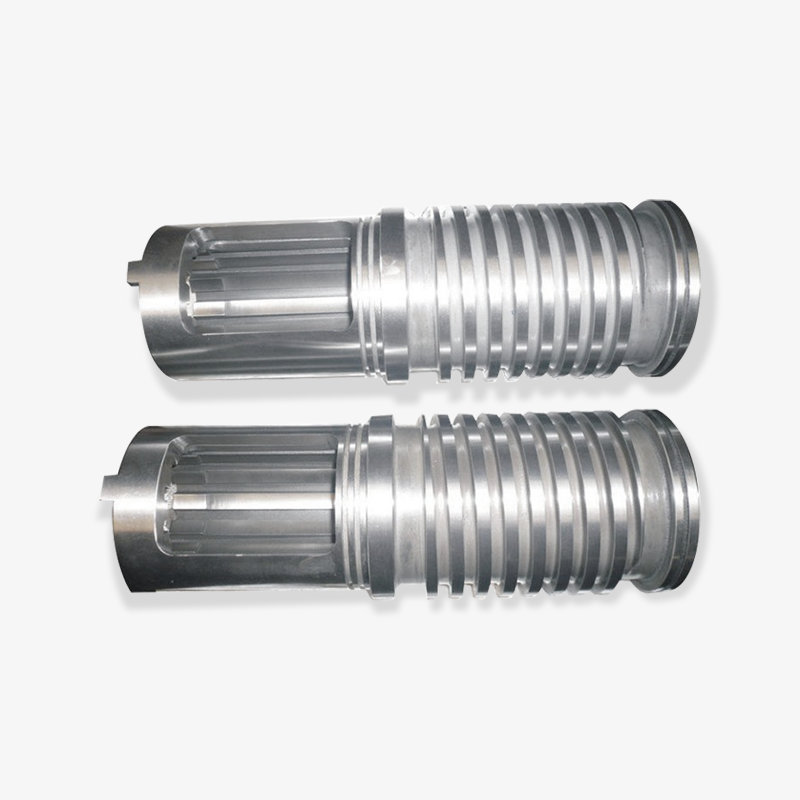
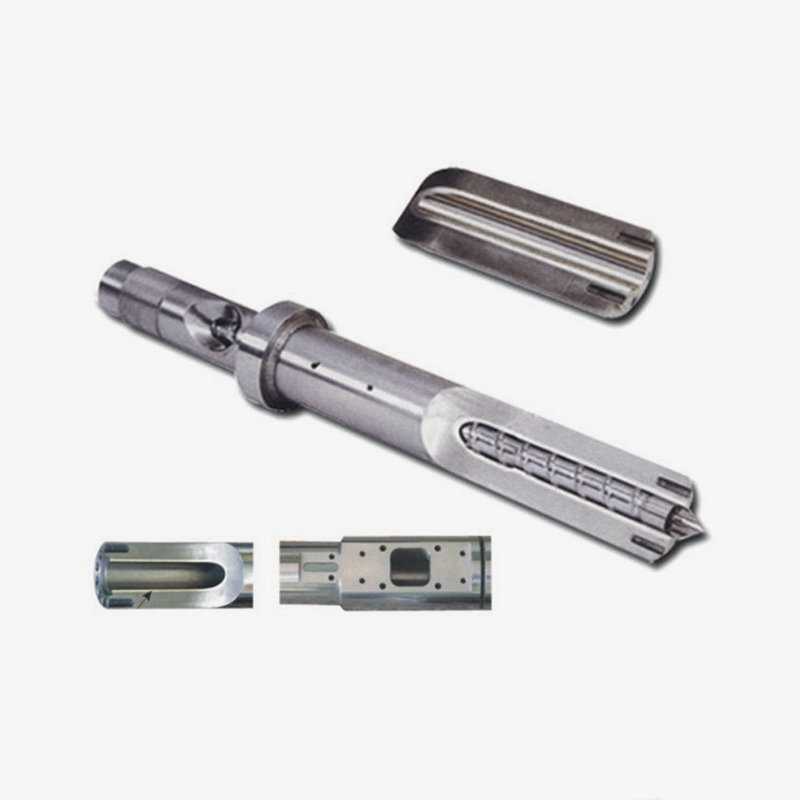
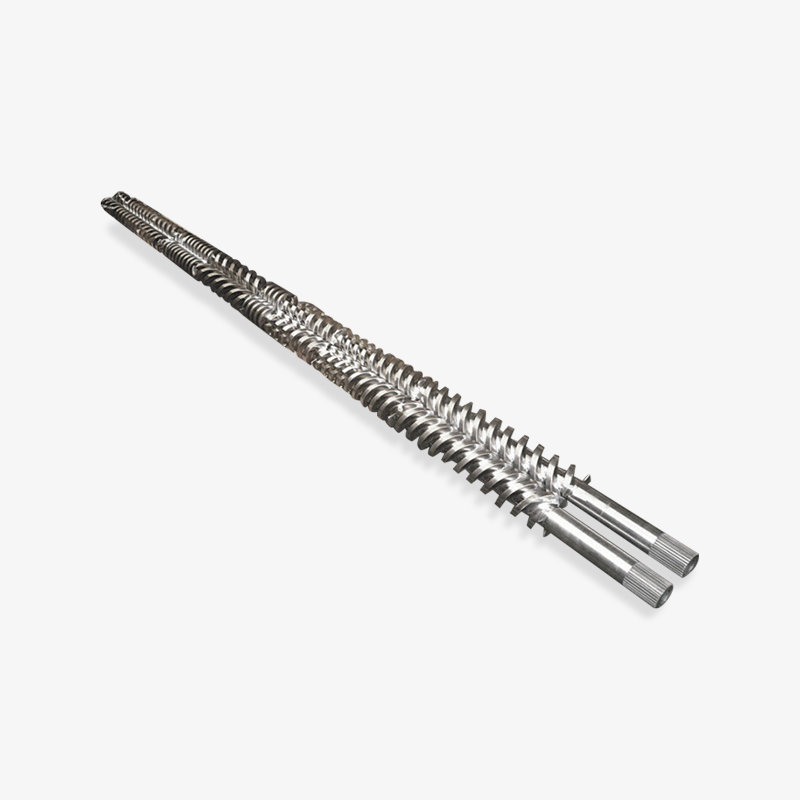
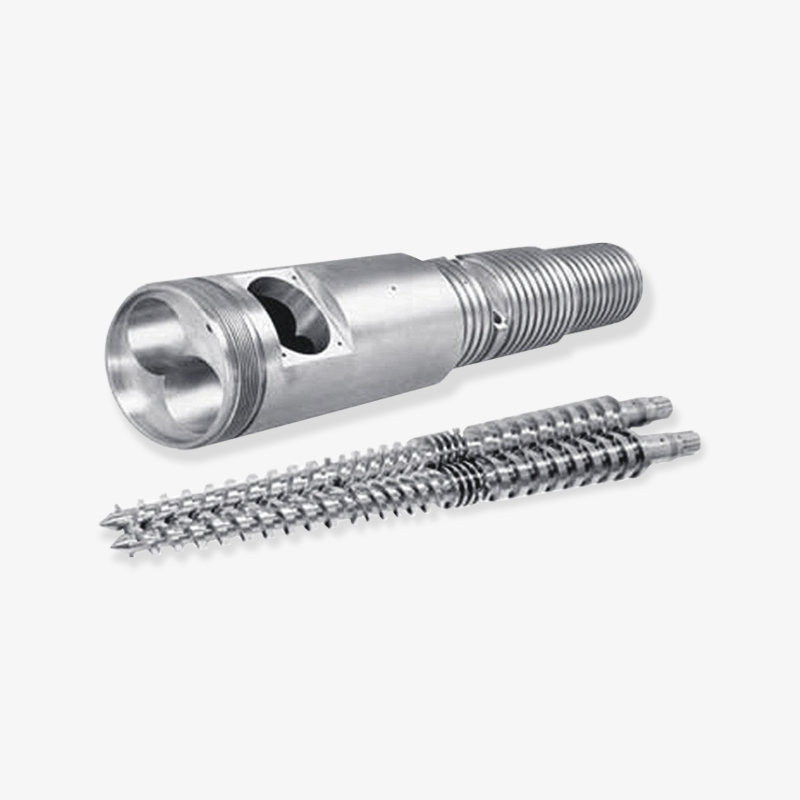
 Vlastní vstřikovací šroub a hlaveň Vlastní šnek a válec pro vstřikování, s přizpůsobenou vůlí pro podporu stabilního transportu materiálu a snížení kolísání; relevantní při posuzování náhradního hardwaru a kalibraci. Zobrazit produkt →
To je důvod, proč by dodavatel šroubů a sudů měl být považován za součást kalibračního rozhovoru, nikoli pouze za zdroj náhradních dílů. Rozměrová konzistence, výběr materiálu a stav povrchu ovlivňují, jak rychle se stroj po údržbě vrátí do stabilní základní linie. Když je nainstalován náhradní šroub nebo válec, měl by být systém chemického vstřikování znovu otestován, spíše než se předpokládat, že je nezměněn. Nový hardware může změnit odezvu na tlak, dobu zdržení a chování při míchání natolik, že vyžaduje nový korekční faktor.
Agresivní přísady a plněné směsi činí otázku opotřebení důležitější. Skleněná vlákna, minerální plniva a některé zpomalovače hoření mohou urychlit růst vůle v hlavni a na šroubu. Bimetalový válec nebo speciálně kalený šroub mohou zlepšit odolnost proti opotřebení, ale neodstraňují potřebu kalibrace. Jednoduše dává kalibraci větší šanci, že zůstane stabilní mezi intervaly údržby. Špatný závěr je „upgradujte metalurgii a zapomeňte na plán zkoušek“. Lepším závěrem je „zvyšte odolnost proti opotřebení a použijte testovací plán k ověření, že zlepšení trvá“.
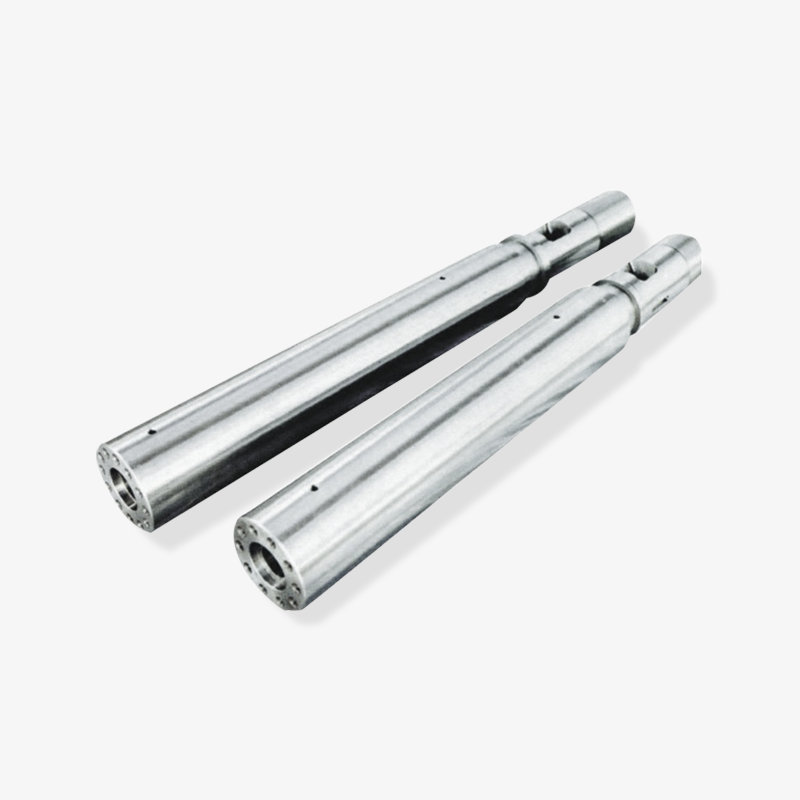
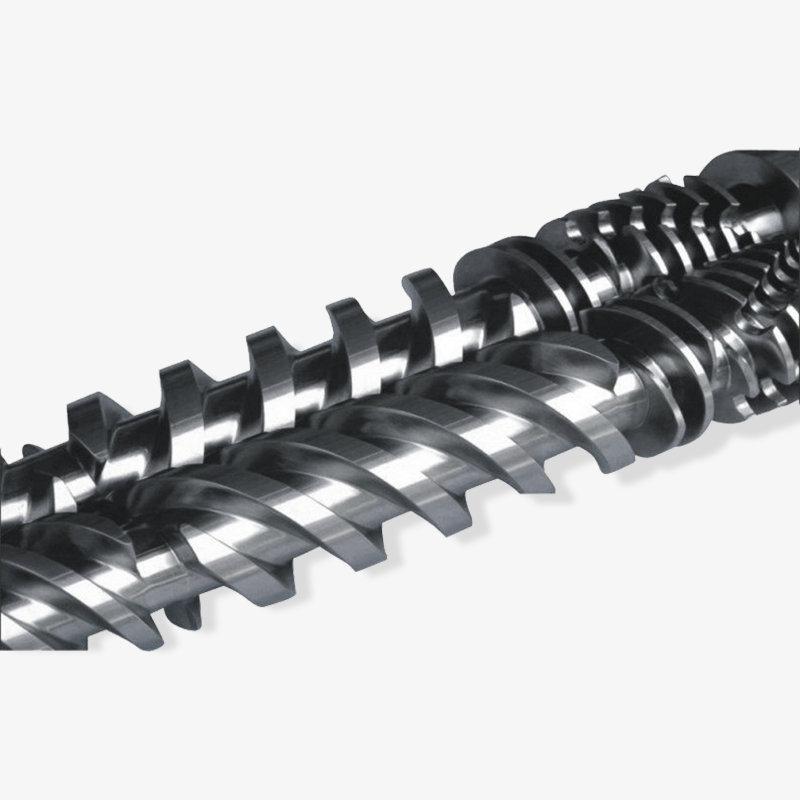
 Vlastní bimetalová šroubová hlaveň pro speciální plasty Bimetalový šroubový válec se strukturou z dvojité slitiny a povlakem odolným proti opotřebení pro strojírenské a speciální plasty; kandidát při porovnávání možností výměny odolné proti opotřebení a kontrolních záznamů. Zobrazit produkt →
Pro zpracovatele, kteří porovnávají možnosti výměny, si vyžádejte kontrolní záznamy, které se připojují ke kalibračnímu plánu: průměr šroubu, geometrie letu, vývrt hlavně, tvrdost povrchu a přímost. Na těchto detailech záleží, protože systém chemického vstřikování, který je kalibrován na opotřebovaném stroji, může vyžadovat nepřetržitou korekci, zatímco stejný systém na mechanicky zdravém stroji může udržet stabilní nastavenou hodnotu s mnohem menším počtem úprav. Cílem není dokonalý stroj; cílem je známý stav stroje, na kterém je kalibrace založena.
Pokud jsou šroub a válec opotřebované, může být dávkovací čerpadlo obviňováno z problému s tlakem a mícháním, které samotná kalibrace nemůže opravit.
Praktický pracovní postup kalibrace a testování pro procesní inženýry
Následující pracovní postup je určen pro závod na zpracování plastů, kde se chemická přísada, barvivo, pěnidlo nebo pomocná látka vstřikuje do extrudéru nebo vstřikovacího stroje. Nenahrazuje pokyny výrobce zařízení, ale poskytuje opakovatelnou sekvenci, kterou lze přizpůsobit různým typům čerpadel a konstrukcím podavačů.
- Definujte výrobní podmínky. Zaznamenejte jakost materiálu, typ aditiva, cílovou dávku, profil teploty taveniny, rychlost šneku, protitlak, dobu cyklu a rychlost linky. Kalibrace bez těchto podmínek je pouze dílenským cvičením.
- Před seřízením zkontrolujte. Zkontrolujte nádrže, filtry, sací potrubí, těsnění, zpětné ventily, vstřikovací body a oblast hlavně kolem plnicího hrdla a trysky. Hledejte netěsnosti, vykrystalizovanou chemikálii, ucpané vedení, vnikání vzduchu a opotřebované spoje. Malá netěsnost na straně sání může způsobit nepravidelné dávkování, které vypadá jako problém s ovládáním.
- Potvrďte tepelnou stabilitu. Přiveďte sud a dávkovací linky na výrobní teplotu a ponechte dostatek času na namáčení. Viskozita se mění s teplotou, takže příliš brzy provedená kalibrace nemusí po stabilizaci stroje obstát. U chemikálií citlivých na teplotu ověřte, zda se vstřikovací potrubí nepřehřívá nebo nechladí nerovnoměrně.
- Vytvořte referenční výstup. Spusťte dávkovací zařízení známou rychlostí a sbírejte výstup podle hmotnosti nebo objemu po pevně stanovený čas. Použijte čisté nádoby a stupnici nebo měrku vhodnou pro cílovou dávku. Zaznamenejte skutečný výkon, nikoli zobrazenou nastavenou hodnotu. Opakujte alespoň dvakrát, abyste viděli opakovatelnost.
- Testujte ve více sazbách. Zkontrolujte nízkou, střední a vysokou míru produkce. Čerpadlo, které je přesné při 70% zdvihu, může driftovat při 20% zdvihu. Podavač, který funguje dobře při ustálené rychlosti, může špatně reagovat na požadavky krátkého cyklu. Účelem je najít rozsah, kde systém drží toleranci, ne vynutit jeden korekční faktor v celém rozsahu.
- Ověřte dobu odezvy. Zaveďte změnu nastavené hodnoty a změřte, jak dlouho systému trvá dosažení nového výkonu a stabilizace. To je důležité zejména u vstřikovacích lisů s krátkými cykly a na vytlačovacích linkách, kde změny aditiv rychle ovlivňují barvu nebo pěnění. Pomalá odezva může vést k nadměrné korekci ze strany obsluhy.
- Spusťte zkušební verzi. Vyrobte krátkou sérii za normálních podmínek a zkontrolujte výsledek: barvu, hustotu, strukturu pěny, sílu, povrchovou úpravu nebo cokoli, co má aditivum kontrolovat. Pokud je přísada kritická pro rozměrovou stabilitu nebo shodu s předpisy, zahrňte příslušnou kontrolu kvality. Kalibrace čerpadla, která neprodukuje přijatelný produkt, je neúplná.
- Zaznamenejte a uzamkněte základní linii. Zdokumentujte požadovanou hodnotu, skutečný výkon, korekční faktor, šarži materiálu, teplotu, tlak a datum. Označte přijatelný rozsah a akci, kterou je třeba podniknout, pokud je naměřená hodnota mimo něj. Záznam by měl být použitelný do další směny, nejen pro toho, kdo test prováděl.
Na pořadí záleží, protože odděluje příčiny. Pokud je výstup nízký při všech rychlostech, může být problémem problém s čerpadlem nebo napájením. Pokud je výstup přijatelný při vysoké frekvenci, ale špatný při nízké frekvenci, může být problémem ztlumení, pulzace nebo rozlišení ovládání. Pokud je výstup stálý, ale kvalita produktu se liší, může být problémem míchání, stabilita tlaku nebo stav šroubového sudu. Testování více než jednou rychlostí je jedním z nejrychlejších způsobů, jak je odlišit.
Je také užitečné přiřadit každému řádku „vlastníka kalibrace“. Tato osoba nemusí provádět každý test, ale měla by kontrolovat základní záznam a schvalovat změny. Bez vlastnictví se hromadí drobné úpravy. Jedna směna zvýší zdvih pumpy, aby se odstranil problém s barvou, další směna jej zkrátila, aby se ušetřila přísada, a během několika týdnů nikdo neví, které nastavení je ověřené.
Kalibrujte rychlostí, jakou stroj skutečně poběží, a poté prokažte opakovatelnost na spodní a horní hranici tohoto rozsahu.
Testovací metody, které odhalují více než jedno měření toku
Žádný test nepokrývá každý režim selhání. Gravimetrická kontrola je vynikající pro přesnost výstupu, ale může přehlédnout pomalý únik tlaku. Tlaková zkouška může odhalit integritu těsnění, ale neprokáže, že aditivum je distribuováno v tavenině. Výrobní zkouška ukazuje konečný výsledek, ale nemusí určit, která součást je unášena. Praktickou odpovědí je malá testovací sada, která se opakuje v konzistentním pořadí.
Během uvádění do provozu věnuje většina týmů největší část pozornosti ověřování výstupu, protože je viditelné a snadno dokumentovatelné. Stabilita tlaku a teplotní podmínky obvykle dostávají další úroveň pozornosti, po níž následuje kontrola opotřebení a testování odezvy. Níže uvedená tabulka ukazuje praktický profil důrazu, nikoli pevné pravidlo. Účelem je podnítit diskusi o tom, kde může být současný plán kalibrace podhodnocen.
Relativní důraz na kalibraci při uvádění do provozu
Výstup a opakovatelnost Vysoká
Stabilita tlaku a těsnění Vysoká
Teplota a viskozita Střední
Odezva a ztlumení Střední
Trend opotřebení a údržby Probíhá
Graf ukazuje na vyvážený plán spíše než na jednočíselné rozhodnutí o vyhovění/neúspěchu. Ověření výstupu je nezbytné, ale nemělo by vytlačovat kontroly tlaku, protože čerpadlo může dodávat správný objem do potrubí, které je částečně ucpané nebo pulzující. Kontroly teploty a viskozity si zaslouží podobnou pozornost, když je aditivum citlivé na teplo nebo když vstřikovací potrubí prochází horkou zónou. Testy odezvy a vypnutí jsou nejdůležitější u vstřikování s krátkým cyklem a na vytlačovacích linkách, které mění rychlost během směny. Trendy opotřebení jsou pomalejší, ale vysvětlují, proč kalibrace, která prošla minulým čtvrtletím, nyní potřebuje jiný korekční faktor.
Pro výrobce nebo dodavatele šroubů a sudů poskytují tyto testovací kategorie také užitečný servisní rozhovor. Když procesor hlásí nestabilní dávkování aditiva, první otázky by měly oddělit výkon čerpadla od stability dodávky taveniny. Je průběh tlaku v sudu stálý? Obnovuje se šroub důsledně? Těsní kontrolní kroužek? Je místo vstřiku jasné? Dodavatel, který rozumí těmto interakcím, může zákazníkovi pomoci vyhnout se výměně čerpadla, když je skutečným problémem opotřebovaná měřicí část.
Praktická testovací sada často obsahuje čtyři kontroly: gravimetrickou výstupní zkoušku ve třech rychlostech, kontrolu udržení tlaku nebo těsnosti na výtlačné straně, krátkou výrobní sérii se záznamem teploty a tlaku a vizuální kontrolu šroubu, válce, zpětného ventilu a místa vstřiku. Přidejte kontrolu doby odezvy, když je regulační smyčka rychlá, a přidejte kontrolu trendu opotřebení, když je materiál abrazivní. Testovací sada nemusí být složitá, ale je nutné ji opakovat pokaždé stejným způsobem.
Použijte alespoň jeden výstupní test, jeden tlakový test a jeden výrobní test; každý zachytí jinou třídu selhání kalibrace.
Tolerance, frekvence a záznamy: Nastavení realistických standardů
Tolerance by měly vycházet z požadavků na produkt a schopností systému, nikoli z kopírovaného čísla na generickém formuláři. Barvivo, které ovlivňuje vzhled, může tolerovat širší pás než reaktivní přísada, která ovlivňuje rozměrovou stabilitu nebo poddajnost. Pěnidlo může být vysoce citlivé na změny rychlosti, zatímco pomocné zpracovatelské činidlo může být shovívavější. Kalibrační plán by měl uvádět přijatelné pásmo pro každou přísadu a opatření, která je třeba provést, když je toto pásmo překročeno.
Užitečné prohlášení o toleranci má tři části: cílovou dávku, přípustnou odchylku a testovací podmínky. Například „cíl 2,0 % hmotnosti při produkční rychlosti, přijatelné rozmezí 1,9 % až 2,1 %, ověřeno po 30 minutách tepelného namočení.“ To je užitečnější než „kalibrované čerpadlo“. Dalšímu technikovi sdělí, co bylo testováno a jak vypadalo „dobře“. Pokud je aditivum kritické, otestujte více než jednou rychlostí a zaznamenejte korekční faktor pro každou rychlost, spíše než vynucení jediného průměru.
Frekvence by měla být založena na riziku. Vysoce rizikové aplikace, abrazivní materiály, agresivní chemikálie a linky, které běží nepřetržitě, mohou vyžadovat častější kontroly. Stabilní aplikace s čistou chemikálií a dobře udržovaným strojem může vyžadovat méně časté ověřování. Na spouštěcích bodech záleží stejně jako na kalendáři: po výměně šroubu nebo hlavně, po výměně těsnění nebo ventilu, po změně šarže materiálu, po delší odstávce a po jakékoli nevysvětlené změně kvality. Kalibrace prováděná pouze k pevnému měsíčnímu datu může vynechat problém, který začal den po posledním testu.
- Denně: vizuální kontrola netěsností, ucpaných potrubí, nízké hladiny v nádrži a zjevných alarmů tlaku nebo teploty.
- Týdně: potvrďte výstup při produkčním tempu a porovnejte se základním záznamem.
- Měsíčně nebo čtvrtletně: testujte nízké a vysoké frekvence, kontrolujte dobu odezvy a kontrolujte indikátory opotřebení.
- Po údržbě: při každé změně šroubu, válce, zpětného ventilu, čerpadla nebo bodu vstřikování znovu nastavte systém.
- Po změně materiálu: ověřte viskozitu, teplotní citlivost a jakýkoli požadovaný korekční faktor.
Záznamy by měly být dostatečně krátké, aby je bylo možné doplnit, a dostatečně konkrétní, aby bylo možné provést audit. Obvykle stačí jednostránkový formulář s datem, řádkem, materiálem, aditivem, žádanou hodnotou, skutečným výkonem, testovací rychlostí, teplotou, tlakem, korekčním faktorem a technikem. Přidejte pole komentářů pro cokoli neobvyklého: novou šarži chemikálií, hlučné čerpadlo, kolísání tlaku nebo nedávnou opravu sudu. V průběhu času komentáře často vysvětlují posun lépe než samotná čísla.
Nastavte toleranci z rizika produktu a nastavte frekvenci z rizika stroje; ani jeden by neměl být slepě kopírován z jiného řádku.
Běžné chyby kalibrace a jak je včas zachytit
Nejčastější poruchou je ne zcela mrtvé čerpadlo. Je to pomalé vychýlení: systém dodává o něco více nebo o něco méně, než je zaznamenaná základní linie, a operátor to koriguje hmatem. Barva bude trochu tmavší, pěna trochu hustší nebo se výkon cyklu posune. Protože je změna pozvolná, nezazní žádný alarm. Trendový graf skutečného výstupu versus nastavená hodnota to zachytí dříve než kontrola s jedním vyhověním/neúspěchem.
Další častou příčinou je vnikání vzduchu. Uvolněná sací armatura, opotřebované těsnění nebo téměř prázdná nádrž mohou zavádět vzduch do potrubí. Čerpadlo může stále běžet, ale výstup začne pulzovat nebo je nekonzistentní. Na vstřikovacím lisu se příznak může objevit jako přerušované krátké výstřely nebo barevné variace, které se zdánlivě nesouvisí s přísadou. Jasná čára, kontrola těsnosti a test se stálým výkonem při nízké frekvenci obvykle odhalí problém.
Nestabilita tlaku je často chybně chápána jako problém kalibrace. Pokud tlak v sudu kolísá kvůli opotřebovanému kontrolnímu kroužku, částečně ucpané trysce nebo nestabilnímu zotavení šneku, může být přísada dodávána do nekonzistentního proudu taveniny. Kalibrace čerpadla může být správná, zatímco konečná koncentrace je nesprávná. Zde může revize běžných problémů se šroubovým válcem vstřikovacího stroje ušetřit čas, protože oprava může být spíše mechanická než instrumentální.
Užitečné další čtení
Posun související s teplotou lze snadno přehlédnout. Chemikálie, která je kalibrována na jednu viskozitu, se může chovat odlišně, když se změní profil válce nebo když je vstřikovací potrubí umístěno blíže k horké zóně. Kalibrační záznam by měl obsahovat teplotu, při které byl test proveden. Pokud se výrobní teplota liší, korekční faktor se nemusí přenést. To je zvláště důležité pro pěnidla a reaktivní aditiva, kde malé změny teploty mohou změnit chování reakce nebo expanze.
Nakonec sledujte „tečení úpravy“. Technik změní zdvih čerpadla, aby vyřešil krátkodobý problém s kvalitou, ale změna se nezaznamená. Další posun vidí jinou základní linii a znovu se upraví. Po několika týdnech systém běží s nezdokumentovaným nastavením. Tomu zabrání jednoduché pravidlo: každá změna nastavené hodnoty dávkování musí být zaznamenána s důvodem. Pokud je důvodem mechanický problém, raději jej opravte, než jej schovávejte v kalibraci.
Většina chyb dávkování jsou pomalé odchylky, úniky vzduchu nebo problémy s tlakem maskované jako odchylka kalibrace; trendová data je odhalí dříve než odpad.
Výběr dodavatele šroubů a hlavně pro stabilní výkon vstřikování
Když procesor získává náhradní šrouby a válce, rozhodnutí o nákupu by mělo zahrnovat rutinu kalibrace a testování, která bude následovat po instalaci. Nízkonákladový díl, který mění odezvu na tlak nebo se rychle opotřebovává, může způsobit měsíce úprav dávkování. Technicky vhodný díl s dokumentovanými rozměry a jakostí materiálu poskytuje procesnímu inženýrovi stabilní výchozí bod. Proto by hodnocení mělo zahrnovat kontrolní schopnost výrobce, nikoli pouze cenu za kus.
Zeptejte se, jak dodavatel kontroluje geometrii šroubu, toleranci válcového otvoru, přímost, tvrdost povrchu a sledovatelnost materiálu. Zeptejte se, zda dodavatel může dodat k zásilce zprávy o rozměrech. Zeptejte se, jaké možnosti odolnosti proti opotřebení jsou k dispozici pro konkrétní přísadu nebo plnivo. Pro abrazivní směsi může být vhodný bimetalový válec šroubu nebo kalený šroub, ale výběr by měl být založen na mechanismu opotřebení, nikoli na obecném štítku aktualizace. Dodavatel, který rozumí aplikacím vytlačování a vstřikování, může pomoci sladit hardware s rizikem procesu.
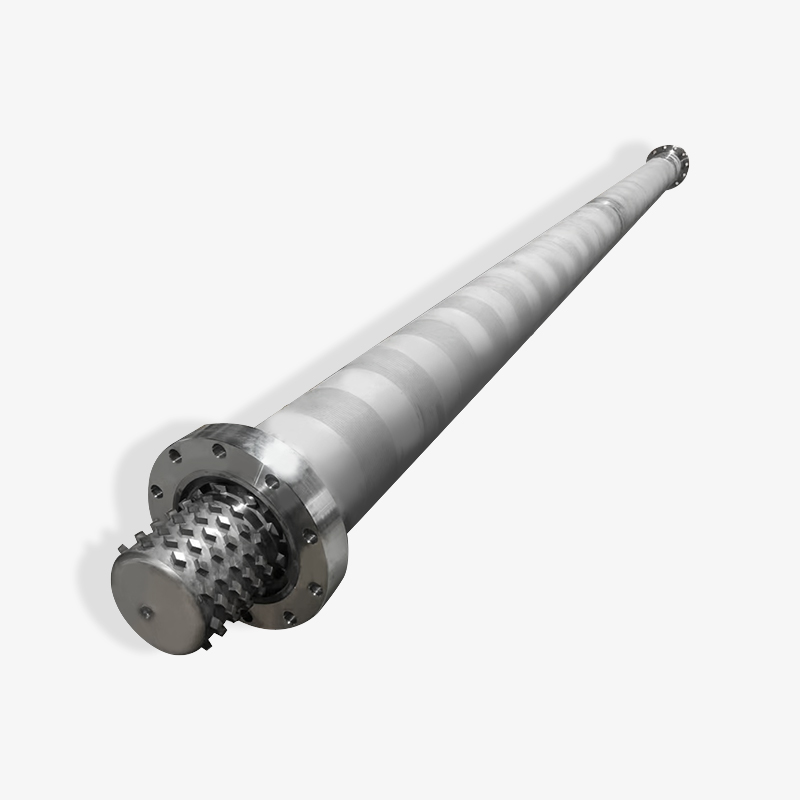
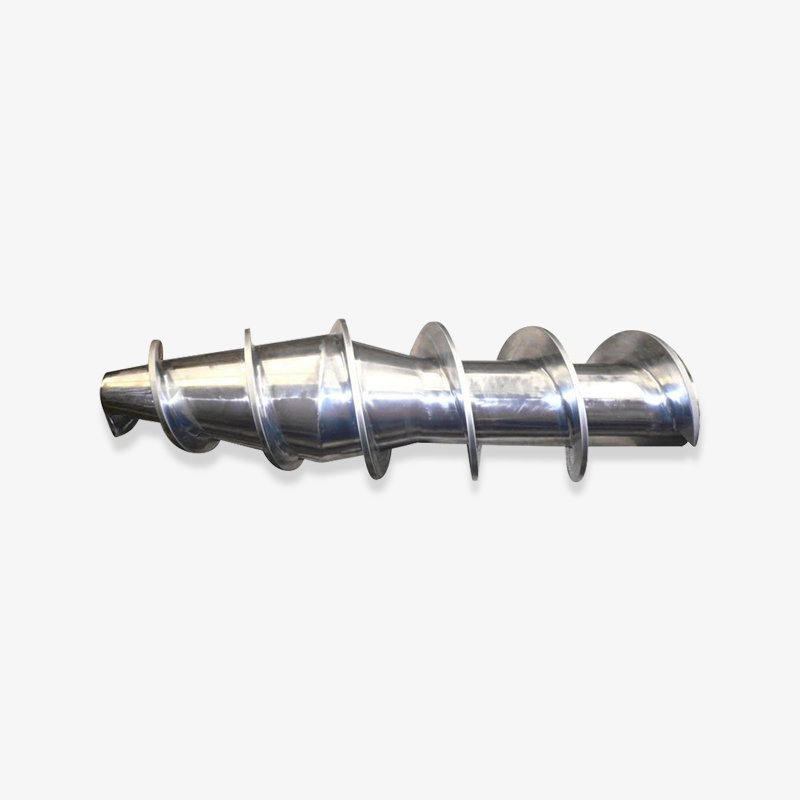
 Vlastní jednošroubová hlaveň pro vytlačování Vlastní jednošnekový válec pro vytlačování s modulárními součástmi a ovládací podporou; relevantní, když opotřebení podávací zóny nebo vůle šneku může ovlivnit stabilitu dopravy. Zobrazit produkt →
Pro vytlačovací linky platí stejná logika pro jednošnekový válec a podávací pouzdro. Pokud je podávací část opotřebovaná nebo je příliš velká vůle mezi válcem a šnekem, rychlost dopravy se může stát nestabilní. Systém vstřikování aditiva pak přijímá proud taveniny, který se již mění v tlaku a výstupu. Kalibrace může být stále možná, ale bude vyžadovat častější korekci. Dodavatel, který může diskutovat o návrhu napájecí zóny, kompresním poměru a vzorech opotřebení, je užitečnější než dodavatel, který uvádí pouze číslo dílu.
Průmysloví nákupčí často porovnávají výrobce, dodavatele a velkoobchodníka z hlediska dodací lhůty a jednotkové ceny. Na těchto faktorech záleží, ale měly by být zváženy s náklady na nestabilní výrobu. Sada šroubů a hlavně, která se dodává s jasnými kontrolními údaji a konzistentní specifikací materiálu, může snížit počet proměnných během uvádění do provozu. Díky tomu je první kalibrace rychlejší a dlouhodobá základní linie spolehlivější. Poskytuje také referenční bod pro údržbu, když nakonec začne opotřebení.
Nejlepší dodavatel šroubů a sudů snižuje kalibrační proměnné dokumentováním rozměrů, materiálů a možností opotřebení předtím, než se díly dostanou do závodu.
FAQ: Kalibrace a testování chemického vstřikovacího systému
Jak často by měl být systém chemického vstřikování kalibrován?
Univerzální interval neexistuje. Užitečnější je plán založený na rizicích: ověřujte výstup při výrobním tempu týdně, testujte nízké a vysoké sazby měsíčně nebo čtvrtletně a po údržbě, změnách materiálu nebo nevysvětlených kvalitativních směnách znovu upravte výchozí stav. Vysoce rizikové přísady, abrazivní plniva a kontinuální linky obvykle vyžadují přísnější kontroly než stabilní aplikace s nízkým rizikem.
Jaká tolerance je přiměřená pro kalibraci chemického vstřikovacího systému?
Tolerance by měla vycházet z požadavků na produkt a ze schopností systému. Společným výchozím bodem je úzké pásmo kolem cílové dávky při produkčním množství, se samostatnými kontrolami při nízkých a vysokých dávkách. V záznamu by měl být uveden cíl, přípustná odchylka, rychlost testu a teplota, aby bylo možné výsledek spravedlivě porovnat.
Měla by být kalibrace provedena vodou nebo výrobní chemikálií?
Voda je vhodná pro mechanické kontroly, ale nemusí představovat viskozitu, hustotu nebo teplotní citlivost výrobní chemikálie. Pokud je to bezpečné, použijte vodu pro počáteční kontrolu úniku a odezvy, poté ověřte pomocí reprezentativní kapaliny nebo skutečné chemikálie za kontrolovaných podmínek. Korekční faktor by měl být založen na kapalině, která poběží ve výrobě.
Jaké testy by se měly opakovat po výměně šroubu nebo hlavně?
Opakujte výstupní test při několika rychlostech, kontrolu udržení tlaku nebo těsnosti, ověření teplotního přetížení a krátkou zkoušku výroby. Nový šnek nebo válec může změnit odezvu na tlak, míchání a dobu zdržení, takže starý korekční faktor již nemusí být platný. Změňte základní nastavení systému a zaznamenejte nové hodnoty.
Jak poznám, zda chyba dávkování pochází z čerpadla nebo šroubu a sudu?
Oddělte systém. Ověřte výkon čerpadla podle hmotnosti nebo objemu v místě vstřikování nebo v testovacím portu. Poté zkontrolujte stabilitu tlaku v sudu, obnovení šroubu, těsnění kontrolního kroužku a stav trysky. Pokud je výkon čerpadla stálý, ale kvalita produktu se mění s tlakem nebo dobou cyklu, pravděpodobnějším zdrojem je zařízení pro dodávku taveniny.
Odstraňuje bimetalový šroubovací válec problémy s kalibrací?
Ne. Bimetalový válec může zlepšit odolnost proti opotřebení při abrazivních nebo korozivních aplikacích, což může pomoci kalibrační základní linii zůstat stabilní po delší dobu. Nenahrazuje výstupní testování, tlakové kontroly, ověřování teploty nebo záznamy. Metalurgie podporuje stabilitu; zkušební plán to dokazuje.
Proč se dávkování aditiva posunuje po změně šarže materiálu?
Šarže materiálu se mohou lišit viskozitou, obsahem plniva, vlhkostí nebo tepelným chováním. Tyto rozdíly mění tlak taveniny a způsob míchání přísady. Po velké změně znovu zkontrolujte rychlost výroby, teplotní profil a korekční faktor. Pokud je posun velký, ověřte, zda se samotné aditivum nezměnilo v obsahu pevných látek nebo hustotě.
Kalibrace a testování by měly odpovědět na tři otázky: jaká dávka je dodávána, v jakém stavu je stroj a co produkt skutečně dostává.
Konečný kontrolní seznam uvedení do provozu pro stabilní vstřikování aditiva
Před podepsáním nového nebo opraveného systému ověřte, že stroj dosáhl tepelné stability, dávkovací potrubí je netěsné, výstup byl zkontrolován více než jednou rychlostí, tlaková odezva je stabilní a výrobní zkouška splňuje požadavky na kvalitu. Zaznamenejte směrný plán ve formě, kterou může použít další směna. Pokud byl vyměněn šroub nebo hlaveň, poznamenejte si nové rozměry a třídu materiálu, aby se budoucí trendy opotřebení mohly odrazit. Pokud je zavedena nová šarže chemikálie, považujte první běh za ověřovací, nikoli za předpokladu, že stále platí starý opravný faktor.
Širší bod je, že kalibrace je výrobní disciplína, nikoli formalita údržby. Systém chemického vstřikování může být technicky kalibrován a přesto produkovat špatné díly, pokud je zařízení pro dodávání taveniny nestabilní. Může být také mechanicky v pořádku a stále se může pohybovat, pokud zkušební podmínky nejsou reprezentativní. Závody, které dosahují nejlepších výsledků, spojují dávkovací zařízení, šnek a sud a kontrolu kvality produktu do jedné rutiny. Nespoléhají se na jediné číslo, které by dokázalo, že je vše pod kontrolou.
Tato rutina nemusí být složitá. Musí být opakovatelné, zdokumentované a propojené se skutečnými výrobními podmínkami. Když k tomu dojde, kalibrace a testování se stanou nástrojem pro snížení zmetkovitosti, ochranu výdajů na přísady a prodloužení životnosti šroubu a hlavně. Výsledkem je předvídatelnější proces, méně nouzových úprav a jasnější odpověď, když se něco posune.
Stabilní vstřikování aditiva pochází z opakovatelné testovací rutiny, která spojuje dávkovací zařízení, stav šroubového válce a konečný výsledek produktu.
Vybraný displej ložiska

 浙公网安备 33090202000520 号
