

Autor: Weibo
Datum: Nov 03, 2026
Části vstřikovacího stroje: Průvodce šrouby a sudy pro stavitele a dodavatele
Lis o hmotnosti 250 tun, který čtyři roky provozoval stejnou úlohu s nylonem plněným sklem, jen zřídka selže bez varování. Začíná ztrácet polštář, doba zotavení šroubu se prodlouží o dvě nebo tři sekundy a na třetím výstřelu každého cyklu se objeví tenká stopa černých skvrn. V době, kdy záznam údržby dohoní, jsou lopatky v blízkosti dávkovací zóny zaobleny a vývrt hlavně narostl o 0,15 mm přesně ve stejném bodě.
Každý, kdo kupuje díly vstřikovacích strojů, to viděl. Frustrující je, že náklady jsou jen zřídka součástí samotné. Je to šest týdnů unášení rozměrů, odmítnutá šarže, kterou nikdo nemůže vysledovat, a nouzová objednávka zadaná za cenu, protože náhradní nikdy nebyla na polici. Krátká verze vpředu: na formovacím stroji se opotřebení soustřeďuje v plastifikační skupině, což znamená šnek, válec, kontrolní kroužek a trysku, takže se nám vynaložené úsilí a náhradní zásoba vrátí nejrychleji.
Seskupování dílů vstřikovacích strojů podle práce, kterou vykonávají
Příručky ke strojům často uvádějí stovky řádkových položek, což je k ničemu, když vedoucí směny potřebuje vědět, kde hledat. Praktičtější způsob, jak třídit díly vstřikovacích strojů, je podle funkce, kterou vykonávají během jednoho cyklu: držení formy, tavení a vstřikování, dodávání energie a řízení sekvence.
Na tomto seskupení záleží, protože symptomy se na něm čistě mapují. Flash a nerovnoměrná upínací síla patří do skupiny upínání. Krátké záběry, černé tečky a polštářkové variace patří do skupiny plastifikačních. Pomalá obnova šroubu s normálními topnými body na hnací nebo hydraulické skupině. Když protokol alarmů přeskakuje mezi nesouvisejícími poruchami, je obvykle místem, kde začít, skupina řízení a přístrojů.
| Funkční skupina | Díly, které si skutečně objednáte | Práce v cyklu | První znamení vyžaduje pozornost |
|---|---|---|---|
| Upínání | Desky, spojovací tyče, kloubové spojení, upínací válec, vyhazovací kolíky a vyhazovací deska, nastavení výšky formy | Drží formu uzavřenou proti vstřikovacímu tlaku a vysouvá součást | Záblesk na dělicí čáře, nerovnoměrná upínací síla zleva doprava, značky vyhazovače |
| Plastifikace a vstřikování | Šroub, hlaveň, kontrolní kroužek, šroubovací hrot, tryska, topné pásy, termočlánky, násypka a plnicí hrdlo | Přenáší, taví, míchá, měří a vstřikuje broky | Variace polštářku, černé tečky, krátké výstřely, doba zotavení se vkrádá |
| Pohon a hydraulika | Čerpadlo, servomotor, proporcionální ventily, akumulátor, hadice, těsnění, hydraulický olej a filtry | Přenáší krouticí moment na šroub a sílu na svorku | Pomalé zotavení, nárůst teploty oleje, pokles tlaku při zatížení |
| Řízení a přístrojové vybavení | PLC, I/O karty, HMI, snímače tlaku a polohy, limitní spínače, termočlánkové vstupy | Sekvenční cyklus a udržuje parametry opakovatelné | Časový posun cyklu, náhodné alarmy, parametry, které se neudrží |
| Spotřební materiál na straně formy | Vtokové pouzdro, hroty horkých vtoků, čepy jádra, vodovodní armatury, těsnění | Tvaruje a chladí součást | Tvářenka brány, trčící díly, nevyvážené chlazení |
Pro výrobce strojů slouží tato tabulka také jako nákupní mapa. Upínací díly jsou z velké části konstrukční a objednávají se jednou na konstrukci stroje. Plastifikační díly jsou ty, které se vracejí jako opakované objednávky, a proto si jejich výkresy, tolerance a materiálové certifikáty zaslouží největší pozornost ve vašem souboru dodavatele.
Části, které se dotýkají roztaveného polymeru, se opotřebují jako první; díly, které přenášejí pouze náklad, to dělají jen zřídka. Rozpočítejte svou pozornost v tomto pořadí.
Uvnitř plastifikační skupiny: Kde se opotřebení koncentruje
Plastifikační jednotka je malý, horký, vysokotlaký stroj uvnitř větší. Šnek otáčející se rychlostí 80 až 200 otáček za minutu táhne pevné pelety vyhřívaným sudem, stlačuje je, taví je proti stěně vrtu, homogenizuje taveninu a poté působí jako píst, který ji protlačuje tryskou. Každý z těchto kroků vytváří abrazivní plnivo, korozivní plyn nebo tepelné namáhání na stejné dva povrchy.
Šroub
Většina vstřikovacích šneků má poměr délky k průměru mezi 20:1 a 24:1, rozdělený na podávací zónu, přechodovou nebo kompresní zónu a odměřovací zónu. Zóna krmení je hluboká pro spolknutí pelet; měřící zóna je mělká pro vytvoření tlaku a smyku. Mezi nimi se hloubka kanálu zužuje a toto zkosení definuje kompresní poměr, typicky 2,0 až 2,5 pro práci pro všeobecné účely a nižší pro materiály citlivé na teplo, jako je tuhé PVC.
Opotřebení se projevuje nejprve na letových přistáních, ne v kanálu. Špička letu je povrch, který dře vrtání, a jakmile se šířka země zvětší a vnější průměr letu se zmenší, tavenina klouže dozadu přes lopatky namísto pohybu vpřed. Tento skluz je to, co operátoři pociťují jako delší dobu zotavení a nestabilní polštář; není to problém topení, i když to tak vypadá na displeji teploty. Směsi plněné sklem při 30 až 50 procentech zatížení to dramaticky urychlují, protože vlákna fungují jako pomalá brusná pasta.
Hlaveň
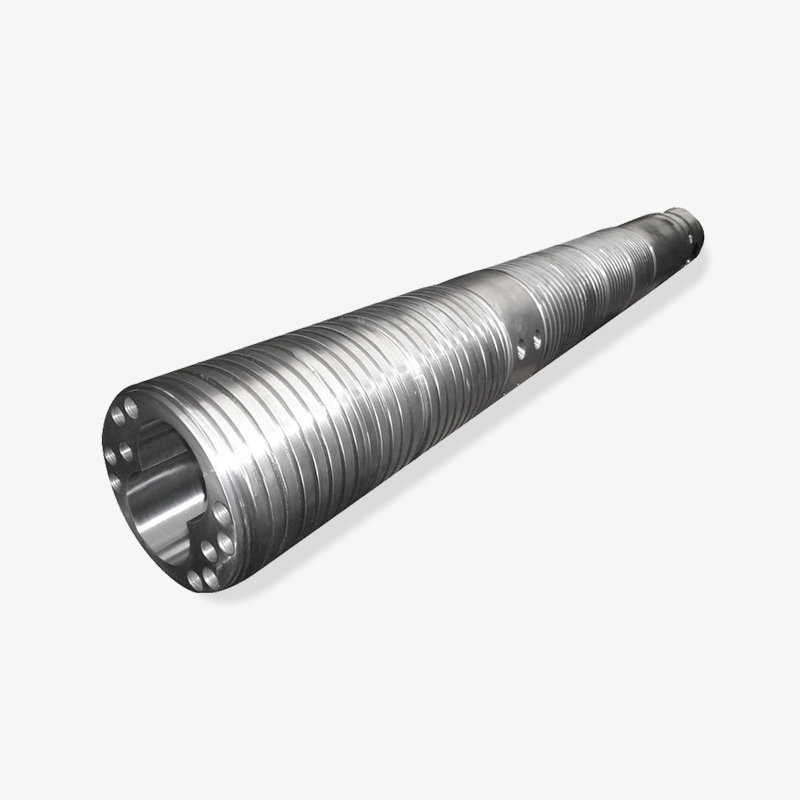
Sudy spadají do dvou širokých rodin. Nitridované sudy používají plynem nitridovanou vrstvu o tloušťce zhruba 0,4 až 0,7 mm na vhodné základní oceli, která poskytuje tvrdý povrch za mírnou cenu a je vhodná pro neplněné komoditní pryskyřice. Bimetalové sudy používají odstředivě litou vložku ze slitiny, často tloušťku 2 až 5 mm a zatíženou částicemi karbidu, která mnohem lépe odolává otěru a snáší mnohem více tepelných cyklů, než se povrch rozpadne.
Vzor opotřebení v sudu je zřídka jednotný. Růst vývrtu se typicky koncentruje na konci dávkovací zóny a těsně před tryskou, kde vrcholí tlak a smyk. Proto měření vrtání pouze na podávacím otvoru téměř nic neřekne. Tříbodová kontrola po celé délce je minimální užitečná kontrola.
Zkontrolujte kroužek, hrot šroubu a trysku
Kontrolní kroužek je nejlevnější částí ve skupině a nejčastěji se nechává v provozu příliš dlouho. Při vstřikování klouže po dříku šroubu a těsní. Kluzná vůle, která začíná na 0,05 až 0,15 mm, se při opotřebení otevírá, a jakmile přejde zhruba 0,25 mm, stroj již nemůže udržet stabilní polštář, protože tavenina uniká během vstřikovacího zdvihu dozadu. Výměna kroužku a hrotu podle plánu je jednou z mála skutečně levných výher v údržbě lišt.
Tryska je posledním omezením před formou. Jeho kulový poloměr musí odpovídat keři vtokového kanálu a jeho otvor ovlivňuje historii smyku. Ohřívací pásy a termočlánky jsou také spotřební materiál a pás, který se posunul o 15 stupňů chladněji, než je nastavená hodnota, tiše mění celý profil taveniny.
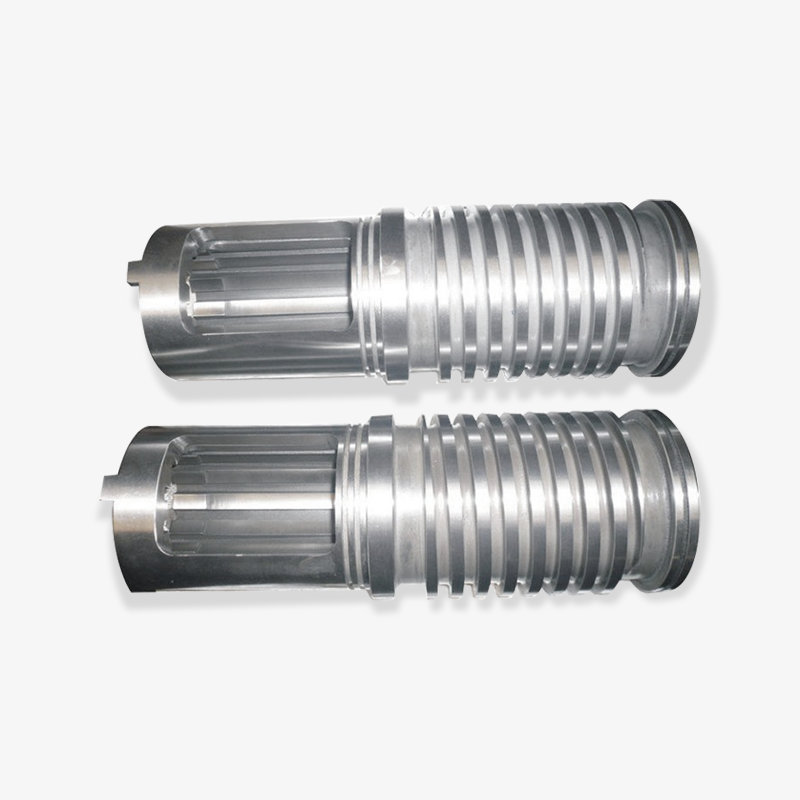
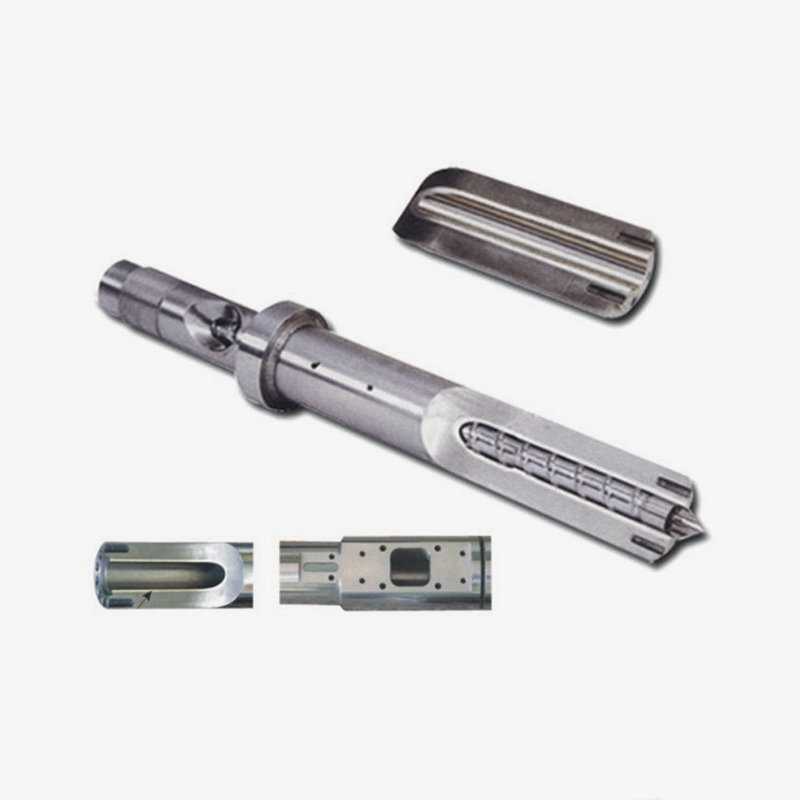
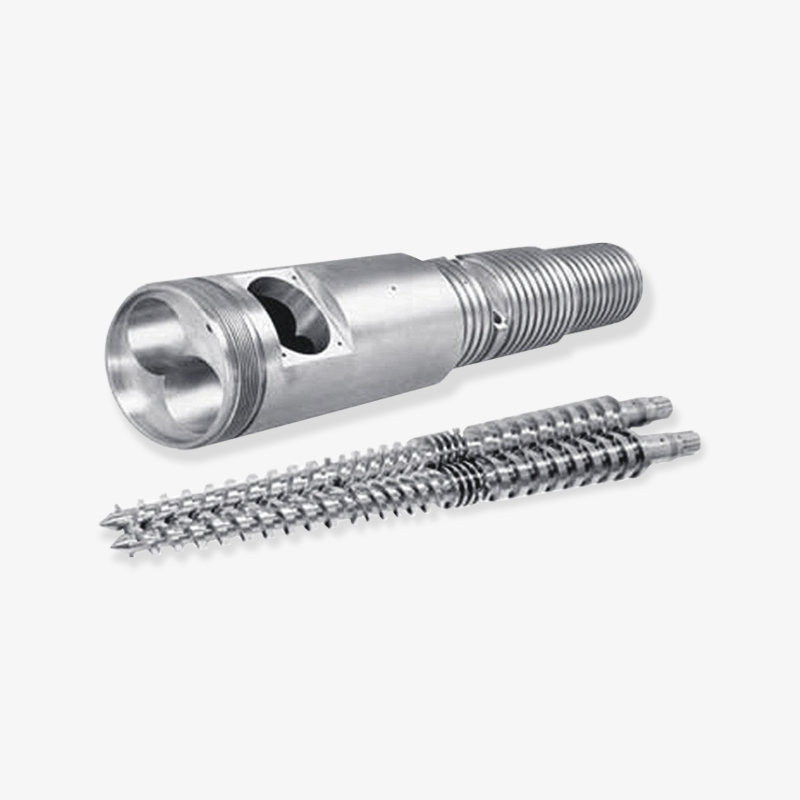
 Vlastní vstřikovací šroub a hlaveň Šroub and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. Zobrazit produkt →
Když odebíráte tuto skupinu jako sladěnou sadu spíše než jako samostatné položky, dodavatel před odesláním zkontroluje lícování mezi šroubem, kroužkem a otvorem, což odstraňuje nejčastější příčinu „nového dílu, který stále nedrží polštář“.
Opotřebený kontrolní kroužek téměř dokonale napodobuje opotřebovaný šroub. Před autorizací objednávky šroubu vyměňte kroužek a hrot.
Přizpůsobení dílů k pryskyřici, kterou skutečně provozujete
Nejčastější chybou ve specifikaci je nákup konstrukce, která vyhovuje stroji spíše než pryskyřice. Dva 180tunové stroje s identickými velikostmi broků mohou potřebovat zcela odlišné konstrukce šroubu a sudu, pokud jeden lisuje neplněný polypropylen a druhý 40 procent polyamidu plněného sklem.
Volbu by měl řídit režim opotřebení. Abrazivní plniva způsobují mechanickou erozi letových ploch a stěn vrtů. Korozivní taveniny, zejména PVC a některé třídy zpomalující hoření, napadají nitridovanou vrstvu chemicky a způsobují důlkovou korozi spíše než hladké leštění. Vysokoteplotní pryskyřice oxidují ocelový povrch a zkracují životnost topného pásu. Každý z nich potřebuje jinou odpověď.
| Pryskyřice nebo plnivo | Dominantní režim opotřebení | Směr hlavně | Směr šroubu | Co sledovat |
|---|---|---|---|---|
| Neplněné PP, PE, PS, ABS, PC | Mírné opotřebení lepidla | Nitridovaný otvor, standardní vložka | Nitridovaná ocel, 20:1 až 22:1 L/D | Pomalá ztráta opakovatelnosti dávkování po několika letech |
| Sklo plněné PA, PBT, POM na 20 až 50 procent | Silná abraze | Bimetalová vložka s karbidovou fází | Bimetalové nebo svařované tvrdé návary na lopatkách, směšovací sekce | Zaoblené rohy a rostoucí krouticí moment šroubu |
| Pevné a měkčené PVC | Koroze plus tepelná degradace | Bimetalový nebo chromovaný vývrt odolný proti korozi | Pochromováno, nízká komprese, žádná hluchá místa | Černé čáry a důlky na nitridovaných površích |
| PPS, PEI, PEEK, LCP | Vysokoteplotní oxidace s abrazivními plnivy | Bimetalické s tepelně stabilní slitinou | Vysokoteplotní slitina s chráněným hrotem | Vyhoření topného pásu a zbarvené povrchy šroubů |
| Pěnivý EPE a EPP | Nízké opotřebení, nestabilní tlak | Obvykle postačuje standardní nitridovaný otvor | Šroub s vyhrazenou míchací a dekompresní zónou | Kolísání hustoty a nerovnoměrná buněčná struktura |
| Recyklovaná vločka s plnivem a kovovými stopami | Smíšený otěr a náraz | Bimetalový vývrt | Bimetalový šroub se zesílenou špičkou | Náhlé špičky točivého momentu a poškození zóny podávání |
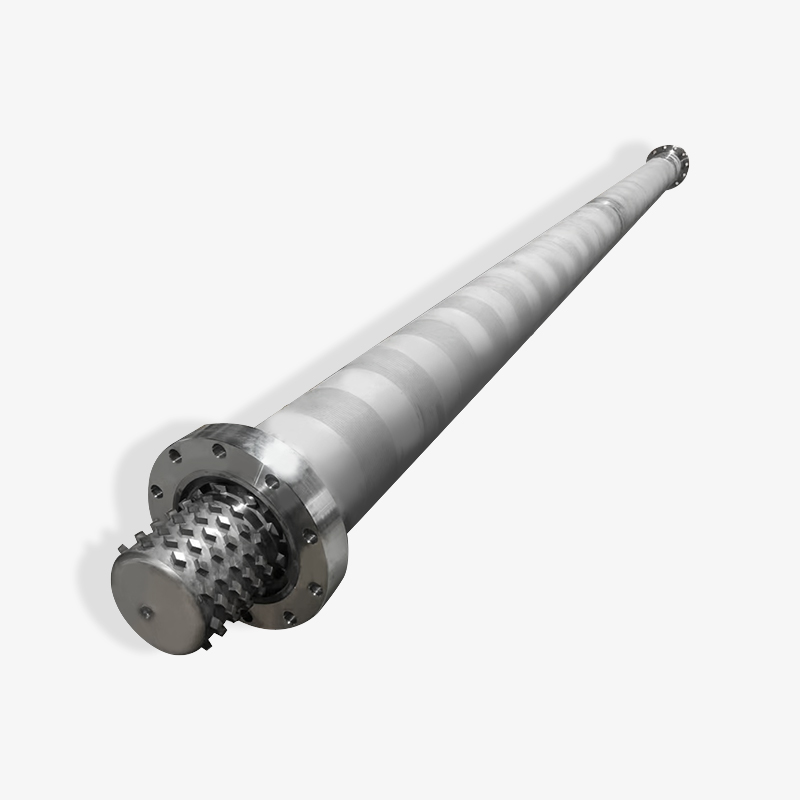
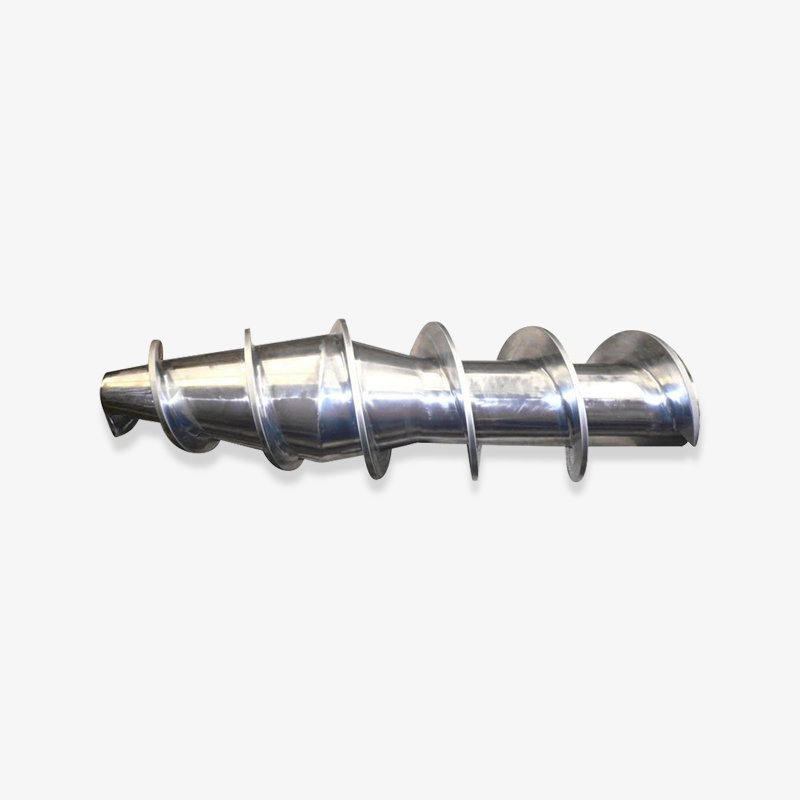
 Bimetalový šroub pro plněné a vysokoteplotní pryskyřice Bimetalový šroub kombinuje tuhou základnu s povrchem slitiny odolným proti opotřebení a korozi pro plněné a vysokoteplotní inženýrské pryskyřice. Zobrazit produkt →
Bimetalová konstrukce stojí více než nitridovaná a u stroje provozujícího neplněný polypropylen ve 20sekundovém cyklu, za které se platí navíc, stojí velmi málo. U práce se sklem na tři směny se to obvykle vrátí během prvního roku, kdy jste se vyhnuli prostojům. Upřímná odpověď závisí na plnění plniva, počtu cyklů a na tom, jak tolerantní je váš zákazník k posunu kvality, než se stane reklamací.
Specifikujte konstrukci opotřebení z plněné nebo korozivní úlohy, kterou stroj poběží nejčastěji, nikoli z nejjednodušší úlohy, kterou kdy spustí.
Čtení výkresu šroubu a sudu jako kupující
Technici nákupu, kteří dokážou přečíst výkres šroubu, zachytí většinu problémů se zásobováním ještě před zadáním objednávky. Kresba není jen tvar; je to soubor závazků ohledně geometrie, tepelného zpracování a přizpůsobení. Zde je pořadí, které stojí za to pokaždé zkontrolovat.
- Třída průměru a střihu. Jmenovitý průměr šroubu plus tolerance, přizpůsobené toleranci vývrtu hlavně. Šroub a hlaveň objednané od dvou různých dodavatelů jsou jediným nejčastějším zdrojem nadměrné počáteční vůle.
- Poměr délky k průměru a délky zón. Délky posuvu, přechodu a dávkování by měly být uvedeny jako procenta nebo absolutní rozměry. Vágní výkresy produkují šrouby, které běží, ale neplastifikují stejným způsobem jako originál.
- Kompresní poměr. Potvrďte, že poměr vyhovuje pryskyřici. Šroub 3:1 zapuštěný do PVC zakázky způsobí degradaci materiálu ve smyku bez ohledu na to, jak dobře je opracován.
- Geometrie letu. Rozteč, šířka letky, profil hloubky kanálu a jakákoli překážka nebo směšovací lopatky. Ty určují homogenitu taveniny a výkon, nejen životnost.
- Základní materiál a tepelné zpracování. Základní třída oceli, hloubka nitridace a povrchová tvrdost nebo tloušťka bimetalické vložky a obsah karbidů. Ptejte se na skutečné hodnoty, ne na frázi „vysoko kvalitní materiál“.
- Rovnost a povrchová úprava. Přímost na jednotku délky a drsnost vrtání. Oba ovlivňují vůli způsobem, který se objeví až poté, co je stroj horký.
- Podrobnosti rozhraní. Spojka se šroubovým dříkem, drážka nebo drážka, specifikace závitu, rozměry sedla kontrolního kroužku. To jsou rozměry, které rozhodují o tom, zda díl vůbec pasuje.
- Rozhraní trysky. Sférický poloměr, průměr otvoru a úhel sedla, přizpůsobené pouzdru vtokového kanálu na straně formy.
Nákres, který odpovídá na všech osm bodů, může přesně citovat jakýkoli kompetentní výrobce. Výkres, který odpoví na tři z nich, vytvoří součást, která pasuje, běží a pomalu všechny přesvědčí, že problém je ve stroji.
Každý rozměr chybějící ve vašem výkresu se stává předpokladem, který musí váš dodavatel učinit vaším jménem.
Odkud skutečně přicházejí servisní hovory
Než se rozhodnete, co skladovat, pomůže vám zjistit, jak se stížnosti plastifikačních jednotek obvykle šíří. Níže uvedená tabulka je ilustrativní vzor čerpaný z běžných zpráv z dílen spíše než z formálního průzkumu, takže tvar považujte za orientační a přesná procenta za přibližné.
Ilustrativní rozdělení servisních hovorů plastifikační jednotky
Opotřebení šroubu
34 %
Zkontrolujte kroužek a špičku šroubu
22 %
Opotřebení vývrtu hlavně na konci dávkování
18 %
Poruchy topného pásu a termočlánku
14 %
Zablokování trysky nebo poškození sedla
7 %
Krmte přemostění hrdla a hladovění
5 %
První tři kategorie tvoří zhruba tři čtvrtiny celkového počtu, a proto si geometrie šroubů a hlavně zaslouží nejpodrobnější výkres ve vaší knihovně dílů. To také vysvětluje, proč tým údržby, který má na skladě pouze topné pásy, bude stále ztrácet dny, kdykoli se polštář posune.
Dvě nejmenší kategorie jsou ty, které jsou nejčastěji špatně diagnostikovány. Poškození sedla trysky a přemostění podávacího hrdla se projeví jako krátké výstřely a obojí je obviňováno ze šroubu. Rychlá kontrola tlaku na trysce a pohled na teplotu vstupního hrdla je oddělí dříve, než si někdo objedná výměnu.
Pro výrobce strojů, kteří přepravují zařízení na exportní trhy, má tato distribuce druhý význam. Náhradní sady prodávané spolu s novým strojem by měly zrcadlit větší tyče, nikoli ty nejlevnější, protože zákazník, který dostane šroubovací hrot, ale žádný kontrolní kroužek, bude stále volat na servisní linku.
Náhradní sady by měly sledovat rozložení poruch a dvě třetiny poruch se nacházejí uvnitř sestavy šroubu a hlavně.
Měření opotřebení před autorizací výměny
Výměna šroubu při podezření je drahá. Nahradit to na měření je rozhodnutí, které můžete obhájit. Níže uvedená měření jsou ta, která skutečně řeší otázku, a na zastaveném stroji s odstraněným šroubem zaberou méně než hodinu.
| Měření | Kde to vzít | Typický nový stav | Rozhodovací práh |
|---|---|---|---|
| Vnější průměr šroubu | Přívodní, přechodové a dávkovací sekce | Jmenovitý výkres v toleranci | 0,25 až 0,4 mm pod jmenovitou hodnotu |
| Průměr vrtání hlavně | Plnicí otvor, střední, dávkovací konec | Výkres jmenovitý, jemné provedení | 0,15 až 0,25 mm nad jmenovitou hodnotu |
| Radiální vůle při měření | Pouze zóna měření | Typicky 0,10 až 0,20 mm | Nad 0,35 mm |
| Zkontrolujte posuvnou vůli kroužku | Kroužek proti dříku šroubu | 0,05 až 0,15 mm | Nad 0,25 mm |
| Přímost | Celá délka šroubu na V blocích | V rozmezí 0,02 mm na 300 mm | Viditelný ohyb nebo házení nad 0,05 mm |
| Stav povrchu vývrtu | Sekce měření | Jemný, jednotný povrch | Vroubkování, důlková korekce nebo drsnost nad 1,6 mikrometru Ra |
Dvě praktické poznámky. Nejprve změřte vývrt při teplotě, pokud je to možné, protože horký sud nemá stejný tvar jako studený. Za druhé, ponechte si předchozí list měření v souboru stroje. Jediné čtení vám řekne povolení; dvě měření po šesti měsících vám řeknou míru opotřebení a rychlost opotřebení je to, co předpovídá datum příští poruchy.
Dva měřicí listy stojí za více než jeden kontrolní protokol, protože pouze trend vám říká, kdy objednat.
Sourcing Rizika: Tolerance, zaměnitelnost a dodací lhůta
Většina stížností na náhradní díly se netýká kvality obrábění. Týkají se rozdílu mezi tím, co předpokládal kupující a tím, co předpokládal dodavatel. Toto jsou rizika, která stojí za to zapsat do objednávky.
- Volné stohování. Šroub v horní části tolerance a válec v dolní části tolerance mohou zanechat vůli dvojnásobku konstrukční hodnoty, než se stroj vůbec rozběhne.
- Tvrzení tvrdosti bez certifikátů. Hloubka nitridace a tvrdost povrchu by měly být doručeny jako naměřené hodnoty se zásilkou, nikoli jako marketingová věta na webu.
- Zaměnitelnost konce rozhraní. Dříky šroubů, drážky pro pero a závity spojek se mezi generacemi strojů liší. Výkres unášeček bez zakreslení konce pohonu je neúplný.
- Dodací lhůta uvedená pro nesprávný produkt. Vlastní šrouby a bimetalové sudy jsou vyráběny na zakázku a obvykle potřebují týdny spíše než dny. Standardní nitridované šrouby mohou být skladem. Potvrďte, proti kterému rozvrhu jste citováni.
- Poškození balení a přepravy. Dlouhé štíhlé části se ohýbají. Exportní obal by měl šroub podepírat po jeho délce a přijímací kontrola by měla zahrnovat kontrolu přímosti, nikoli pouze vizuální pohled.
- Dokumentace pro exportní zákazníky. Materiálové certifikáty, protokoly o rozměrech a záznamy o tepelném zpracování jsou často vyžadovány vlastními koncovými zákazníky výrobce stroje, zejména na evropských a severoamerických trzích.
U kupujících, kteří porovnávají výrobce, obchodního dodavatele a velkoobchodníka, se obvykle rozlišuje právě v této oblasti. Výrobce vám může ukázat cestu procesu pro nitridaci nebo odstředivé lití a může upravit výkres. Obchodník přepošle váš výkres a vrátí nabídku. To není automaticky horší, ale mění se, kdo nese riziko, když se nedosáhne tolerance.
Napište vůli, tvrdost a rozměry disku a většina sporů ohledně náhradních dílů zmizí dříve, než začnou.
Náhradní díly, které se vyplatí skladovat a co objednat včas
Rozhodnutí o zásobách se obvykle dělají podle nákladů na položku spíše než podle nákladů na prostoje, což je přesně zpětně. Správná otázka je, kolik hodin výroby stojí chybějící díl a jak předvídatelné je načasování jeho selhání.
Kontrolní kroužky, šroubovací hroty, trysky, topné pásy, termočlánky a těsnění jsou skladem. Jsou levné vzhledem k prostojům, předvídatelně selhávají a jejich rozměry jsou stabilní v průběhu výrobních sérií. Jediná policová zásuvka pokrývající tyto položky může změnit dvoudenní odstávku na dvouhodinovou výměnu.
Šrouby a hlavně patří spíše do kategorie plánované zakázky než do skladové kategorie. Vyrábějí se podle specifické geometrie, jsou drahé na nečinnost a vydrží dostatečně dlouho, aby držení tří variant svazovalo kapitál na roky. Správným přístupem je měřený trend opotřebení plus známý dodací čas dodavatele, takže objednávka zhasne, když trend překročí práh, než když se stroj zastaví.
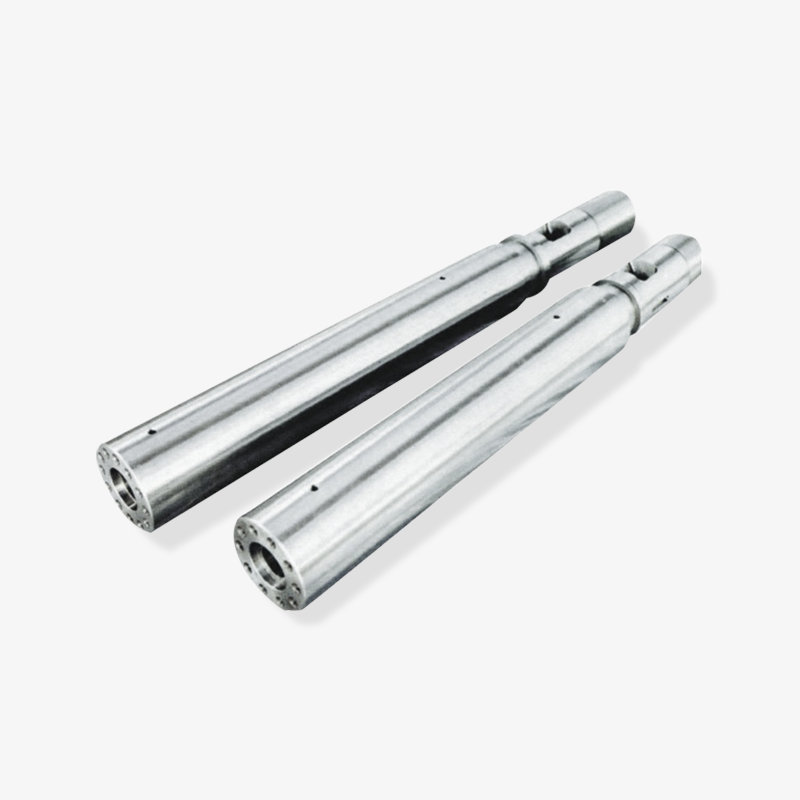
 Příslušenství vstřikovacích lisů SKD61 Přední tělo, šroubovací malé díly a tryska z SKD61 s optimalizovanými průtokovými cestami pro stabilní tok taveniny a odolnost proti opotřebení. Zobrazit produkt →
Spotřební příslušenství se vyplatí konsolidovat u stejného dodavatele, který vyrábí šroub a hlaveň, protože rozměry kroužku, hrotu a sedla jsou přizpůsobeny danému konkrétnímu šroubu spíše než generickému standardu.
Pro výrobce strojů, kteří používají program náhradních sad, je rozumnou strukturou jedna sada spotřebního materiálu na dodaný stroj a jedna náhradní sada na dva roky očekávané služby. Tím je zajištěna podpora koncového zákazníka, aniž by museli skladovat celou plastifikační jednotku.
Skladujte díly, které selžou předvídatelně a levně; plánujte díly, které selžou pomalu a draze.
Vzorce selhání a co znamenají, než cokoli vyměníte
Správné čtení neúspěchu ušetří více peněz než nákup dobře. Čtyři vzory pokrývají většinu toho, co skutečně hlásí tvarovaná podlaha.
Posun polštáře při normálních teplotách
Když se polštář toulá a zóny ohřívače drží, podezřívejte nejprve kontrolní kroužek a poté opotřebení šroubu. Rychlým testem je přejet šroubem dopředu na ucpané trysce a sledovat, zda šroub stále teče. Pokud se tak stane, tavenina prokluzuje kolem prstence nebo letů a žádná úprava teploty nezmění opakovatelnost.
Černé skvrny, které se objevují uprostřed běhu
Skvrny, které přicházejí a odcházejí, obvykle znamenají spíše degradovaný materiál držený v mrtvém místě než opotřebovaný šroub. Zkontrolujte sedlo kontrolního kroužku, sedlo trysky a jakýkoli schod mezi válcem a tryskou. Pokud jsou skvrny konzistentní a rostou v průběhu týdnů, pak se pravděpodobnější příčinou stává povrchový rozpad otvoru nebo prasklá nitridová vrstva.
Rostoucí moment šroubu a pomalejší zotavení
Nárůst točivého momentu se stabilními body nastavení buď na opotřebovanou hlaveň, která vytváří hrubý vývrt, nebo na problém v zóně posuvu, který způsobuje hladovění letů. Než něco objednáte, zkontrolujte teplotu plnicího hrdla a chlazení hrdla násypky. Mimikry hladovění se překvapivě dobře nosí.
Krátké záběry na stroji, který se dříve snadno plnil
Krátké výstřely mají mnoho příčin, ale když se objeví společně s delší dobou zotavení, je třeba hledat plastifikační skupinu. Když se objeví samostatně se stabilním polštářem, problém je pravděpodobnější v trysce, teplotě formy nebo profilu vstřikování. Oddělení těchto dvou případů trvá deset minut a zabrání drahé chybné diagnóze.
Vedení jednoduchého záznamu tlumení, doby zotavení a točivého momentu za směnu změní všechny čtyři vzorce z anekdoty na důkazy. Je to nejméně okouzlující zvyk údržby a ten, který se nejdůsledněji vrací.
Záznam odpružení, zotavení a točivého momentu na úrovni řazení identifikuje opotřebovanou plastifikační skupinu dlouho předtím, než dojde k poškození dílů.
Otázky, které oddělují skutečného výrobce od obchodníka
Když porovnáte dodavatele dílů vstřikovacích strojů, odpovědi na několik otázek vám řeknou více než katalog.
- Můžete ukázat cestu procesu nitridace nebo odstředivého lití a řídíte to sami?
- Jakou základní ocel máte na skladě a můžete se zásilkou dodat certifikát mlýna?
- Jak změříte vnější průměr letu a v kolika bodech podél šroubu?
- Můžete obrábět podle výkresu zákazníka, který se liší od vaší standardní série, a jaké je minimální objednací množství?
- Jakou toleranci dodržujete pro přímost a jak je díl podporován během balení a přepravy?
- Jaká je vaše realistická dodací lhůta pro zakázkový bimetalový šroub a hlaveň namísto standardního nitridovaného šroubu?
- Na které exportní trhy již dodáváte a jakou dokumentaci tito zákazníci požadují?
Důležitý je vzor v odpovědích. Výrobce popisuje operace, kontrolní body a dodací lhůty v konkrétních termínech. Prodejce popisuje produkty a ceny. Ani jedno není automaticky špatné, ale pouze jeden z nich může upravit výkres, když výrobce vašeho stroje změní délku podávací zóny.
U nákupních týmů pracujících přes hranice také pomáhá zeptat se, kdo řeší technické otázky po zakázce. Zkušený výrobce zapojí inženýra do diskuse o specifikaci, což je přesně místo, kde vzniká většina problémů s náhradními díly.
Ptejte se na proces a kontrolu, ne na kategorie produktů; odpovědi okamžitě oddělují výrobce od prodejce.
Instalace, vloupání a každodenní návyky
Správně specifikovaný šroub a hlaveň mohou stále selhat v rané fázi instalace. Většině z toho brání tři návyky.
Nejprve před zahřátím zkontrolujte vyrovnání a usazení. Šroub by se měl volně otáčet rukou při okolní teplotě a příruba válce by měla dosedat naplocho na pouzdro. Za druhé, aplikujte správné namáčení teplem. Zvedněte hlaveň po krocích a držte při teplotě dostatečně dlouho, aby se celá sestava stabilizovala před spuštěním materiálu, protože studený šroub vtlačený do horkého válce začíná zadření.
Za třetí, proveďte řízené vloupání. Prvních několik stovek výstřelů udržujte při mírném protitlaku a mírné rychlosti šroubu a sledujte spíše trend točivého momentu než vzhled výstřelu. Pokud točivý moment během záběhu neustále stoupá, zastavte a znovu zkontrolujte vůli, spíše než ji protlačujte.
Zvyky, které prodlužují životnost, jsou ze dne na den neokoukané: udržujte násypku a hrdlo v chladu, vyhněte se přebrušování s kovovým znečištěním, dodržujte poctivou rutinu čištění při vypnutí a nikdy nenechávejte PVC sedět horké v sudu přes dlouhou odstávku. Každý z nich odstraňuje jeden mechanismus opotřebení, aniž by to stálo cokoli kromě disciplíny.
Většinu časných selhání šroubů jsou zvyky při instalaci nebo vypínání, nikoli vady obrábění.
Často kladené otázky
Které části vstřikovacího stroje se opotřebovávají nejrychleji?
Kontrolní kroužek a hrot šroubu se opotřebovávají nejrychleji, pokud jde o hodiny, protože těsní proti tlaku taveniny tisíckrát za směnu. Lopatky šneku a vývrt hlavně se opotřebovávají pomaleji, ale jejich výměna je mnohem dražší, proto je prstenec obvykle první výměnou a plastifikační jednotka největším plánovaným nákladem.
Jak poznám, zda vyměnit šroub, hlaveň nebo obojí?
Změřte radiální vůli v oblasti měření a porovnejte ji s původním výkresem. Pokud je průměr šroubu opotřebován nad prahovou hodnotu, zatímco otvor je stále v toleranci, může výkon obnovit samotný šroub. Pokud se otvor zvětšil, výměna pouze šroubu vám od prvního dne zanechá nadměrnou vůli a nový díl se rychle opotřebuje.
Mohu vyměnit pouze šroub bez výměny hlavně?
Je to možné a někdy rozumné, ale pouze s důkazy měření. Nový šroub běžící uvnitř opotřebovaného otvoru ztrácí navrženou vůli a často funguje hůře, než se očekávalo. Dodavatelé, kteří vyrábějí oba díly, mohou před odesláním zkontrolovat, zda sedí, což je bezpečnější cesta pro cokoli jiného, než je levný stroj na výrobu komodit.
Kdy se bimetalový šroub a hlaveň vyplatí za příplatek?
Vrátí se to, když stroj používá abrazivní plničky, korozivní taveniny nebo vysoké počty cyklů, kde jsou prostoje drahé. U neplněných komoditních pryskyřic v mírných cyklech se správně specifikovaná nitridovaná sestava chová dobře a stojí méně. Rozhodnutí by se mělo řídit plněním plniva a očekávanou životností spíše než zvykem.
Proč můj stroj ztrácí polštář i s novými topnými pásy?
Ztráta tlumiče při správných teplotách téměř vždy znamená sklouznutí taveniny dozadu, buď za kontrolní kroužek, nebo přes opotřebované letky. Otestujte zatlačením šroubu dopředu proti zablokované trysce a sledujte, zda nedochází k tečení. Pokud se šnek dotvaruje, odpověď je spíše v plastifikační skupině než v topném systému.
Může dodavatel vyrobit díly vstřikovacího stroje podle mého původního výkresu?
Ano, a toto je běžná cesta pro výrobce strojů a pro výměnu starších zařízení. Dodejte kompletní výkres včetně hnacího konce, geometrie letu, specifikace materiálu a tepelného zpracování. Dodavatelé, kteří požadují tyto podrobnosti před cenovou nabídkou, jsou obvykle těmi, kdo je zkontrolují i po obrábění.
Na jakou dodací lhůtu bych si měl naplánovat?
Standardní nitridované šrouby mohou být dostupné ze skladu, zatímco zakázková geometrie a bimetalové sestavy jsou vyráběny na zakázku a obvykle běží v řádu týdnů, nikoli dnů. Naplánujte nákup podle svého trendu opotřebení spíše než od data selhání a potvrďte, který plán platí pro přesnou specifikaci, kterou objednáváte.
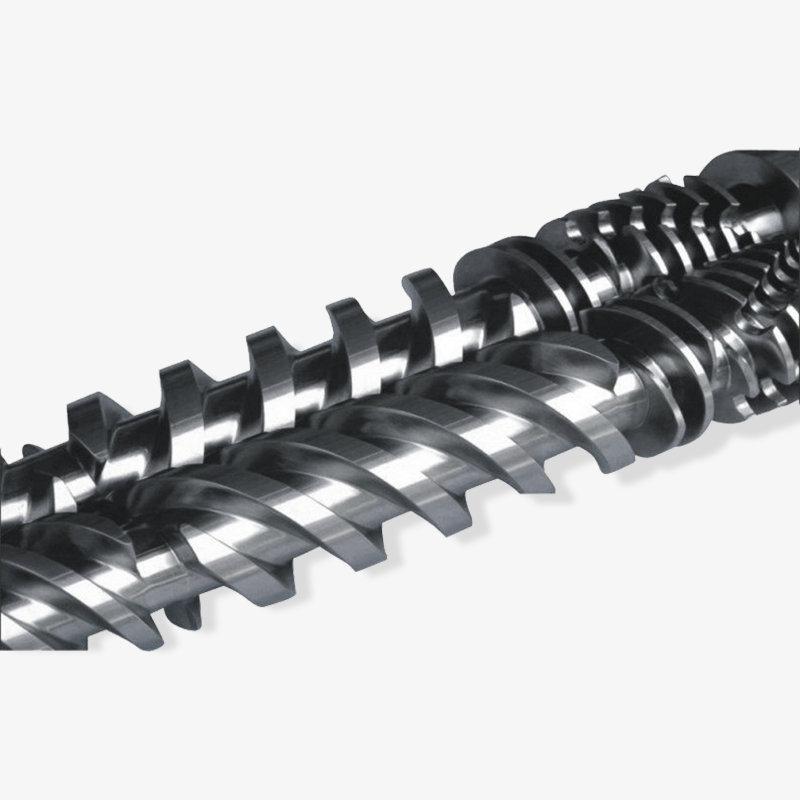
Řídí se paralelní dvoušroubové a kónické dvoušroubové díly stejná pravidla?
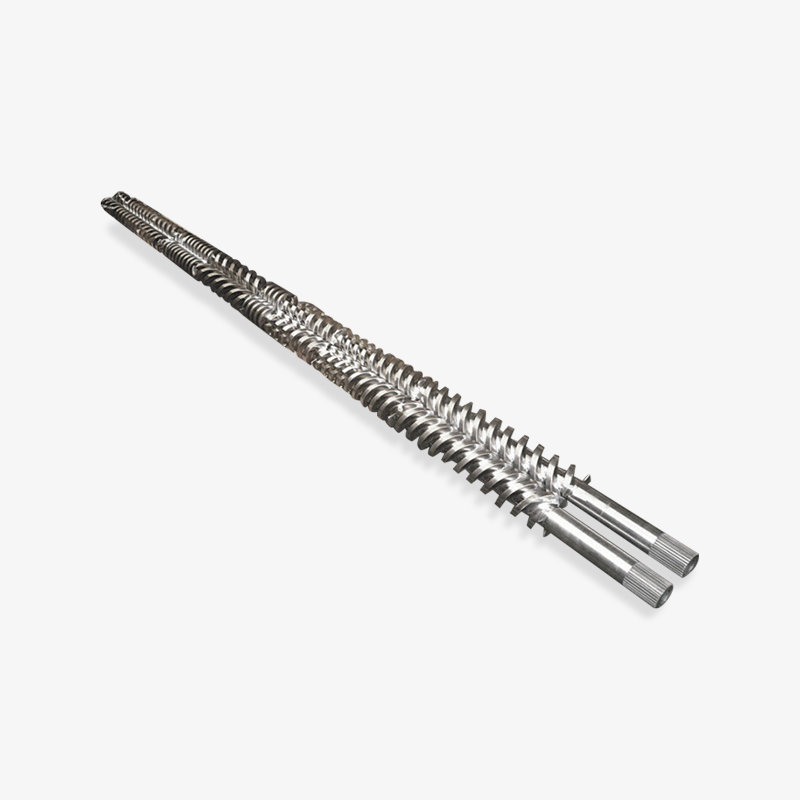
Logika je podobná, ale geometrie nikoliv. Do sebe zapadající dvojité šrouby se spoléhají na přesné profily letů a vzdálenost os, takže tolerance zaměnitelnosti jsou těsnější než u jediného šroubu. Měření opotřebení se stále zaměřuje na letové plochy a povrchy vrtání, ale přijatelné hodnoty vůle jsou menší a měly by vždy pocházet z výkresu výrobce stroje.
Většina problémů s vycpávkami, krátkým výstřelem a skvrnami se vztahuje k jedné naměřené vůli, proto před objednáním změřte.
Kam dál
Pokud nyní pracujete na rozhodnutí o opotřebení, stojí za to otevřít dva zdroje, než požádáte o cenovou nabídku. Člověk projde symptomy a příčinami, které se nejčastěji objevují na formovacích strojích; druhý ukazuje standardní řadu plastifikačních komponentů dostupných pro vstřikovací zařízení.
Zhoushan Microwave Screw Machinery vyrábí šrouby, sudy a plastové součásti strojů od roku 1990 z výrobní základny více než 10 000 metrů čtverečních a dodává výrobcům strojů a nákupčím náhradních dílů ve Spojených státech, Německu, Dubaji, Vietnamu a Thajsku. Vlastní geometrii, sady šroubů a sudů a spotřební příslušenství lze citovat z vašeho výkresu. $
Vybraný displej ložiska

 浙公网安备 33090202000520 号
