

Autor: Weibo
Datum: Nov 17, 2026
Díly stroje na vstřikování plastů: Průvodce nákupem šroubů, sudů a opotřebitelných dílů
250tunový stroj zastaví uprostřed směny. Hmotnost výstřelu tři týdny kolísá, doba tání běží téměř o 20 procent nad nastavenou hodnotu a na dílech, které byly minulý měsíc čisté, se objevují černé pruhy. Údržba nejprve zkontroluje formu, poté pryskyřici a nakonec vytáhne plastifikační jednotku – a zjistí, že odměřovací část šroubu je natolik opotřebovaná, že materiál prokluzuje zpět za kontrolní kroužek.
To je režim selhání, který ve skutečnosti stojí výstup na vstřikovacím lisu. Ani čerpadlo, ani ventil – šroub, válec, kontrolní kroužek a tryska. Tyto čtyři se nosí společně, přesto se téměř vždy kupují jako čtyři samostatné řádkové položky, objednávané po jedné, přičemž pozornost upoutá ta nejlevnější a ta, která jako první selže.
Obvyklý výsledek: někdo zvedne objednávku na sud, následuje ji šroubem a zatlačí kontrolní kroužek k dalšímu vypnutí. Stroj se zase spojí, stále prosakuje, stále se unáší a nový šroub je za to obviňován.
Pokud jste toto téma již dříve hledali, pravděpodobně jste se dostali na stránky popisující součásti vstřikovacích forem — dutiny, jádra, ejektorové kolíky, běžce, chladicí okruhy. Jsou to části forem, ne části strojů. Jsou v jiném dodavatelském řetězci, selhávají různými způsoby a kupují je různí lidé. Tento článek zůstává na straně stroje: které díly stroje na vstřikování plastů se opotřebovávají, jak jsou specifikovány, co je třeba zkontrolovat před objednáním a jak zabránit tomu, aby se oprava po třech měsících stala opakovaným nákupem.
Součásti stroje na vstřikování plastů, které stojí největší výkon – šroub, hlaveň a kontrolní kroužek – se zřídka objevují na seznamu náhradních dílů, protože selhávají spíše pomalým úbytkem výkonu než náhlým rozbitím.
Které díly vstřikovacího stroje skutečně rozhodují o vašem výkonu
Odstraňte marketingový jazyk a díly na vstřikovacím lisu se dělí do tří skupin. Každá skupina má svou vlastní nákupní logiku a jejich smícháním začíná většina chyb při objednávání.
- Plastifikační a vstřikovací jednotka: šroub, hlaveň, zpětný kroužek (zpětný ventil), hrot šroubu, tryska, tělo trysky, plnicí hrdlo, topné pásy a kapsy pro termočlánky. Tyto části vidí roztavený polymer pod tlakem v každém cyklu po celá léta.
- Systém upínání a zamykání: spojovací tyče, matice spojovací tyče, pevné a pohyblivé desky, kolíky, pouzdra, hydraulické válce a upínací píst. Tyto části vidí mechanické zatížení a únavu, nikoli polymer.
- Pohon, hydraulika a ovládání: čerpadla, proporcionální ventily, servomotory, tlaková čidla, převodníky polohy a řídicí moduly. Ty selhávají kontaminací, teplem nebo elektronikou, nikoli otěrem.
Skupina plastifikace a vstřikování je místem, kde se rozhoduje o výstupu. Opotřebené čerpadlo spustí alarm a zastaví stroj. Opotřebený kontrolní kroužek udrží stroj v chodu, zatímco vás bude tiše stát čas cyklu, zmetkovitost a rozměrovou konzistenci a nikdo nepodává požadavek na údržbu, protože se technicky nic nerozbilo.
To je hlavní rozdíl v tom, jak tyto části selhávají. Polovina poruch upínací jednotky se ohlásí sama – prasklá matice spojovací tyče, netěsný válec, spínací kolík, který začne pískat. Selhání při plastifikaci se oznámí údaji, které musíte hledat: rozšíření rozpětí hmotnosti střely, zmenšení polohy polštáře, zvýšení teploty taveniny, černé tečky objevující se na součásti, která byla v minulém čtvrtletí v pořádku.
Vyplatí se také náležitě oddělit strojní díly od dílů forem, protože výsledky vyhledávání to dělají jen zřídka. Vložka dutiny, rozdělovač horkého vtoku, vtokové pouzdro a objímka vyhazovače jsou nástroje. Šroub, hlaveň a kontrolní kroužek jsou strojní. Nástroje zakoupí technik forem na základě výkresu součásti; díly stroje nakupuje tým údržby nebo zásobování na základě výrobního listu stroje a specifikace pryskyřice. Tyto dvě specifikace nejsou zaměnitelné a ani dodavatelé.
Seřaďte si seznam dílů podle způsobu selhání, nikoli podle ceny: plastifikační díly selžou pomalu a zdražují výstup, díly svěrek selžou náhle a zdražují výrobní dny.
Pár šroubu a hlavně je v centru každého nákupu
Téměř každý rozhovor o specifikaci začíná zde a měl by. Šroub a válec jsou jediné díly ve stroji, které se nepřetržitě dotýkají polymeru a jejich stav nastavuje strop toho, co stroj v toleranci unese.
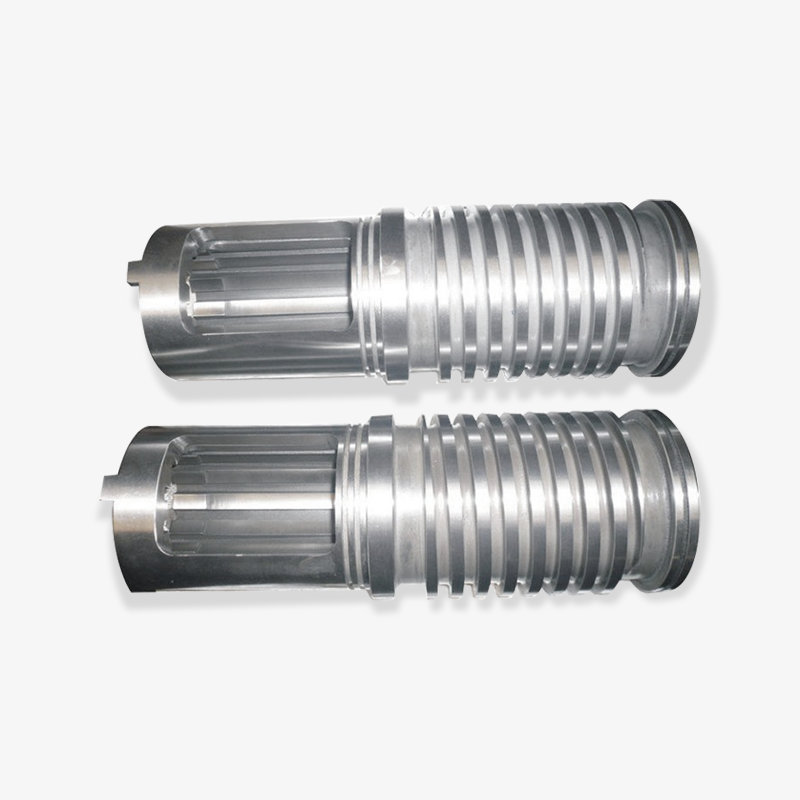
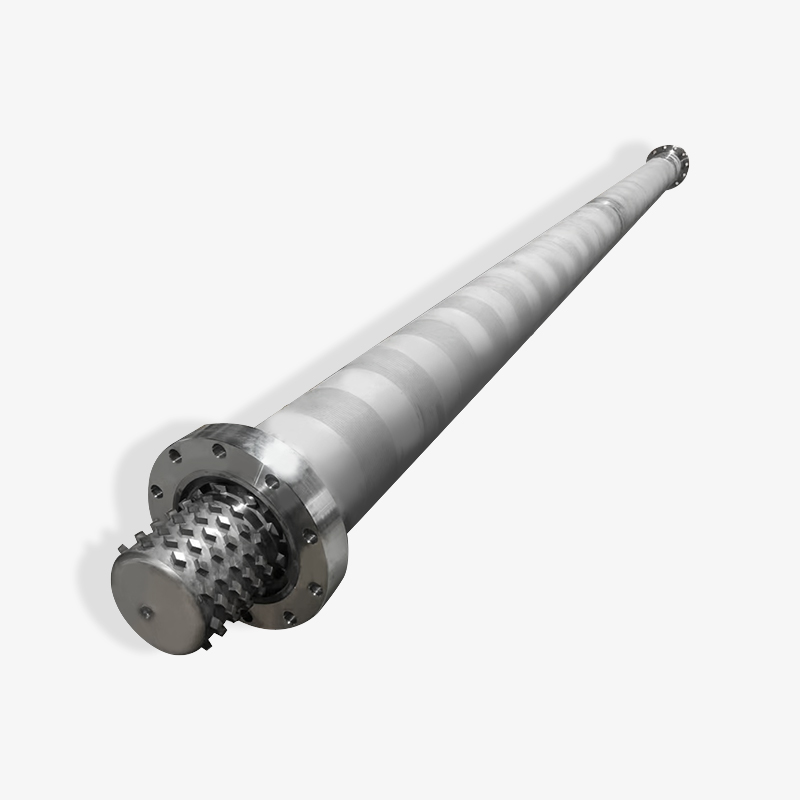
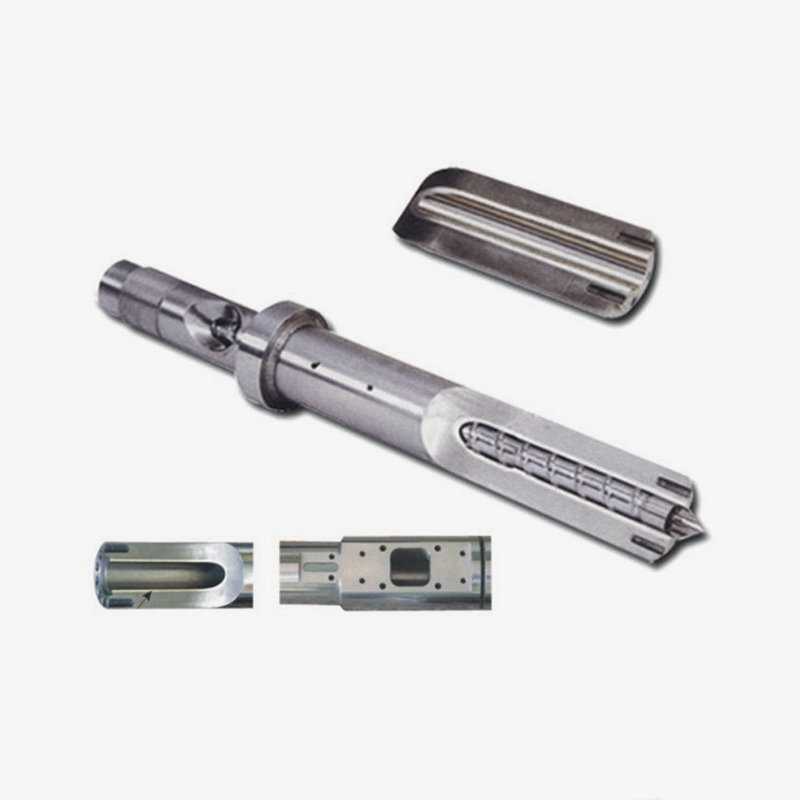
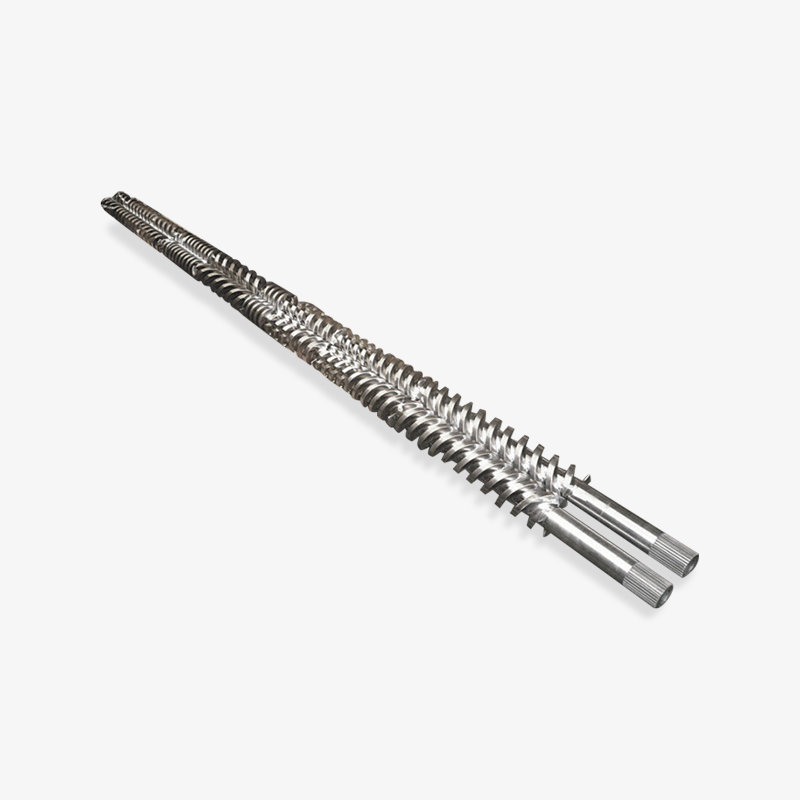
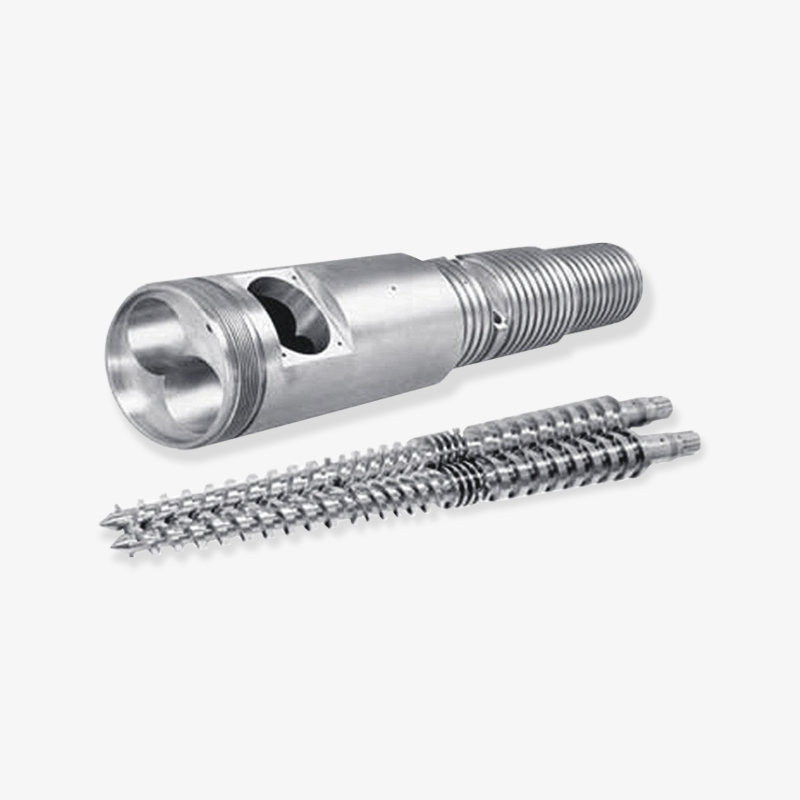
 Vlastní vstřikovací šroub a hlaveň Šroub a válec jsou jediné části, které jsou nepřetržitě v kontaktu s polymerem, takže jejich sladěný design a stav nastavují toleranční strop stroje. Zobrazit produkt →
Pracovní vztah mezi těmito dvěma je řízeným povolením. U vstřikovacího šneku pro všeobecné použití je radiální vůle mezi závitem šneku a vývrtem hlavně v oblasti 0,1 až 0,2 procenta průměru šneku na stranu, dostatečně těsná, aby fungovala jako těsnění, a dostatečně volná, aby se nezadírala. Jakmile se stroj dostane do výroby, tato vůle se pohybuje pouze jedním směrem. Jak se otevírá, polymer proudí dozadu přes unášeče místo dopředu do výstřelu a stroj to kompenzuje tím, že tlačí šroub dále a déle.
Problém s vůlí můžete vidět v datech procesu dříve, než jej uvidíte v dílech. Sledujte rozšiřující se rozptyl v hmotnosti střely za posun, polohu polštáře, která směřuje k nule, a dobu tání, která neustále stoupá, zatímco teploty hlavně zůstávají ploché. Tyto tři signály dohromady jsou klasickým podpisem otevírací vůle mezi šroubem a sudem nebo netěsným kontrolním kroužkem.
Na geometrii záleží stejně jako na opotřebení. Hlavní parametry, které budete požádáni o potvrzení, jsou:
- Průměr šroubu a poměr délky k průměru: Vstřikovací šrouby pro všeobecné použití běžně běží mezi 18:1 a 24:1. Krátké poměry vyhovují pryskyřicím citlivým na teplo; delší poměry poskytují lepší míchání a stejnoměrnost taveniny pro technické polymery.
- Kompresní poměr: nižší pro amorfní polymery, jako je ABS a PS, vyšší pro semikrystalické materiály, jako je PP a PE, kde zhuštění během tavení vyžaduje větší stlačení.
- Délky podávání, komprese a dávkování: poměr mezi třemi zónami řídí, jak šetrně je materiál dopravován a jak stabilní je tavenina na konci zdvihu.
- Zóny ohřevu sudů a polohy termočlánků: ty musí odpovídat konfiguraci ovládání stroje, nejen fyzickým rozměrům. Hlaveň, která se perfektně přišroubuje, ale umístí díru pro termočlánek na špatné místo, nikdy neudrží stabilní profil.
Chybou, která stojí nejvíce peněz, je dimenzování náhradního šroubu čistě zkopírováním původního výkresu. Pokud stroj změnil, co běží – naplněná třída, vyšší obsah skla, rychlejší cyklus – původní geometrie může být důvodem, proč díl předčasně selhal. Výměna je jediný okamžik, kdy lze geometrii opravit bez dalších nákladů.
Vyměňte šroub a válec na naměřené vůli a posunu v procesních datech, nikoli na pevném kalendáři, a použijte objednávku výměny k opravě geometrie, která již neodpovídá pryskyřici, kterou používáte.
Opotřebitelné díly, které je nutné vyměnit jako sadu
Kontrolní kroužek je nejlevnější součástí plastifikační jednotky a nejčastěji se nechává na místě během přestavby. Toto jediné rozhodnutí zruší většinu výhod nového šroubu a hlavně.
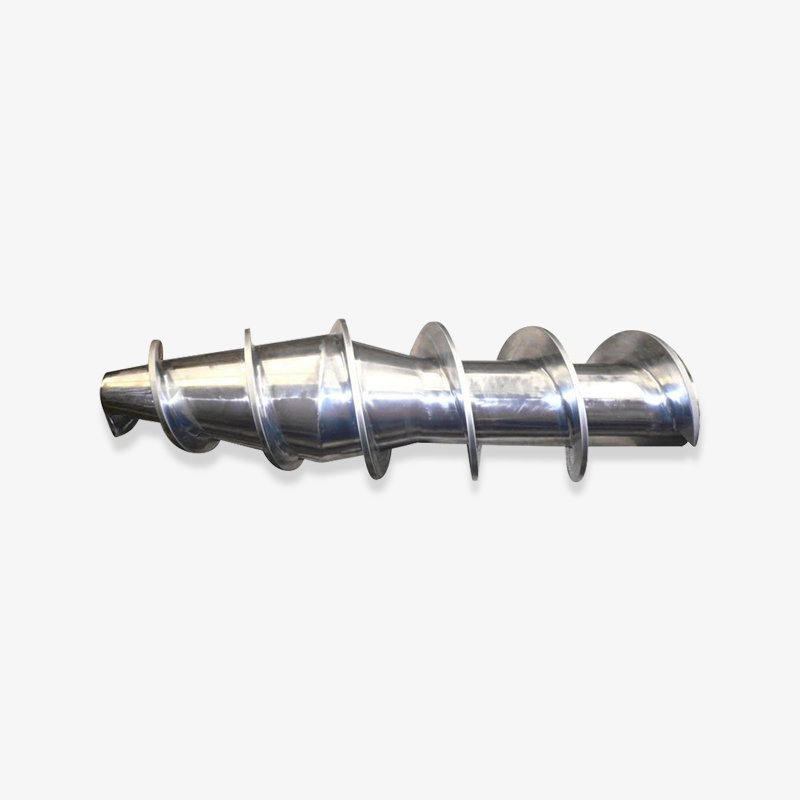
 Zakázkové příslušenství vstřikovacích lisů a součásti kontrolních kroužků Kontrolní kroužek je levný, ale kritický a tato sada příslušenství SKD61 obsahuje přední tělo, šroubové díly a trysku pro přizpůsobené přestavby. Zobrazit produkt →
Kontrolní kroužek funguje tak, že se během vstřikování nasune na hlavu šroubu a utěsní proti sedlu. Opotřebuje se kroužek i sedlo. Nový kroužek na opotřebovaném sedle zanechává mezeru, která se otevře pod tlakem vstřiku, a tato mezera se chová přesně jako opotřebovaný šroub – nekonzistence velikosti výstřelu, delší doby zdržení, záblesk na jeden výstřel a krátké výstřely na další. Části, které patří do této skupiny, jsou:
- Kontrolní kroužek a sedlo kontrolního kroužku (zpětný ventil): primární těsnění proti zpětnému toku při vstřikování.
- Špička šroubu a hlava trysky: dráhu tekutiny mezi dávkovací zónou a vtokem formy.
- Tělo trysky a hrot trysky: kontaktní části, které vidí jak tepelné cykly, tak mechanickou kontaktní sílu vůči formě.
- Krmné hrdlo a podávací pouzdro: rozhraní mezi násypkou a sudem, kudy vstupuje granulát a kde se opotřebení projevuje jako nestabilní podávání.
- Topné pásy a termočlánky: ne opotřebitelné díly v abrazivním smyslu, ale díly, které určují, zda nový šroub a hlaveň skutečně udrží svůj teplotní profil.
Ekonomika je přímočará. Kontrolní kroužek stojí malý zlomek sady šroubu a hlavně, ale netěsnící může přidat několik sekund ke každému cyklu díky prodloužené době zadržení a zotavení. Na stroji s 20sekundovým cyklem ve třech směnách je dvousekundová penalizace zhruba 10procentní ztráta výkonu. Tato ztráta běží tiše měsíce, protože se nikdy nespustí žádný alarm.
Dalším tichým bodem opotřebení je přítlačná síla trysky. Pokud je tryska nastavena příliš dozadu a vozík ji při každém cyklu tlačí plnou silou na vtokové pouzdro, špička trysky se zvedne a poloměr těsnění se zhorší. Zhoršený poloměr netěsní a netěsná tryska je často mylně diagnostikována jako opotřebovaný kontrolní kroužek, protože příznaky – slintání, navlékání, nekonzistentní hmotnost střely – vypadají podobně.
Vždy vyměňte kontrolní kroužek, sedlo, špičku šroubu a trysku jako jednu sadu se šroubem a válcem – nový šroub spárovaný se starým kontrolním kroužkem bude během týdnů reprodukovat původní problém.
Vstřikovací jednotka versus upínací jednotka: Dvě různé nákupní konverzace
Nákup dílů na straně vstřikování a nákup dílů na straně svorky vyžaduje různé otázky, různé dokumenty a různá kritéria přijetí. Zacházení s nimi jako s jednou generickou nákupní objednávkou je způsob, jakým proklouznou rozměrové neshody.
Nákup na straně vstřikování
Jedná se o výkonnostní nákup. Určujete kvalitu taveniny, opakovatelnost výstřelu a životnost proti jmenované pryskyřici. To znamená, že dodavatel potřebuje vaši třídu pryskyřice, obsah a procento plniva, hmotnost vaší dávky, dobu cyklu a konfiguraci ohřevu sudu. Dodavatel, který uvádí šroub, aniž by se zeptal na procento plniva, uvádí generický díl a generický díl je obvykle důvodem, proč ten poslední selhal dříve.
Nákup na straně svorek
Jedná se o rozměrový a hutní nákup. Spojovací tyče, matice spojovacích tyčí a kolíky jsou nosné díly vyrobené s úzkými tolerancemi a kritéria přijatelnosti jsou mechanická: tvar závitu, tvrdost, soustřednost, přímost a certifikace materiálu. Matice spojovací tyče se správným závitem, ale špatnou třídou tvrdosti je únavová porucha čekající na zahájení výroby.
Praktický kontrolní seznam pro díly na straně svorky je krátký, ale nesmlouvavý:
- Potvrďte stoupání závitu, tvar závitu a třídu tvrdosti podle výkresu výrobce stroje, nikoli podle vzorového dílu.
- Vyžádejte si certifikaci materiálu s vysledovatelností tepelného čísla na nosných předmětech.
- Zkontrolujte písemně meze přímosti a soustřednosti a potvrďte, jak budou měřeny při příjezdu.
- Ověřte, zda je díl dodáván jako hotový obrobený nebo jako polotovar, který vyžaduje finální montáž na místě.
Ještě jeden bod, který platí pro obě strany: veďte rozměrový záznam toho, co ze stroje vyšlo. Průměr šroubu v dávkovací části, vrtání válce ve třech polohách, vnější průměr kontrolního kroužku, poloměr trysky. Když jsou tato čísla zapsána při odstranění, příští nákup se stane specifikací místo odhadu a míra opotřebení se stane měřitelnou hodnotou, nikoli pamětí.
Díly na straně vstřiku se kupují podle údajů o pryskyřici, díly na straně svorky podle výkresů a certifikátů tvrdosti – nikdy neposílejte stejný dotaz oběma.
Jak abrazivní a korozivní pryskyřice přetvářejí specifikace dílů
Dva stroje s identickými údaji na typovém štítku mohou potřebovat zcela odlišné šrouby podle toho, co jimi prochází. Typ náplně a procento zatížení mění mechanismus opotřebení mnohem více než tonáž stroje a tento rozdíl by měl řídit jak výběr materiálu, tak intervaly kontrol.
Níže uvedená tabulka porovnává relativní zatížení opotřebením napříč běžnými skupinami materiálů. Jedná se o technickou aproximaci pro univerzální šrouby, nikoli o specifikaci, a skutečná životnost se bude měnit s rychlostí šroubu, protitlakem, teplotou taveniny a tím, zda je plnivo plně složeno.
Neplněný PP / HDPE
1.0
Neplněné ABS/PS
1.3
30% PP plněný mastkem
2.4
30% PA66 plněný sklem
6.5
50% PBT plněné sklem
7.2
Čtěte graf spíše jako indikátor tlaku než jako tabulku životnosti. Přechod z neplněného PP na 30% sklem plněný PA66 zvyšuje poměrné zatížení způsobené opotřebením zhruba šestkrát, což je důvod, proč stejný profil šroubu, který poskytuje roky služby na lince pro domácí potřeby, může být dokončen během několika měsíců na části pod kapotou automobilu. Vysvětluje také, proč by závod, který provozuje oba na stejném podlaží, neměl standardizovat specifikaci jednoho šroubu.
Pro kupující, kteří pracují s výrobcem šroubů a sudů, je praktické, že údaje o plnicích musí být součástí poptávky. Obsah skla nad zhruba 20 procent obvykle tlačí konverzaci směrem k bimetalovým sudům a kaleným nebo povrchově upraveným šroubům a mění doporučenou vůli, protože širší vůle, která vyhovuje plněné jakosti, bude na neplněné špatně prosakovat.
Koroze je samostatná osa a zaslouží si vlastní ošetření. PVC, třídy zpomalující hoření obsahující halogenované přísady a některé acetalové přípravky napadají vývrt hlavně chemicky spíše než mechanicky. Tyto případy vyžadují slitiny odolné proti korozi nebo vhodné pokovení a také mění rutinu vypínání, protože nechat PVC sedět horké v sudu je mnohem škodlivější než nechat PP.
S každým dotazem na šroub zašlete typ a procento plniva – abrazivní a korozivní pryskyřice potřebují různé materiály hlavně, různé vůle a kratší intervaly kontrol.
Přizpůsobení geometrie šroubu polymeru, který skutečně používáte
Výběr geometrie je místo, kde dobrý dodavatel získá svou cenu. Šroub, který je rozměrově správný, ale geometricky nesprávný, poběží, bude vyrábět součásti a nikdy nebude zcela stabilní.
U univerzálních šroubů se praktické výchozí body seskupují kolem několika známých kombinací:
- PP, PE a další polyolefiny: bariérový nebo univerzální šnek se střední až vysokou kompresí, dobrou délkou podávací sekce a dostatečně hlubokou dávkovací sekcí, aby se zabránilo nadměrnému střihu. Tyto pryskyřice jsou tepelně odolné, ale při vysokých rychlostech jsou citlivé na smyk.
- ABS, PS a další amorfní pryskyřice: nižší komprese, jemnější přechod a pozornost spíše na stabilitu teploty taveniny než na intenzitu míchání.
- PC a PC směsi: vysoká viskozita a úzké zpracovatelské okno, které vyžaduje delší přechodovou zónu a velkorysou hloubku dávkování, aby se zabránilo nadměrnému smykovému zahřívání.
- PA, PBT a POM plněné sklem: Nejprve otěruvzdorná konstrukce, poté geometrie. Míchací sekce s ostrými hranami a úzkými vůlemi se stávají spíše akcelerátory opotřebení než výkonnostními prvky.
- Pevné PVC: krátká kompresní zóna, nízký kompresní poměr a metalurgie odolná proti korozi, protože PVC degraduje během doby zdržení a napadá nechráněnou ocel.
S tím vším souvisí volba průměru. Větší šroub poskytuje větší kapacitu záběru na zdvih a nižší rychlost šroubu při stejném výkonu, což snižuje smyk. Menší šroub poskytuje jemnější kontrolu výstřelu a lepší dobu zdržení pro malé díly. Závody, které provozují širokou škálu hmotností broků na jednom stroji, často končí s kompromisním šroubem, který je všude průměrný – což je rozhodnutí o nákupu, nikoli omezení stroje.
Nejčastěji opomíjeným parametrem je hloubka měřicí sekce. Mělká odměřovací část poskytuje lepší nárůst tlaku a konzistentnější taveninu, ale zvyšuje smyk a teplotu taveniny. Sekce hlubokého dávkování je jemnější, ale ztrácí určitou tlakovou stabilitu. Když stroj začne vykazovat nekonzistentní hmotnost výstřelu při vysokých rychlostech zotavení, hloubka měření je obvykle součástí rozhovoru.
Určete geometrii šroubu podle rodiny pryskyřic, kterou používáte nejčastěji, ne podle původního výkresu – kompresní poměr a stabilita pohonu hloubky dávkování je větší než u průměru.
Materiály a povrchové úpravy, které nastavují životnost
Dva šrouby s identickou geometrií se mohou lišit v životnosti až trojnásobně v závislosti na základní oceli a povrchové úpravě. Právě zde kupující nejčastěji akceptují vágní popis a později toho litují.
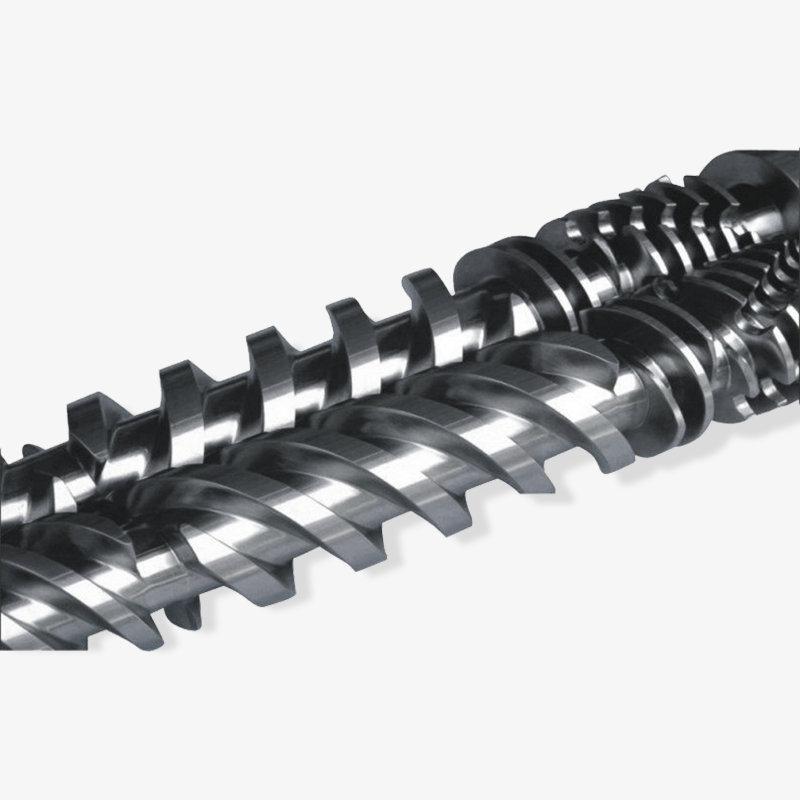
 Vlastní bimetalový šroub pro plněné a vyztužené plasty Bimetalová konstrukce využívá speciální slitinový povrch pro odolnost proti opotřebení, korozi a vysokým teplotám, díky čemuž je vhodná pro plasty vyztužené skelnými vlákny a další technické plasty. Zobrazit produkt →
Nitrling je výchozí pro univerzální práce a zůstává cenově nejefektivnější volbou pro neplněné komoditní pryskyřice. Není vhodný pro abrazivní tmely, protože nitridované pouzdro je tvrdé, ale tenké, a jakmile je prodřeno podkladovou ocelí, rychle se opotřebuje. Bimetalová konstrukce je standardní odpovědí pro plněné a vyztužené materiály: vysoce legovaná vložka zalitá do těla hlavně, obvykle dosahující tvrdosti v rozsahu 58 až 62 HRC s lepší odolností proti oděru než nitridované pouzdro.
| Stavebnictví | Základní materiál | Typická léčba | Nejlépe se hodí | Relativní náklady | Co ověřit |
|---|---|---|---|---|---|
| Nitridovaný šroub a hlaveň | 42CrMo nebo podobná legovaná ocel | Plynová nitridace, hloubka pouzdra typicky 0,3 až 0,6 mm | Neplněné PP, PE, PS, ABS | Základní 1,0 | Zpráva o hloubce pouzdra a tvrdosti povrchu |
| Bimetalová hlaveň s bimetalovým šroubem | Ocelové tělo s odstředivě litou vložkou ze slitiny | Slitinová vložka, tvrdost kolem HRC 58 až 62 | Sklo plněné PA, PBT, vysoké minerální zatížení | 1.6 až 2.2 | Tloušťka vložky, integrita vazby, třída slitiny |
| Průběžně kalený šroub z nástrojové oceli | Ocel typu H13 | Kalení a temperování, volitelný PVD povlak | Kombinované abrazivní a korozní působení | 2,0 až 2,8 | Rovnoměrnost tvrdosti a tloušťka povlaku |
| Tvrdě chromovaný šroub | Nitridovaná ocel s vrstvou chromu | Tvrdé chromování, zhruba 20 až 40 mikronů | Ochrana proti korozi v univerzálním provozu | 1.1 až 1.3 | Přilnavost pokovování a pokrytí u kořenů letu |
Sloupec ověření je důležitější než sloupec výběru. Bimetalová hlaveň je jen tak dobrá, jak dobrá je vazba vložky a tloušťka vložky určuje, kolik let vám bude sloužit před přestavbou. Požádejte o záznam o kontrole, nejen o název slitiny.
Povrchová úprava je druhá polovina příběhu. Leštěný povrch toku snižuje přilnavost materiálu a pomáhá při změnách barev a čištění. Hrubý povrch v dávkovací zóně zadržuje degradovaný materiál a stává se zdrojem černých skvrn, které neodstraní žádné množství čištění.
Přizpůsobte konstrukci výplni a vyžádejte si kontrolní záznam – tloušťka vložky a hloubka pouzdra jsou to, za co skutečně platíte.
Kontrolní seznam velikosti a kompatibility před objednávkou
Většina chyb při objednávání je rozměrová a většině rozměrových chyb se lze vyhnout pomocí fotografie a posuvného měřítka. Před potvrzením objednávky si projděte tento seznam.
- Průměr šroubu a celková délka , měřeno na straně pohonu a dávkovací části, nejen převzaté z typového štítku stroje.
- Rozměry hlavní příruby: počet otvorů pro šrouby, průměr roztečné kružnice a velikost otvoru. Ty se mezi výrobci strojů liší i při stejné tonáži.
- Otvor vkládacího hrdla a montážní schéma násypky. Sud, který se hodí všude kromě plnícího otvoru, je šrot.
- Počet topných zón, šířka pásma a napětí. Potvrďte, zda stroj používá pásma 220 V nebo 380 V a kolik zón regulátor očekává.
- Poloha a hloubka kapsy termočlánku , včetně toho, zda stroj používá typ J nebo K a jak hluboko je sonda umístěna.
- Poloměr trysky a průměr otvoru , přizpůsobené poloměru vtokového pouzdra na formě. Neshoda zde způsobí záblesky na vtokovém kanálu a předčasné opotřebení trysky.
- Zkontrolujte typ prstenu: posuvný kroužek, kuličková kontrola nebo třídílná konstrukce a úhel sedla, který odpovídá hlavě šroubu.
- Šroubové připojení pohonu: drážkový, klínový nebo čtyřhranný pohon, s rozměry spojky potvrzenými vůči výkonu převodovky.
Dvě položky navíc patří na seznam, i když nejsou díly. První je rozměrový záznam stroje v jeho stavu, včetně měření vrtání hlavně v poloze posuvu, středu a dávkování. Druhým je poznámka o tom, jaké druhy pryskyřic bude stroj v příštích dvou letech pracovat. Obojí snižuje šanci na objednání dílu, který je správný pro historii stroje a špatný pro jeho budoucnost.
U importovaných strojů přidejte krok pro dokumentaci. Výrobci strojů mění subdodavatele a list sestavení z roku 2019 nemusí popisovat stroj z roku 2021 stejného modelu. Fotografie skutečné příruby hlavně, pořízené s pravítkem v rámu, řeší většinu těchto otázek v jediné výměně e-mailů.
Změřte přírubu, přívodní hrdlo, kapsy pro termočlánky a připojení pohonu na skutečném stroji – pouze podle tonáže na typovém štítku vám nesedí díl, který se hodí.
Na co se zeptat výrobce nebo velkoobchodníka, než se zavážete
Mezi výrobcem a obchodním dodavatelem je skutečný rozdíl a projevuje se spíše u druhé objednávky než u první. Výrobce může upravit geometrii, zachovat toleranci a poskytnout záznam materiálu. Velkoobchodník, který krabice pouze přemisťuje, obvykle nemůže a mezera se stává viditelnou, když součást potřebuje úpravu nebo když je třeba vyřídit reklamaci opotřebení.
Otázky, které stojí za to si položit na začátku konverzace:
- Můžete písemně potvrdit jakost základní oceli a tloušťku povrchové úpravy?
- Obrábíte geometrii šroubu podle mé specifikace pryskyřice, nebo dodáváte pouze standardní profil?
- Jaká rozměrová kontrola se provádí před odesláním a jaký protokol je dodáván se součástí?
- Můžete dodat odpovídající sadu – šroub, hlaveň, kontrolní kroužek, sedlo a trysku – jako jednu ověřenou sestavu?
- Jak řešíte reklamaci opotřebení: výměnu, přepracování nebo rozměrovou analýzu vráceného dílu?
- Jaké jsou vaše zkušenosti s procentem plniva a rodinou pryskyřice, kterou provozuji?
Odpovědi vám řeknou více než cena. Dodavatel, který si před cenovou nabídkou vyžádá vaši hmotnost střely, náplň náplně a konfiguraci ohřevu hlavně, provádí specifikaci. Dodavatel, který uvádí průměr a délku, prodává součást komodity a součásti komodity jsou tím, co brzy selhává při brusné povinnosti.
Když nakupujete přes hranice, záleží také na zkušenostech s dodávkou a exportem. Díly, které se zasílají bez ochranného obalu na letadlech a sedla trysky, dorazí s poškozením při manipulaci, které je poté těžké prokázat. Zeptejte se, jak je díl zabalen, zda jsou tryska a kontrolní kroužek jednotlivě chráněny a jaká dokumentace putuje se zásilkou pro celní a záruční účely.
Dodavatel, který se zeptá na vaši konfiguraci plnění a ohřevu před cenovou nabídkou, provádí specifikaci; ten, kdo cituje pouze z průměru, prodává součást komodity.
Vzorce selhání a co vám říkají
Každé selhání plastifikace zanechá podpis v datech procesu nebo na povrchu součásti. Správné čtení těchto podpisů vám ušetří výměnu nesprávné součásti.
- Černé tečky nebo hnědé pruhy na dílu: degradovaný materiál držený v drsné oblasti, obvykle v dávkovací zóně, sedle kontrolního kroužku nebo za špičkou šroubu. Čištění jej krátce vyčistí a poté se vrátí.
- Rozšíření rozptylu hmotnosti střely za směnu: zpětný tok přes lety nebo za kontrolní kroužek. Potvrďte měřením polohy polštáře v po sobě jdoucích cyklech.
- Lezení s dobou tání se stabilními teplotami: snížená účinnost dopravy, typicky opotřebení v podávací sekci nebo vůle mezi šroubem a sudem.
- Krátké záběry objevující se náhodně ve stabilním procesu: zkontrolujte netěsnost kroužku nebo omezení trysky, obvykle ne šroub.
- Blesk na jeden snímek a krátký snímek na další: nekonzistentní velikost výstřelu z netěsnícího zpětného ventilu, někdy v kombinaci s opotřebovaným sedlem.
- Slintání nebo navlékání na trysku: zhoršený poloměr hrotu trysky, opotřebený kontakt sedla nebo nesprávné nastavení dekomprese.
- Teplota sudu, která se neudrží na jedné zóně: vadný topný pás, nesprávný kontakt termočlánku nebo kapsa termočlánku, která již správně nesedí na sondě.
Metodická diagnostická sekvence zde šetří peníze. Začněte s nejlevnějšími díly: topné pásy a termočlánky, pak tryska a kontrolní kroužek, pak měření vůle šroubu a hlavně. Zvrátit toto pořadí znamená zaplatit za výměnu šroubu k vyřešení problému, který by vyřešil hrot trysky.
Když příznaky ukazují na šroub a hlaveň, podrobnější přehled vstřikovací stroj šroub barel běžné problémy vám může pomoci oddělit opotřebení od problémů s nastavením, než se zavážete k objednávce výměny. Ukázalo se, že mnoho zjevných poruch opotřebení je kombinací netěsného kontrolního kroužku a nastavení zpětného tlaku, které bylo v průběhu let zvyšováno, aby se to kompenzovalo.
Diagnostikujte od nejlevnějšího po nejdražší: topné pásy, tryska, kontrolní kroužek, pak měření šroubu a válce – nikdy nezačínejte u šroubu.
Často kladené otázky
Jaké jsou hlavní součásti stroje na vstřikování plastů, které se opotřebovávají?
Skupina s nejvyšším opotřebením je plastifikační jednotka: šroub, válec, kontrolní kroužek, sedlo kontrolního kroužku, hrot šroubu a tryska. Na straně svorky se matice spojovací tyče, kolíky a pouzdra opotřebovávají po delších intervalech. Topné pásy a termočlánky selhávají spíše tepelným cyklováním než otěrem, ale jsou vyměňovány častěji než jakákoliv mechanická část.
Jak poznám, že je třeba vyměnit šroub a válec?
Spíše měřte než odhadujte. Pokud radiální vůle mezi závitem šroubu a vývrtem hlavně vzrostla zhruba na trojnásobek původní specifikace, je výměna obvykle oprávněná. Podpůrným důkazem jsou procesní data: rozšiřující se rozložení hmotnosti broku, zmenšující se polštář, zvyšující se doba tání a zvyšující se protitlak potřebný k udržení stejného broku.
Měly by být šroub a hlaveň vždy vyměněny společně?
Ve většině případů ano. Nový šroub běžící v opotřebovaném hlavni nebude správně těsnit a nový díl se v důsledku toho rychleji opotřebuje. Stejná logika platí pro kontrolní kroužek a sedlo. Nahrazením jednoho prvku spárované sady obvykle vznikne stroj, který po několik týdnů lépe běží a pak se vrátí tam, kde začal.
Jaký je rozdíl mezi nitridovaným a bimetalovým sudem?
Nitridovaná hlaveň má tvrzené pouzdro difundované do ocelového povrchu, typicky 0,3 až 0,6 mm hluboké. Bimetalová hlaveň má vysoce legovanou vložku zalitou do vývrtu s tvrdostí kolem 58 až 62 HRC a mnohem lepší odolností vůči abrazivním plnidlům. Nitridační obleky neplněné komoditní pryskyřice; bimetalová konstrukce je vhodná pro inženýrské pryskyřice plněné sklem a minerály.
Mohu vyměnit šroub bez výměny hlavně?
Můžete a někdy je to správné rozhodnutí, když je vývrt hlavně stále v toleranci a vůli lze obnovit mírně předimenzovaným šroubem. To vyžaduje nejprve přesné měření vrtání. Bez něj je předimenzovaný šroub v opotřebovaném vývrtu hazardem, který obvykle končí zadřením nebo předčasným opotřebením.
Jak dlouho by měly šrouby vstřikovacích lisů vydržet?
Neexistuje jediná odpověď, protože dominuje obsah výplně. Neplněné komoditní pryskyřice mohou na dobře udržovaném stroji sloužit mnoho let, zatímco technické pryskyřice plněné sklem mohou opotřebovat univerzální šroub výrazně rychleji. Praktickým přístupem je měřit vůli v naplánovaných intervalech a nechat bod výměny nastavit rychlost opotřebení, nikoli kalendář.
Mám nakupovat od výrobce nebo velkoobchodu?
Kupujte od výrobce, když geometrie potřebuje odpovídat konkrétní pryskyřici, když jsou tolerance těsné nebo když potřebujete materiál a kontrolní dokumentaci. Velkoobchodník může pracovat pro standardní díly v nekritickém provozu, ale možnost upravit profil nebo prošetřit reklamaci opotřebení obvykle závisí na výrobci.
Vybraný displej ložiska

 浙公网安备 33090202000520 号
