

Autor: Weibo
Datum: Nov 09, 2026
Dvouválcový vstřikovací stroj: Konstrukce svorek, šroubovací sud a kontrola nákupu
Když tvarovač ve Vietnamu nacenil 1300 tunový článek pro pouzdra baterií, číslo, které rozhodlo o projektu, nebyla cena stroje. Byla to podlahová plocha. Uspořádání přepínacích svorek potřebovalo něco málo přes jedenáct metrů délky zálivu a budova jich měla jen devět. Přechod na dvoudeskový vstřikovací stroj přinesl stejnou upínací sílu do půdorysu, který továrna skutečně dokázala pojmout, což udrželo jeřáb, chladicí chody a stávající vozíky na formy přesně tam, kde byly.
To je obvyklý důvod, proč se kupující začnou poohlížet po dvou provedeních desek: ne novinka, ale prostor, objem oleje a náklady na údržbu kloubového spojení, jakmile tonáž stoupne. Nad zhruba 800 tunami upínací síly obvykle vítězí dvoudesková svěrka na délce stroje a počtu dílů. Pod asi 400 tunami je kloubový stroj obvykle levnější a rychlejší v suchém cyklu. Mezi těmito dvěma body rozhodnutí závisí na rozsahu výšky formy, cílových časech cyklu a na tom, kolik z rozpočtu na údržbu chcete utratit za čepy, pouzdra a mazací linky.
Existuje druhá polovina rozhodnutí, které se věnuje mnohem méně pozornosti: vstřikovací jednotka. Dvoudeskový stroj s nesprávným průměrem šneku, nesprávným obložením válce nebo kontrolním kroužkem, který se opotřebuje za osm měsíců, nepřinese produktivitu, kterou slibovala konstrukce svěrek. Tento článek pokrývá obě poloviny, protože jsou objednávány společně a jsou uvedeny společně.
Dvoudesková svěrka vydělává svou cenu hlavně nad 800 tun, kde ušetřená délka pole a méně opotřebitelných dílů převáží vyšší investiční náklady.
Jak dvoudeskový vstřikovací stroj vytváří upínací sílu
Upínací jednotka dvoudeskového stroje obsahuje pouze dvě velké desky: jednu připevněnou k rámu stroje, jednu pohyblivou na spojovacích tyčích nebo na lineárním vedení. Za pohyblivou deskou není žádná třetí deska a žádné přepínací spojení. Síla pochází přímo z hydraulických válců a spojovací tyče se používají spíše pro vedení a pro zajištění než pro násobení síly prostřednictvím mechanického spojení.
Pohyblivá deska se pohybuje při plném otevíracím zdvihu pod nízkým tlakem a vysokým průtokem z válců s dlouhým zdvihem. Jakmile se čela formy setkají, rozštípněte matice uvnitř pohyblivé desky blízko drážek obrobených do spojovacích tyčí. Válce s krátkým zdvihem pak vytáhnou pohyblivou desku o několik milimetrů dopředu proti pevné desce, čímž se natáhnou spojovací tyče a vytvoří se svěrná síla. Otevírání obrátí pořadí: tlak se uvolní, matice se zatáhnou a válce s dlouhým zdvihem vezmou plunžr zpět.
Cyklus upnutí ve čtyřech krocích
- Rychlé zavírání: Válce s dlouhým zdvihem pohybují talířem při nízkém tlaku, dokud není dosaženo ochranné zóny formy.
- Ochrana formy: uzavírací síla je omezena tak, že špatně umístěná vložka nebo zaseknutá část zastaví desku namísto rozdrcení formy.
- Zajištění: dělené matice zapadnou do drážek spojovací tyče a válce s krátkým zdvihem vytvářejí nastavenou upínací sílu.
- Uvolněte a otevřete: tlak upnutí poklesne, matice se zasunou a deska se vrátí řízenou rychlostí, aby byla chráněna součást a vyhazovací systém.
Proč je uzamykací systém spojovací tyče tím detailem, na kterém záleží
Protože svěrná síla působí na velmi krátký zdvih, přesnost záběru matice rozhoduje o tom, jak rovnoměrně síla dosáhne čtyř rohů desky. Pokud jedna matice zapadne o zlomek pozdě, deska se nakloní a nakloněná deska se zobrazí jako záblesk na jedné straně formy a krátké výstřely na druhé. Lepší ovládací prvky přímo měří napětí spojovací tyče a upravují tlaky v jednotlivých válcích, což udržuje rovnoběžnost desky uvnitř pracovní tolerance obvykle udávané kolem 0,1 až 0,2 mm na metr.
Praktický důsledek údržby je jasný. Spínací kolíky, pouzdra a blok rozvodu mazání již neprovádíte každých několik týdnů, ale musíte udržovat čisté drážky spojovací tyče, kontrolovat opotřebení zubů matic a jednou ročně ověřit kalibraci napětí. V závodech s prašným přebroušením nebo těžkými směsmi plněnými sklem je kontaminace drážky nejčastější příčinou svorky, která náhle odmítne vybudovat plnou tonáž.
Síla sevření dvou desek pochází z válců s krátkým zdvihem, takže klíčovou položkou údržby se stává záběr matice spojovací tyče, nikoli kloubový spoj.
Dvě desky vs přepínací svorka: která se hodí k vaší formovací podlaze
Většina kupujících, kteří srovnávají tyto dvě architektury, ve skutečnosti porovnává tři věci: kolik stavba stroje spotřebuje, kolik práce při údržbě pohltí a jakou flexibilitu ponechává pro budoucí formy. Níže uvedená tabulka uvádí rozdíly, které se projevují ve skutečných kotacích.
| Ohleduplnost | Svorka se dvěma deskami | Přepínací (třídesková) svorka |
|---|---|---|
| Délka stroje pro stejnou tonáž | Kratší, často o 15 až 25 procent menší délka zálivu při vysoké tonáži | Delší, protože přepínací opěrná deska přidává délku za pohyblivou desku |
| Opotřebitelné díly ve svorce | Málo: zuby matic, vodicí pouzdra, těsnění válců | Více: přepínací čepy, pouzdra, spojovací desky, mazací vedení |
| Rychlost suchého cyklu | Dobré, ale obvykle o něco pomalejší než dobře vyladěné přepínání při malé tonáži | Rychle, zejména do 500 tun, kde je pohybující se hmota nízká |
| Flexibilita výšky formy | Široký, protože zdvih je hydraulický a nastavení výšky formy je jednoduché | Omezeno geometrií páky a motorizovaným rozsahem výšky formy |
| Investiční náklady pod 400 tun | Vyšší na tunu upínací síly | Nižší, proto jsou malé stroje většinou přepínací |
| Investiční náklady nad 1000 tun | Konkurenceschopné a často nižší, jakmile se započítají stavební a zakládací práce | Vyšší, plus více oceli a větší zatížení podlahy |
| Objem oleje a hydraulika | Nízký pohyb oleje při upínání, protože zdvih je krátký | Upínací válec je malý, ale táhlo vyžaduje samostatné mazání |
| Servis a náhradní díly | Méně dílů, ale velké válce a matice jsou drahé, když selžou | Levné jednotlivé díly, častěji vyměňovány |
Mezeru suchého cyklu stojí za to spíše kvantifikovat než předpokládat. Na 300tunovém stroji s 12sekundovým cyklem může přepínač udržet půlsekundovou výhodu, což je kolem čtyř procent výkonu. Na stroji o hmotnosti 1 300 tun, který u velké části běží 45sekundový cyklus, se tato půlsekunda blíží jednomu procentu a ušetřená délka šachty plus snížená údržba mají mnohem větší hodnotu než rozdíl v cyklech.
Rozsah výšky formy si zasluhuje více pozornosti, než se mu obvykle dostává, zejména v dílnách. Hydraulická dvoudesková svorka akceptuje širší rozsah výšek stohu forem bez změny konfigurace stroje, což je důležité, když formovač získá zakázku s formou, která byla vyrobena pro jiný lis. Kloubové stroje to zvládají motorizovaným nastavením výšky formy a u velmi vysokých forem se kolík nemusí úplně narovnat, což snižuje dosažitelnou upínací sílu.
Je tu také otázka základů. 2000tunový překlápěcí stroj koncentruje náklad jinak než dvoudeskový stroj stejného výkonu a ve starších budovách může rozdíl rozhodnout, zda potřebujete novou jámu nebo vyztuženou desku. Než cokoliv podepíšete, požádejte oba dodavatele o výkresy zatížení podlahy a hloubky jámy.
Porovnejte dva přítlačné a překlápěcí stroje z hlediska délky šachty, rozsahu výšky formy a pětiletých nákladů na údržbu, nikoli pouze podle suchého cyklu.
Dimenzování síly upnutí, desky a prostoru formy před nákupem
Upínací síla není číslo, které si vyberete, protože ji má stroj vedle. Vypočítá se z projektované plochy dílu a vodicích lišt, vynásobené tlakem v dutině potřebným k vyplnění a zabalení formy. Funkční vzorec odhadu v metrických jednotkách je svěrná síla v tunách rovna projektované ploše v centimetrech čtverečních vynásobená tlakem v dutině v barech, děleno 1 000. Mnoho tvarovačů jednoduše používá orientační pravidlo 0,5 až 0,8 tuny na čtvereční centimetr projektované plochy pro komoditní díly, které přistanou na stejném místě.
Čtyři kontroly, které rozhodují o tom, zda stroj pasuje do formy
- Upínací síla s rezervou: vypočítejte požadavek a poté přidejte 10 až 20 procent pro balení, mimostředové dutiny a budoucí formy s větší projektovanou plochou.
- Rozteč spojovacích tyčí a velikost desky: tělo formy, upínací desky a jakýkoli hydraulický tah jádra musí fyzicky projít mezi spojovacími tyčemi a přistát uvnitř vzoru šroubů desky.
- Výška formy a denní světlo: výška uzavřeného stohu musí být mezi minimální a maximální výškou formy a otevřené denní světlo musí být mimo díl plus chapadlo robota.
- Vyhazování: zdvih vyhazovače a síla vyhazovače musí vyhovovat hloubce dílu, zejména u hlubokotažených skříní, kde krátký zdvih nechá díl viset na jádru.
| Typ dílu a materiálu | Tlak v dutině pro odhad (bar) | Komentář |
|---|---|---|
| PE nebo PP, silnostěnná, krátká délka toku | 300 až 400 | Snadné plnění, velkorysá stěnová část |
| Obecné ABS, PS, HDPE díly | 400 až 500 | Standardní pracovní rozsah pro odhad |
| Tenkostěnný PP obal | 600 až 800 | Vysoký poměr délky toku k tloušťce stěny |
| Technické díly PA nebo PBT plněné sklem | 700 až 1000 | Vysoká viskozita plus náplň plniva |
| Přesné díly s úzkou tolerancí | 800 až 1200 | Vyžaduje se úplné zabalení a nízké smrštění |
Průhyb desky je druhé číslo, které rozhoduje o kvalitě dílu. Deska, která se pod zatížením ohýbá, umožňuje oddělit čela formy ve středu a výsledkem je část s bleskem uprostřed a krátkými záběry na okrajích. Výrobci strojů uvádějí limity průhybu a je spravedlivé požádat o hodnotu při jmenovité svěrné síle. Stejně tak je spravedlivé zeptat se, jak se změní hodnota, když je forma namontována mimo střed, což je normální v dílnách provozujících smíšené práce.
U velmi velkých forem se často stává omezujícím faktorem rozteč spojovacích tyčí spíše než tonáž. Je běžné najít stroj s dostatečnou upínací silou, ale nedostatečným prostorem mezi tyčemi pro základnu formy, což si vynucuje skok na další velikost a mnohem větší kapitálový závazek. Kreslení obálky formy na papír před dotazem na stroj ušetří týdny pozdějšího vyjednávání.
Vypočítejte upínací sílu z projektované plochy a tlaku v dutině, poté před objednáním stroje potvrďte rozteč spojovacích tyčí, výšku formy a zdvih vyhazovače.
Kde dva přítlačné stroje mění uspořádání závodu a spotřebu energie
Změny rozvržení jsou nejsnáze vidět, když je délka stroje nakreslena v měřítku pro celou šachtu. Níže uvedená tabulka porovnává orientační celkové délky strojů pro stejnou třídu upínací síly s použitím typických katalogových rozměrů spíše než konkrétního výkresu výrobce. Má ukazovat trend, nikoli nahrazovat výkres nabídky.
Orientační délka stroje podle třídy upínací síly (metry)
Přepínací svorka Svorka se dvěma deskami
450 t přepínací
7.2
450 t dvoudeskové
6.0
900 t přepínací
9.4
900 t dvoudeskové
7.8
1 300 t přepínací
11.2
1 300 t dvoudeskové
9.1
Přepínač 2 000 t
14.5
2 000 t dvě desky
11.6
S rostoucí tonáží se mezera zvětšuje, což je přesně důvod, proč u nových velkotonážních instalací dominují dvě uspořádání desek. Úspora dvou až tří metrů délky zálivu je zřídka jen stavební náklady; často rozhoduje o tom, zda se další stroj vejde do stávajícího rozpětí jeřábu, a tento další stroj může mít větší cenu, než je cenový rozdíl mezi konstrukcemi svěrek.
Energetické chování se řídí stejným vzorem. Vzhledem k tomu, že upínací síla je generována během krátkého zdvihu, objem oleje pohybujícího se během upínání je malý a čerpadlo odvede méně práce na cyklus při vysoké tonáži. Tuto výhodu lze nejsnáze zachytit pomocí servopohonu poháněného čerpadla nebo systému s proměnným objemem s uzavřenou smyčkou, spárovaného s akumulátorem, kde se vrcholy svorky a vstřikování překrývají. U strojů bez této řídicí strategie může teoretická úspora zmizet.
Posunuje se také chlazení, hydraulika a servisní přístup. Kratší stroj obvykle znamená kratší hydraulické chody a méně míst úniku, ale válce jsou umístěny blízko spojovacích tyčí, takže přístup pro výměnu těsnění je třeba zvážit ve fázi návrhu. Ponechte alespoň metr volného prostoru na straně, kde není obsluha, a zkontrolujte, zda hák jeřábu dosáhne na hlaveň pro odstranění šroubu, aniž byste museli demontovat bezpečnostní plot.
Nad 900 tun, ušetřená délka šachty a snížený pohyb oleje jsou dvě výhody uspořádání, které nejčastěji ospravedlňují dvoudeskový stroj.
Vstřikovací jednotka stále rozhoduje o kvalitě dílu na dvoudeskovém stroji
Kupující stráví měsíce na svorce a poté přijmou jakoukoli vstřikovací jednotku, která je ve standardním katalogu. To je chyba, protože na velkém dvoudeskovém stroji je vstřikovací jednotka místem, kde se po zahájení výroby objevuje většina problémů s kvalitou. Hmotnost vstřiku, rychlost vstřikování, plastifikační kapacita a homogenita taveniny, to vše pochází z kombinace šneku, válce a trysky a o žádné z nich nerozhoduje konstrukce svorky.
Průměr šroubu je prvním kompromisem. Větší šroub dodává větší hmotnost výstřelu při stejném zdvihu, ale pro daný hydraulický tlak vytváří nižší specifický vstřikovací tlak v trysce. Zvětšení jedné velikosti šneku za účelem získání kapacity výstřelu může stát dvacet až třicet procent dostupného vstřikovacího tlaku, což je dost na to, aby se pohodlné procesní okno změnilo na okrajové okno na tenkostěnném dílu. Správný přístup je dimenzovat šroub na hmotnost výstřelu a pak potvrdit, že výsledný vstřikovací tlak, vynásobený intenzifikačním poměrem, stále pokrývá požadavky formy s rezervou.
Plastifikační kapacita je omezení, které zachycuje vysoce kavitační úlohy. Šnek se musí roztavit a homogenizovat broky během doby chlazení předchozího cyklu, takže míra regenerace nastavuje strop na výstupu. Šnek se správnou bariérovou sekcí a dobře navrženou podávací zónou se zotavuje rychleji při nižší rychlosti šneku, což snižuje kolísání teploty taveniny a chrání polymer před poškozením smykem.
Délka hlavně a počet topných zón se řídí šroubem. Jednotka pro všeobecné použití může pracovat se čtyřmi nebo pěti zónami; stroj pro široké zpracování, který zpracovává technické pryskyřice, často potřebuje více zón plus samostatný ohřívač trysky a snímač tlaku taveniny na trysce. Na poloze senzoru záleží, protože snímač namontovaný příliš daleko od hrotu čte zpožděný tlak, který pak regulátor překoriguje.
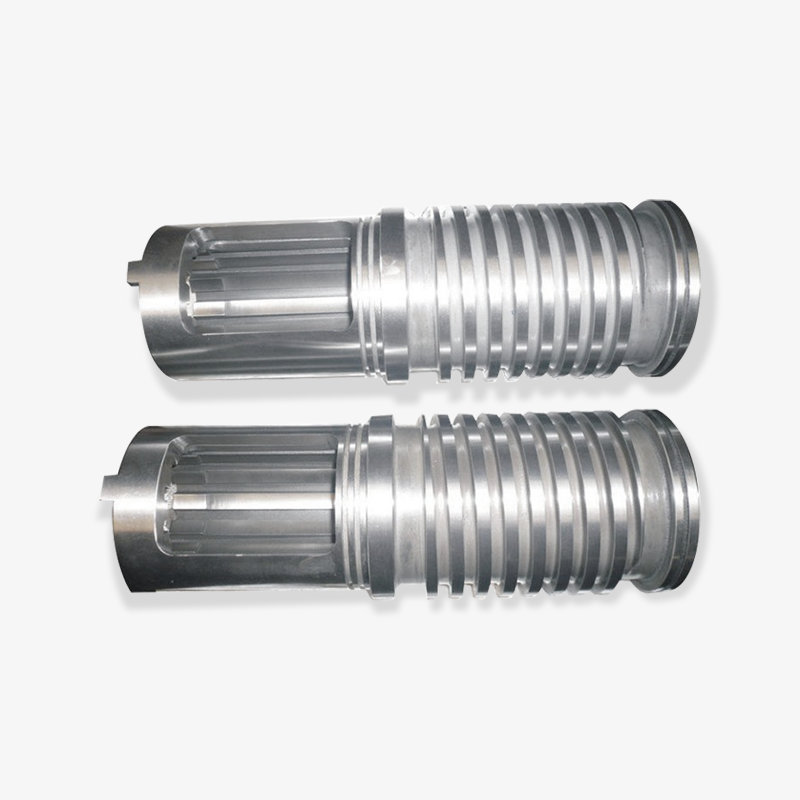
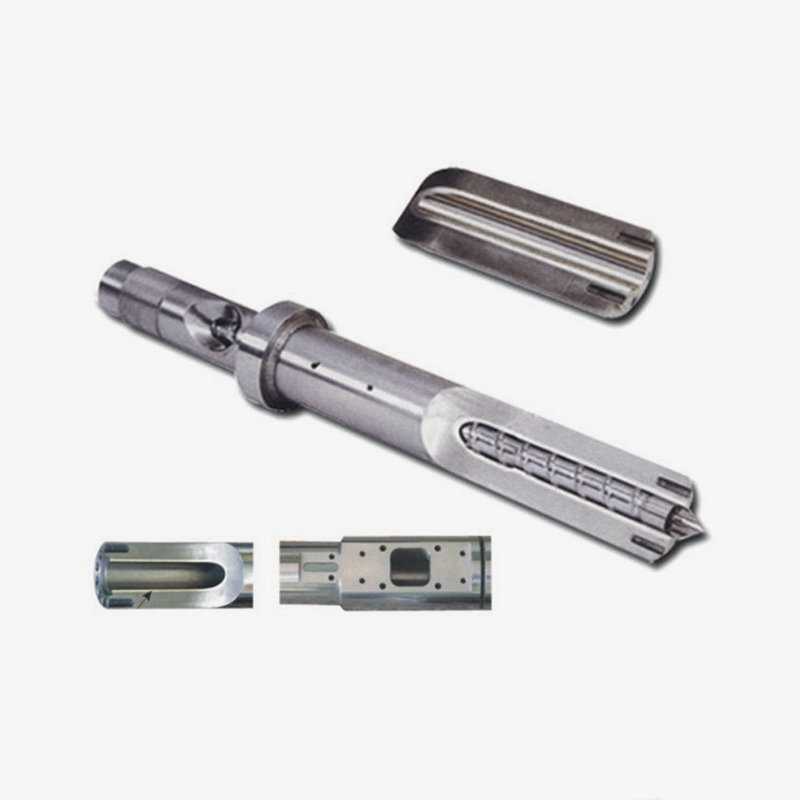
 Vlastní šroubová hlaveň vstřikovacího lisu Sestava šneku a válce s přizpůsobenými specifikacemi a úpravami pro stabilní plastifikaci; zkontrolujte rozměry a detaily manipulace při konfiguraci velkých strojů. Zobrazit produkt →
Na strojích třídy 1 000 tun mají šrouby běžně průměr od 90 do 130 mm a hlaveň je dlouhá a těžká součást, se kterou je obtížné manipulovat bez vhodných zvedacích bodů. Ve fázi objednávky specifikujte tyto zvedací body a směr demontáže. Zní to triviálně, dokud nedojde k první výměně šroubu na páteční noční směně s jeřábem, který je již zavázán k výměně formy.
Tonáž svorek určuje velikost stroje, ale průměr šneku, plastifikační kapacita a tlak trysky rozhodují o tom, zda stroj skutečně dodrží toleranci ve výrobě.
Specifikace šroubu a hlavně, které odpovídají velkým upínacím jednotkám
Jakmile upínací síla překročí hranici 700 tun, vstřikovací jednotka se v mnoha projektech objedná samostatně, buď jako náhrada za opotřebovanou jednotku, nebo jako vlastní konfigurace. Níže uvedená tabulka uvádí přibližné hmotnosti vstřelu pro univerzální šrouby, které jsou užitečné jako první kontrola zdravého rozumu, když přijde nabídka s průměrem šroubu, který vypadá příliš malý nebo příliš velký pro daný díl.
| Průměr šroubu (mm) | Přibližná hmotnost střely, PS (g) | Třída síly upnutí obvykle párová (t) | Typická aplikace |
|---|---|---|---|
| 45 | 230 | 100 až 180 | Drobné technické díly, vícedutinové práce |
| 60 | 540 | 250 až 400 | Díly spotřebičů, obložení automobilů |
| 75 | 1 070 | 450 až 650 | Přepravky, koše, velká pouzdra |
| 90 | 1,840 | 700 až 1000 | Automobilové a logistické díly |
| 110 | 3,370 | 1 100 až 1 600 | Bateriové skříně, palety, velké technické díly |
| 130 | 5,560 | 1800 až 2500 | Velmi velké části, nízká kavitace |
Poměr délky k průměru řídí, jak dlouhou dobu setrvání polymer získá a jak stabilní se stane tavenina. Poměr 20:1 až 22:1 pokrývá většinu práce s komoditami, zatímco poměr 24:1 a vyšší vyhovuje inženýrským pryskyřicím a směsím, kde záleží na míchání a rovnoměrnosti teploty. Kompresní poměr obvykle spadá mezi 2,0 a 3,0 pro vstřikovací šrouby, nižší pro materiály citlivé na smyk a vyšší pro krystalické pryskyřice, které vyžadují rychlý přechod.
Sekce měření si zaslouží vlastní rozhodnutí. Jednoduchá dávkovací zóna a konstrukce bariéry se chovají odlišně ve stabilitě výtěžku a na dvoudeskovém stroji s velkým záběrem stabilita výtěžnosti přímo ovlivňuje konzistenci hmotnosti dílu napříč dutinami. Tam, kde má díl těsnou hmotnostní toleranci, se šnek se směšovací sekcí v dávkovací zóně často vyplatí rychleji než jakékoli následné kontrolní zařízení.
Zpětný ventil neboli zpětný kroužek je nejlevnější součást na vstřikovací jednotce a způsobuje největší zmetkovitost. Opotřebený kroužek nechává taveninu během vstřikování sklouznout zpět, takže stroj drží pozici tím, že tlačí více materiálu a hmotnost výstřelu se mezi cykly posunuje. Specifikujte materiál kroužku pro plnění ve vaší směsi a mějte náhradní na polici. Při práci se sklem může být prsten první položkou, kterou je třeba vyměnit, někdy během jednoho roku.
Nastavte velikost šroubu podle hmotnosti střely a požadovaného vstřikovacího tlaku, poté potvrďte L/D, kompresní poměr a zkontrolujte materiál kroužku se skutečnou směsí.
Opotřebení, materiály a náklady na nesprávnou hlaveň
Výběr sudů je místo, kde může nákupní tým rychle ušetřit peníze a ještě rychleji je ztratit. Nitridovaný válec je standardní volbou pro neplněné komoditní pryskyřice: nitridační vrstva o tloušťce zhruba 0,4 až 0,7 mm s povrchovou tvrdostí kolem 900 až 1 000 HV, nanesená na tělo z nitridované oceli. Funguje dobře pro polyolefiny, PS, ABS a pro všeobecné použití se skromným obsahem plniva.
Jakmile směs nese více než asi 20 až 25 procent skleněných vláken, minerálního plniva nebo abrazivního pigmentu, mechanismus opotřebení se změní z pomalého leštění na rychlou erozi. Bimetalový sud s odstředivě litou výstelkou obsahující karbidové částice odolává této erozi mnohem lépe a nákladová prémie se obvykle pohybuje mezi dvojnásobkem a trojnásobkem ceny nitridovaného sudu stejné velikosti. Zda se to vrátí, závisí na tonáži, době cyklu a plnění plniva a výpočet je přímočarý: porovnejte interval výměny nitridovaného sudu s bimetalovým, přidejte náklady na prostoje a zjistěte, které číslo je menší.
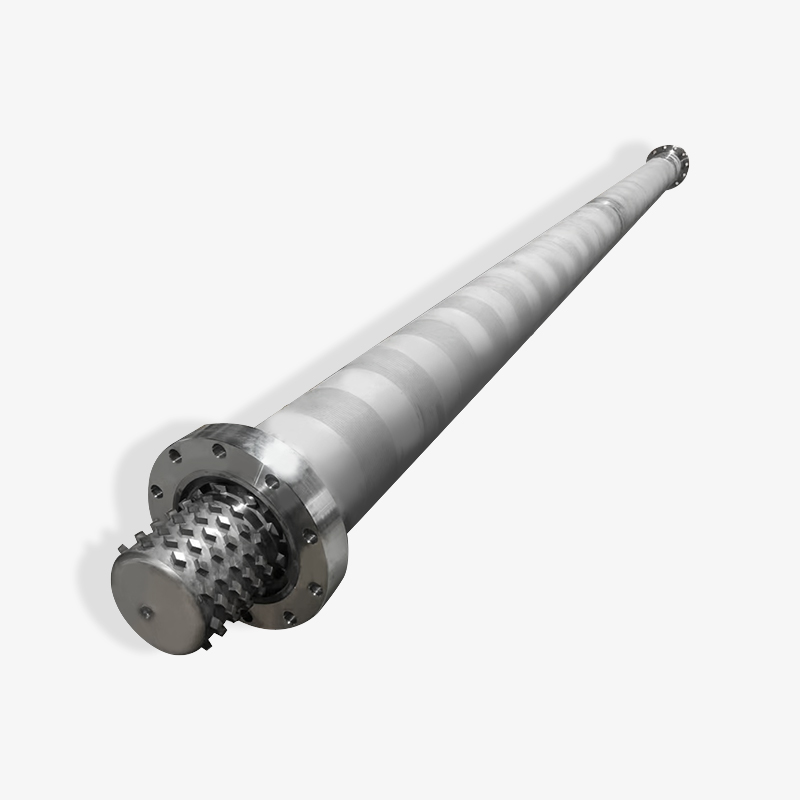
 Vlastní bimetalový šroubový sud pro plastové stroje Možnosti bimetalového válce a šroubu zaměřené na odolnost proti opotřebení a korozi, s CNC přizpůsobenými součástmi a zakázkovými slitinami pro plněné nebo speciální technické plasty. Zobrazit produkt →
Koroze je samostatný problém než otěr a vyžaduje samostatnou odpověď. PVC, POM, třídy zpomalující hoření a materiály s kyselými zbytky napadají stěnu hlavně a povrch šroubu, i když není přítomno žádné plnivo. V těchto případech záleží na korozivzdorné výstelce nebo správně sladěném materiálu hlavně a šroubu více než na samotné tvrdosti.
Kde se opotřebení skutečně projeví jako první
- Kontrolní kroužek a sedlo, protože vidí nejvyšší tlak a nejvíce posuvný kontakt.
- Oblast podávání šneku, kde se postupně zvyšuje hloubka letu a klesá rychlost dopravy pevných látek.
- Odměřovací úsek, kde roste vývrt hlavně a hroty letů ztrácejí ostrou hranu.
- Tryska, zejména u plněných materiálů a malých průměrů otvorů.
Měření opotřebení je jednoduché a málokdy se provádí dostatečně často. Dutinoměr ve třech polohách podél hlavně, mikrometr na šroubových lopatkách a vizuální kontrola sedla kroužku vám řeknou, zda je třeba vyměnit jednotku nebo jen nový kroužek. Každoroční zaznamenávání těchto čísel mění údržbu z dohadů na plánování a poskytuje dodavateli dostatek informací, aby mohl přesně nabídnout náhradu.
Zvolte nitridovanou ocel pro čisté komoditní pryskyřice a bimetalové obložení, jakmile obsah plniva projde zhruba 20 procenty, ale zkontrolujte korozi odděleně od otěru.
Kontrolní seznam RFQ pro kupující pracující s výrobcem šroubů a sudů
Většina zpožděných objednávek šroubů a sudů není zpožděna výrobní kapacitou. Jsou zpožděny chybějícími informacemi a chybějící položkou je obvykle rozměr příruby nebo otvor v termočlánku, který se objeví pouze tehdy, když je stroji nabídnuta nová hlaveň. Shromáždění níže uvedených údajů před tím, než bude dotaz ukončen, většinu tohoto rizika odstraní.
Údaje, které mají být zahrnuty do dotazu
- Značka stroje, model a jmenovitá upínací síla plus originální číslo dílu šroubu, pokud je k dispozici.
- Průměr šroubu, celková délka a efektivní poměr délky k průměru s výkresem, pokud je originál nestandardní.
- Délka hlavně, vnější průměr příruby, tloušťka příruby, kružnice pro šrouby a počet otvorů pro šrouby.
- Tvar a poloha krmného hrdla, zda je zahrnuta krmná objímka a rozměry otvoru hrdla.
- Počet topných zón, šířky a napětí topných pásem plus pozice a hloubky otvorů pro termočlánky.
- Typ trysky, poloměr, průměr otvoru a zda je vyžadována uzavírací nebo odpružená tryska.
- Zpracovávaný materiál, obsah plniva a jakékoli přísady zpomalující hoření nebo korozivní přísady.
- Požadovaná povrchová úprava, specifikace tvrdosti a zda se očekává zpráva o rozměrech.
Stojí za to být explicitní ohledně kontroly. Seriózní dodavatel poskytne rozměrovou zprávu, údaje o tvrdosti, záznam přímosti a výsledek tlakové zkoušky pro hlaveň. Pokud tyto dokumenty nejsou nabízeny, zeptejte se, zda mohou být, protože dodavatel, který měří vlastní výkon, je obvykle dodavatelem, který může mít toleranci na druhou i první objednávku.
Je zde také obchodní bod, který zkušení kupující upozorňují brzy. Zeptejte se, zda je společnost výrobcem s vlastním obráběním, nitridací a broušením, nebo velkoobchodem, který montuje díly z několika dílen. Výrobce může obvykle kontrolovat dobu realizace a přímo řešit otázku tolerance, zatímco obchodní společnost přidává komunikační vrstvu. Oba modely mohou fungovat, ale rozhodnutí o nákupu by mělo odrážet, který z nich máte co do činění.
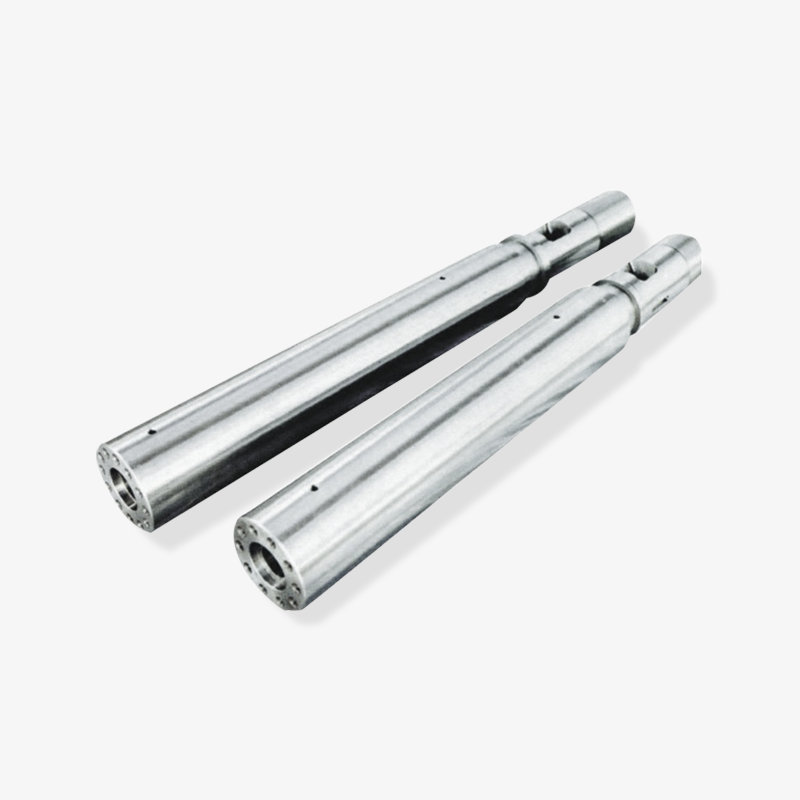
 Šroubové součásti a tryska na zakázku vstřikovacího lisu SKD61 přední tělo, šroubové komponenty a tryska pro plastifikační stabilitu; užitečné pro specifikaci shodných opotřebitelných dílů a udržování kritických náhradních dílů s hlavními součástmi. Zobrazit produkt →
Nakonec objednejte malé díly s velkými. Šroubové hroty, kontrolní kroužky, sedla, trysky a topné pásy jsou v porovnání s hlavními součástmi levné a jsou to položky, které zastaví linku, když selžou. Jedna zásilka obsahující náhradní kroužek a náhradní trysku stojí mnohem méně než nouzová letecká přeprava o tři měsíce později.
Kompletní RFQ s rozměry příruby, polohami termočlánků a podrobnostmi výplně odstraňuje většinu rizik spojených s dodací lhůtou před zadáním objednávky.
Cena, dodací lhůta a výběr dodavatele
U projektu dvoudeskového stroje představuje balení šneku a sudu malý podíl na celkových nákladech, ale velký podíl na plánovaném riziku. Standardní nitridovaný šnek a válec pro vstřikovací jednotku střední velikosti obvykle trvá několik týdnů od schválení výkresu a bimetalové jednotce nebo vlastní přírubě může trvat déle. Tyto týdny leží mezi instalací stroje a prvním prodejním dílem, takže patří do plánu projektu, nikoli do následného e-mailu.
Tři faktory hýbou cenou více než cokoli jiného. Materiál a zpracování jsou na prvním místě, bimetalový válec a šroub stojí podstatně více než nitridovaný pár. Velikost je na druhém místě, protože 130mm hlaveň spotřebuje mnohem více oceli a času na obrábění než 60mm hlaveň. Složitost je na třetím místě: nestandardní příruba, neobvyklé podávací hrdlo nebo šnek se specializovanou směšovací sekcí, to vše přidává čas na inženýrství před uříznutím první třísky.
Výběr dodavatele obvykle závisí na důkazech. Zeptejte se, jak dlouho společnost vyrábí sady šroubů a hlavně, kolik čtverečních metrů obráběcí plochy provozuje a na jaké exportní trhy již působí. Výrobce, který po desetiletí zásobuje výrobce plastových strojů v Severní Americe, Evropě a jihovýchodní Asii, již prošel dodavatelskými audity, které by provedl váš vlastní tým kvality.
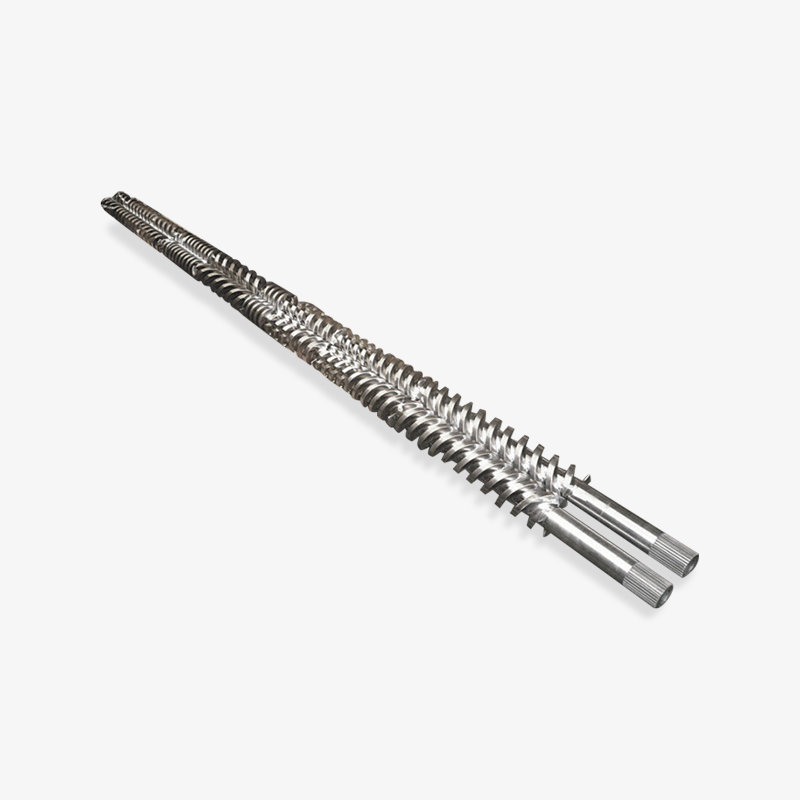
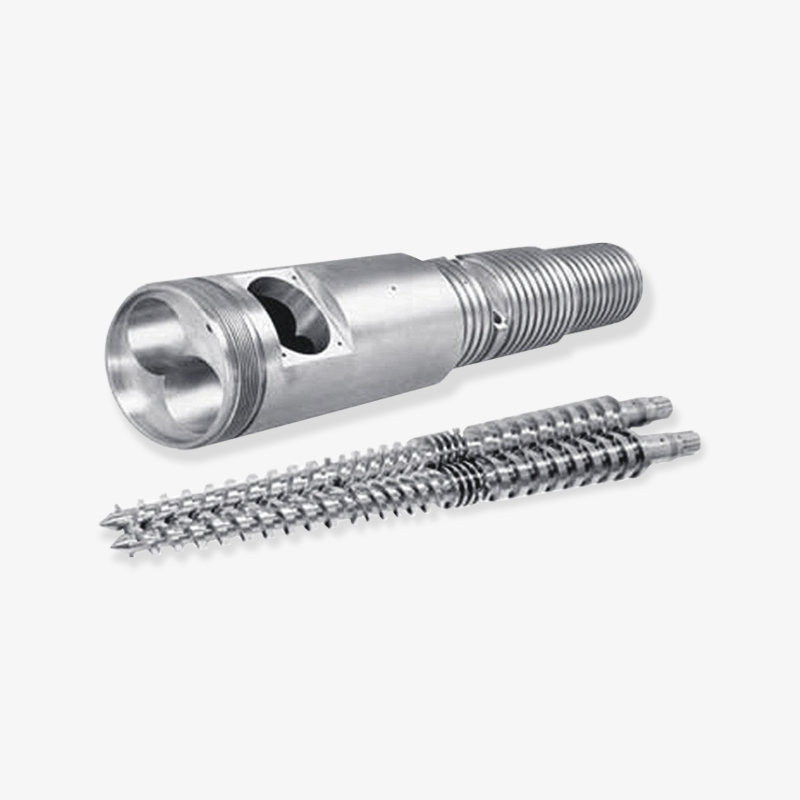
Zhoushan Microwave Screw Machinery vyrábí šrouby a sudy pro plastové stroje od roku 1990, působí v dílně o rozloze více než 10 000 metrů čtverečních a vyváží na trhy včetně Spojených států, Německa, Dubaje, Vietnamu a Thajska. Sortiment zahrnuje jednotlivé šneky, kuželové a paralelní dvoušnekové válce, planetové šnekové válce, bimetalové šnekové válce, pryžové vytlačovací šneky a šnekové válce a příslušenství pro vstřikovací stroje, což znamená, že kupující sestavující vstřikovací jednotku pro velký dvoudeskový stroj může získat kompletní balíček opotřebení z jednoho technického kontaktu namísto koordinace několika dílen.
Zacházejte s objednávkou šroubů a sudů jako s položkou plánu s vlastní dodací lhůtou a vybírejte dodavatele na základě zdokumentovaných výrobních schopností spíše než samotné ceny.
FAQ: Dva dotazy na vstřikovací lisy
Je dvoudeskový vstřikovací stroj lepší než překlápěcí stroj?
Je lepší nad zhruba 800 tunami, kde kratší upínací jednotka, širší rozsah výšky formy a méně opotřebitelných dílů převažují nad vyššími investičními náklady. Pod asi 400 tunami je kloubový stroj obvykle levnější a o něco rychlejší v suchém cyklu, takže výhoda dvou desek se značně zužuje.
Jak vypočítám potřebnou upínací sílu?
Vynásobte projektovanou plochu dílu a vodicí lišty v centimetrech čtverečních tlakem v dutině v barech a poté vydělte 1 000, abyste získali tuny. Přidejte 10 až 20 procent marže pro balení a budoucí formy a před stanovením velikosti stroje potvrďte hodnotu pomocí analýzy plnění výrobce forem.
Liší se vstřikovací jednotka u dvoudeskového stroje?
Ne v principu, ale v měřítku. Velké upínací jednotky se spárují se šrouby v rozsahu 90 až 130 mm a hmotností výstřelu od zhruba 1,8 do 5,5 kilogramu pro polystyren, takže plastifikační kapacita, zóny ohřevu sudu a zotavení šroubu se stávají důležitějšími pro dobu cyklu než u malého stroje.
Jak často je třeba vyměnit šrouby a válce?
U čistých komoditních pryskyřic na dobře fungujícím stroji může nitridovaný šnek a válec vydržet mnoho let. U směsí plněných sklem může vyžadovat výměnu kontrolního kroužku během jednoho roku a samotného válce podstatně dříve, proto abrazivní aplikace obvykle ospravedlňují bimetalové obložení od začátku.
Mohu namontovat nový šroub a hlaveň na starší stroj?
Obvykle ano, pokud jsou přesně změřeny rozměry příruby, hrdlo posuvu, délka šroubu a připojení pohonu. Mnoho starších strojů má nestandardní příruby, takže rozměrový výkres nebo měření na místě je nezbytné před výrobou náhrady.
Co mám zkontrolovat při doručení?
Potvrďte rozměrovou zprávu podle výkresu, zkontrolujte naměřené hodnoty tvrdosti, prohlédněte vrtání a letové povrchy na skóre a ověřte, že otvory pro termočlánky a pozice topného pásu odpovídají stroji. Před výrobou nechte jednotku projít nízkoteplotním ohřevem, abyste ověřili pokrytí ohřívačem a odezvu senzoru.
Většina dotazů na nákup dvou desek se vrací ke třem číslům: požadovaná upínací síla, hmotnost výstřelu a potvrzení, že forma zapadá mezi spojovací tyče.
Související čtení a další kroky
Konstrukce svorky a vstřikovací jednotka jsou specifikovány na stejném projektovém setkání, ale udržují je různí lidé a obě si zaslouží zdokumentované rozhodnutí. Před odesláním objednávky vložte výpočet upínací síly, výkres obálky formy a specifikaci šroubu a válce do jednoho souboru a odešlete tento soubor všem zúčastněným dodavatelům.
Užitečné stránky na tomto webu
Pokud se stroj stále vybírá, požádejte výrobce stroje o nákres vstřikovací jednotky včas. Tento jediný dokument sděluje výrobci šroubů a sudů velikost příruby, délku šroubu, uspořádání topné zóny a rozhraní trysky a umožňuje, aby pořadí opotřebitelných dílů probíhalo souběžně s instalací stroje, nikoli až poté.
Zákazníkům, kteří provozují smíšené portfolio velkých dvoudeskových strojů a menších kloubových lisů, také pomáhá standardizovat průměry šroubů tam, kde to rozsah součástí umožňuje. Méně velikostí znamená méně náhradních kroužků, méně variant topného pásu a kratší dobu odezvy, když se linka zastaví.
Objednejte si balíček šroubu a válce spolu se strojem pomocí jednoho dokumentu, který kombinuje data upnutí, obálku formy a rozměry vstřikovací jednotky.
Vybraný displej ložiska

 浙公网安备 33090202000520 号
